Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Zes trends die de vraag naar accu-apparatuur hervormen
- Gids voor het opzetten van een kant-en-klaar laboratorium voor solid-state batterijen
- Geleidende materialen voor lithiumbatterijen: gids voor CNT versus grafeen
- Stapsgewijze handleiding voor het samenwerken met een ontwikkelaar van natrium-ion-batterijtechnologie in China
- Een complete gids voor het implementeren van industriële solid-state batterijtechnologie in de productie
Batterijlasmachine in de productie van lithiumbatterijen: apparatuur, proces en toepassingen
Door Neil Zhao
Bij de productie van batterijen kan een lasnaad van slechts enkele millimeters bepalen of een cel tien jaar lang consistent vermogen levert of binnen enkele maanden interne weerstandsafwijkingen vertoont. Het is een van de kleinste fysieke onderdelen op een productielijn – en een van de grootste bronnen van kwaliteitsrisico op de lange termijn. Batterijlassen vinden op meerdere plaatsen in een cel plaats: lip-naar-collector-verbindingen, aansluitingen en afdichtingspunten van de behuizing. Elke locatie kent verschillende materiaalcombinaties, geometrische beperkingen en gevolgen voor het falen. Inzicht in de beschikbare lastechnologieën, hun parametergevoeligheid en hun methoden voor kwaliteitscontrole is essentieel voor de betrouwbaarheid van batterijen. Apparatuurleveranciers zoalsTOB NIEUWE ENERGIEBedrijven die ultrasone en laserlassystemen leveren als onderdeel van geïntegreerde productieoplossingen, stuiten op deze vragen in elke fase van de klantbetrokkenheid – van R&D-laboratoria tot gigawattuurfabrieken.
Aspect 1: Waar lasnaden in een batterijcel voorkomen
Binnen een lithium-ioncel bevinden zich vier verschillende laspunten, elk met eigen eisen en mogelijke storingen.
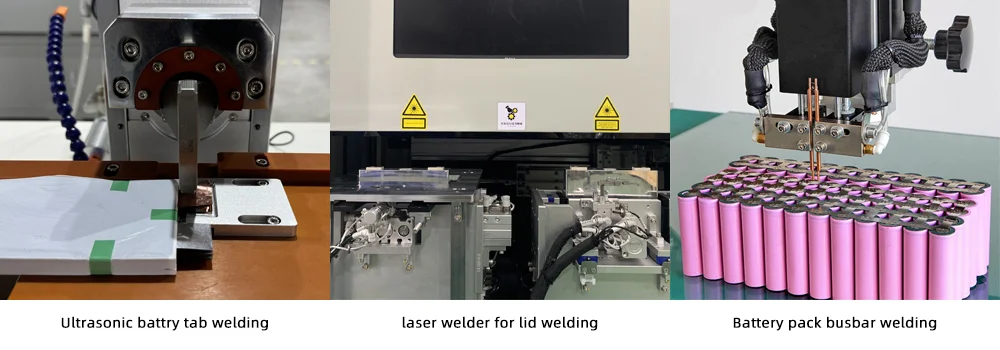
Laslassen verschijnen in een batterijcel
Bij het lassen van de lipjes aan de stroomcollector wordt het positieve lipje (aluminium) verbonden met de aluminium stroomcollector en het negatieve lipje (nikkel of vernikkeld koper) met de koperen stroomcollector. Deze verbinding moet een extreem lage contactweerstand hebben; elke overmatige weerstand leidt tot plaatselijke verhitting tijdens het laden en ontladen. De verbinding moet voldoende mechanische sterkte hebben om latere handelingen te doorstaan. Het lassen moet worden uitgevoerd zonder de actieve materiaallaag naast de laszone te beschadigen.
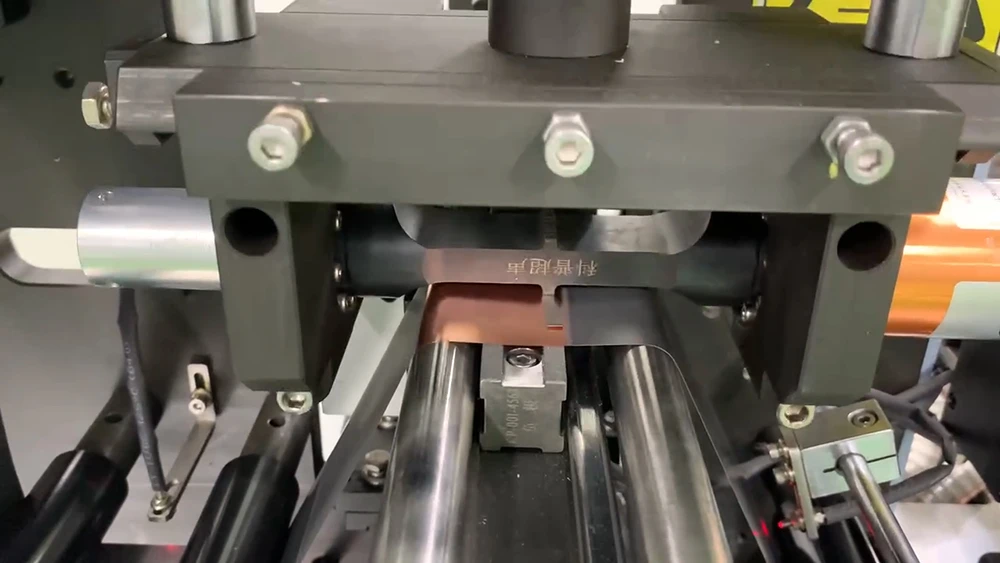
Automatisch lassen van accucontacten (contactpunt-naar-stroomafnemer)
Bij het lassen van de elektrode-aansluitingen worden de elektrode-aansluitingen verbonden met de externe aansluitingen van de cel – de elektrische interface tussen de interne componenten van de cel en de buitenwereld. Meerdere folielagen – doorgaans 10 tot 40 lagen koper of aluminium – moeten in één lasbewerking aan elkaar worden gelast. Een koude las tussen de lagen – waarbij de binnenste folies niet volledig aan elkaar hechten – levert een cel op die de eerste elektrische test doorstaat, maar tijdens het laden en ontladen een stijgende weerstand ontwikkelt doordat de niet-verbonden lagen van elkaar loskomen.
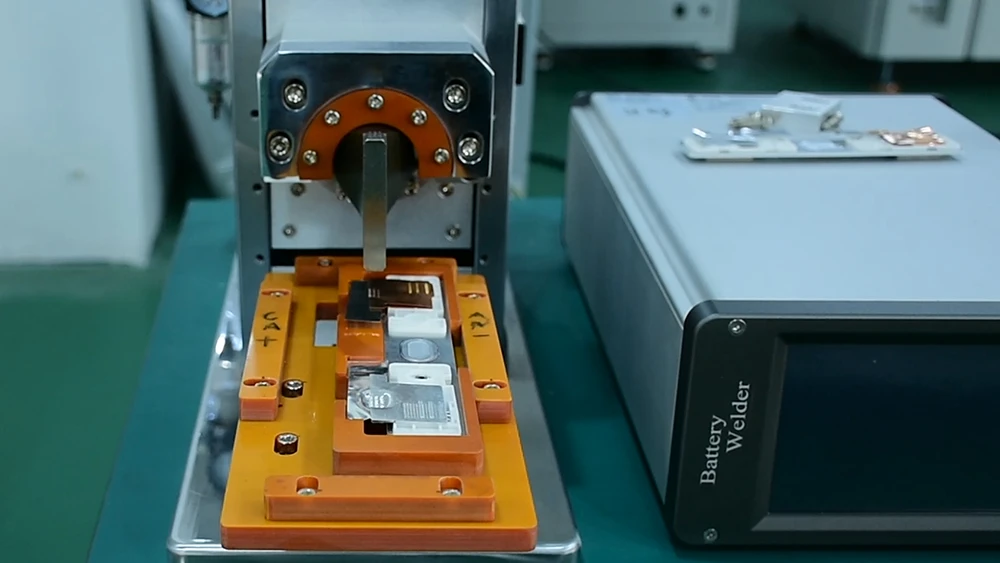
Het lassen van de acculip (het verbinden van de lip met de aansluiting)
De lasnaden van de behuizing verbinden de afdekplaat met de aluminium behuizing bij prismatische cellen, of de dop met de stalen behuizing bij cilindrische cellen. De integriteit van de afdichting bepaalt direct de levensduur van de cel. Een microlek – een porie in de lasnaad die niet met het blote oog te zien is – zorgt ervoor dat er na enkele maanden gebruik vocht in de cel kan komen. Dit vocht reageert met LiPF₆ en vormt HF, wat de kathode aantast, overgangsmetalen oplost en de SEI destabiliseert. De cel doorstaat de kwaliteitscontrole in de fabriek, maar begeeft het zes tot twaalf maanden later in de praktijk.
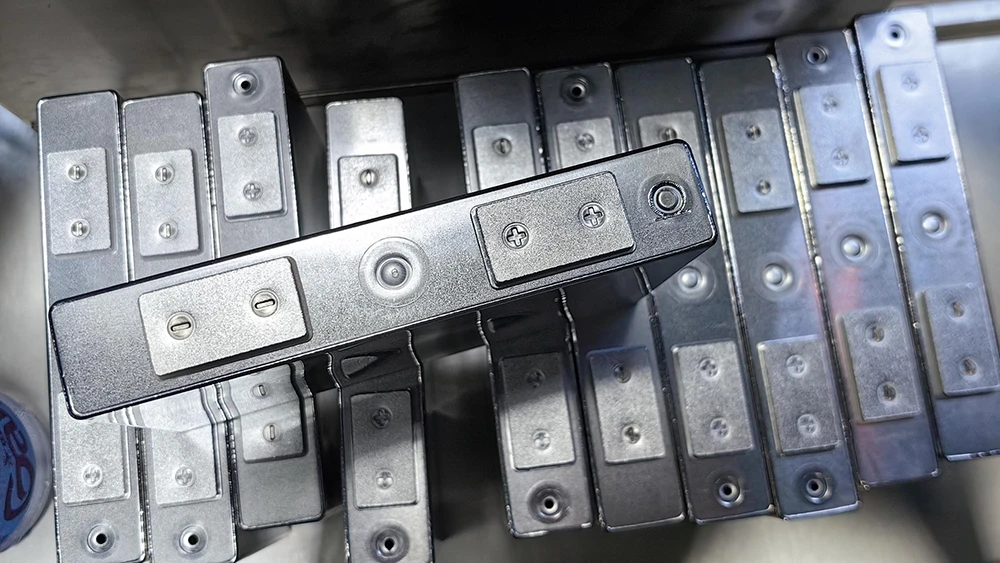
Prismatische celCase afdichting(laserlassen)
Het lassen van stroomrails op module- en packniveau verbindt meerdere cellen in serie en parallel via aluminium of koperen stroomrails. Op packschaal lopen de dagelijkse lasaantallen op tot tienduizenden. Een enkele onbetrouwbare verbinding wordt een knelpunt in de productie. Een enkele onopgemerkte koude verbinding leidt tot een defect in het veld.
Aspect 2: Drie lastechnologieën
Drie lastechnologieën domineren de batterijproductie. Elk neemt een andere positie in op de driehoek precisie-snelheid-kosten.
Ultrasoon lassen verbindt metalen in vaste toestand.TOB NEW ENERGY levertultrasone lasapparatuur Voor toepassingen met batterijlipjes, waar het verbinden van meerlaagse folie de standaardvereiste is. Een sonotrode die tegen het werkstuk wordt gedrukt, trilt met een frequentie van 20 tot 40 kilohertz. De wrijving op het grensvlak genereert warmte en plastische vervorming, waardoor een metallurgische verbinding ontstaat zonder dat een van beide werkstukken smelt. Geen vulmetaal. Geen beschermgas. Geen smeltbad dat op aangrenzende componenten kan spatten.
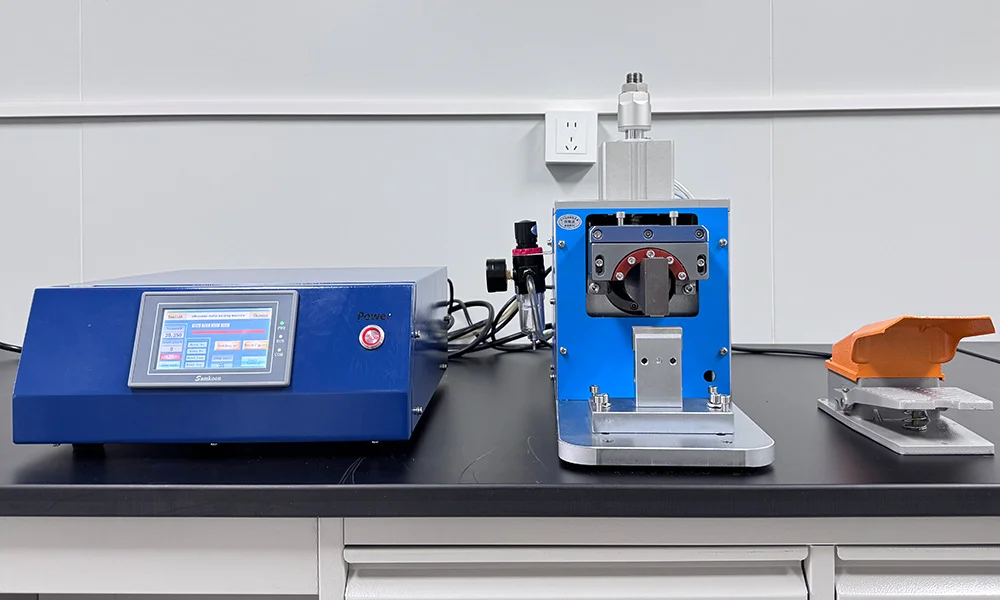
Ultrasoonbatterijliplasapparaat
Het belangrijkste voordeel van ultrasoon lassen bij de productie van batterijen is het vermogen om verschillende metalen te verbinden – aluminium met koper, aluminium met nikkel – en tegelijkertijd meerdere folielagen aan elkaar te hechten. De trilling van de sonotrode wordt door de hele stapel overgebracht, waardoor verbindingen tussen elke laag ontstaan. Dit maakt ultrasoon lassen de meest gebruikte methode voor verbindingen tussen lipjes en stroomcollectoren, waar 10 tot 40 folielagen in één bewerking moeten worden verbonden.
De belangrijkste beperking is de gevoeligheid voor de oppervlakteconditie – een variabele die het lasapplicatieteam van TOB beheert door middel van voorbereidingsprotocollen voor het oppervlak en realtime monitoring van de verplaatsing van de sonotrode. Oxidelagen op aluminium en koperen oppervlakken absorberen ultrasone energie zonder verbindingen te vormen. Verontreiniging – olie, stof, restelektrolyt – vermindert de hechtsterkte op onvoorspelbare wijze. Een oppervlak dat 's ochtends perfect last, kan 's middags falen doordat de omgevingsluchtvochtigheid de groeisnelheid van de oxidelaag beïnvloedt.
Laserlassen maakt gebruik van een gefocusseerde laserstraal – meestal een vezel- of diodelaser met een golflengte van ongeveer 1064 nanometer – om een smeltbad te creëren dat stolt tot een lasverbinding. Contactloos. Hoge energiedichtheid. Diepe penetratie met minimale warmte-inbreng buiten de laszone. De laserstraal kan via glasvezels worden geleid naar moeilijk bereikbare plaatsen waar mechanische laskoppen niet kunnen komen.
Laserlassen wordt veelvuldig gebruikt bij het afdichten van behuizingen.TOB NEW ENERGY'slaserlassystemen Deze laser vervult precies deze functie: snel en continu lassen van naden voor het afdichten van prismatische en cilindrische celbehuizingen. De hoge lassnelheid – meters per minuut voor een continue naad – voldoet aan de doorvoereisen van de productie van celassemblages op grote schaal. De smalle warmtebeïnvloede zone minimaliseert thermische schade aan de elektrodeassemblage op slechts millimeters afstand van de las. Laserlassen van aluminium brengt echter een specifieke uitdaging met zich mee: de hoge reflectiviteit van aluminium bij 1064 nanometer betekent dat de initiële laserkoppeling inefficiënt is. Zodra er een smeltbad ontstaat, verbetert de absorptie. De overgang van reflectie naar absorptie moet worden beheerd door het vermogen aan het begin van het lasproces te verhogen.
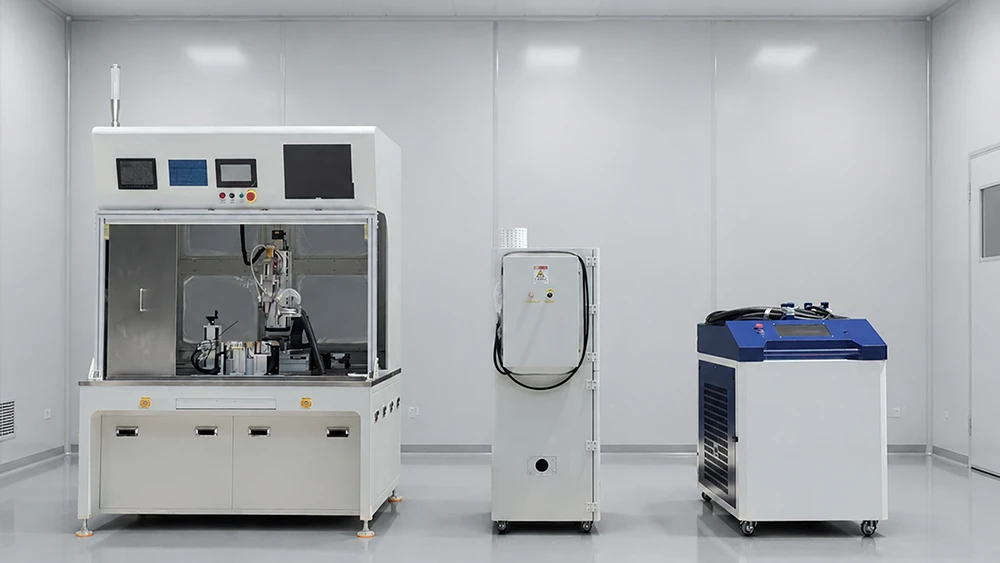
Prismatische cel laserlasmachine
Weerstandlassen is een techniek waarbij stroom door de werkstukken wordt geleid. De Joule-warmte die ontstaat op het contactvlak creëert een gesmolten metaalfragment dat onder druk stolt. Lage materiaalkosten. Bewezen technologie. Eenvoudige bediening. Weerstandlassen wordt nog steeds gebruikt in kostenefficiënte consumentenelektronica, waar nikkelen lipjes aan stalen behuizingen worden gelast. In de automobielindustrie en hoogwaardige energieopslagcellen is het grotendeels verdrongen door ultrasone en lasermethoden vanwege de hogere warmte-inbreng, de minder consistente laskwaliteit door elektrodeslijtage en de beperkte mogelijkheden voor het lassen van verschillende metalen.
Aspect 3: De parameters die de laskwaliteit bepalen
Bij ultrasoon lassen werken drie parameters op elkaar in – en die interactie is niet lineair. De ultrasone lassystemen van TOB regelen deze parameters onafhankelijk van elkaar, waardoor procesingenieurs het volledige procesvenster in kaart kunnen brengen in plaats van genoegen te nemen met één enkel werkingspunt. Een hoge amplitude met lage druk en korte tijd kan dezelfde energie-input leveren als een lage amplitude met hoge druk en lange tijd – maar de resulterende laskwaliteit, met name de hechtsterkte tussen de lagen en de folieverdunning, zal compleet anders zijn. Deze interactie is de reden waarom de ontwikkeling van ultrasoon lasprocessen statistische experimentele ontwerpmethoden vereist, en geen afstemming op één enkele factor. Verander één parameter. Optimaliseer de andere opnieuw. Herhaal.
Bij laserlassen voor het afdichten van behuizingen is het procesvenster smal – en het vinden ervan vereist meer dan een specificatieblad. De laserlassystemen van TOB NEW ENERGY worden geleverd met procesparameterkaarten die zijn ontwikkeld in het eigen laslaboratorium van het bedrijf, en niet op basis van de algemene aanbevelingen van de fabrikant van de laserbron. Laservermogen en lassnelheid bepalen samen de warmte-inbreng per lengte-eenheid. Te snel: onvolledige penetratie, een onderbroken lasnaad, een lekpad. Te langzaam: overmatige warmte-inbreng, vervorming van de behuizing, thermische schade aan interne componenten op millimeters afstand van de las. Het verschil tussen te snel en te langzaam kan 10 tot 15 procent van de nominale parameter bedragen. De focuspositie ten opzichte van het werkstukoppervlak verschuift de lasdoorsnede van ondiep en breed naar diep en smal. Een focusverschuiving van 0,2 millimeter op een behuizingswand van 0,5 millimeter kan het verschil betekenen tussen volledige penetratie en een oppervlakkige las die de visuele inspectie doorstaat, maar geen structurele integriteit heeft.
De gevolgen van parameterafwijkingen zijn niet gering. Een koude ultrasone lasverbinding tussen lipje en collector produceert een cel waarvan de interne weerstand 20 procent hoger is dan de specificatie. De cel voldoet weliswaar aan de capaciteitseisen, wordt in een accupakket geplaatst en begint tijdens elke laadcyclus onevenredig veel warmte te genereren. Een laserlasverbinding met onderbroken penetratie produceert een cel die de heliumlektest in de fabriek doorstaat – omdat de lekdichtheid onder de testdrempel ligt – maar een opening creëert voor vochtindringing, waardoor de cel na enkele maanden gebruik in de praktijk degradeert. De kwaliteit van de lasverbinding wordt niet gecontroleerd tijdens de eindinspectie, maar wordt bepaald op het moment dat de verbinding wordt gemaakt.
Aspect 4: Kwaliteitscontrole
Destructief onderzoek biedt mogelijkheden voor proceskwalificatie en periodieke verificatie.Peel-testmetingenDe kracht die nodig is om de gelaste lagen van elkaar te scheiden – de industriestandaard mechanische test voor ultrasone lasnaden. Bij een trekproef wordt de verbinding tot breuk belast en wordt de breukwijze vastgelegd: breuk door het basismateriaal is acceptabel; breuk door de las is dat niet. Dwarsdoorsnede-metallografie onthult de interne structuur – indringdiepte, porositeit, scheuren, hechting tussen de lagen – die bij een externe inspectie niet zichtbaar is.
Niet-destructief onderzoek maakt screening op de productielijn mogelijk. Visuele inspectie detecteert oppervlaktedefecten – ondersnijdingen, spatten, onvolledige naden – door middel van geautomatiseerd machinezicht op lijnsnelheid.Heliumlektest Controleert de integriteit van de behuizingafdichting: een lekdebiet lager dan 1 × 10⁻⁸ Pa·m³/s is de standaardvereiste in de automobielindustrie. Weerstandsmeting controleert de elektrische kwaliteit van de liplas.
Het hoogste niveau van kwaliteitsborging is procesbewaking — het detecteren van lasafwijkingen zodra ze zich voordoen, niet achteraf. Ultrasone lassystemen bewaken het verplaatsingspatroon van de sonotrode tijdens elke lascyclus. Een afwijking van de normale verplaatsingscurve — de sonotrode zakt te snel of te langzaam ten opzichte van de energie-input — duidt op een verandering in de oppervlakteconditie of een variatie in de foliestapel die een lasverbinding buiten de specificaties zal opleveren. Laserlassystemen bewaken het teruggekaatste licht of de optische emissie van het smeltbad. Een piek in het signaal duidt op spatten. Een daling duidt op een opening in de lasnaad. Het systeem markeert de lasverbinding voordat de cel naar het volgende station gaat.
Aspect 5: Apparatuurselectie en leveranciersbeoordeling
Bij de keuze voor een acculasapparaat begin je met drie vragen.
"Is deze apparatuur getest met mijn materiaalcombinatie en -dikte?" Dezelfde ultrasone lasmachine die 20 lagen koperfolie van 12 micron perfect aan elkaar last, kan inconsistente verbindingen produceren met 30 lagen folie van 9 micron. Dezelfde laserlasmachine die aluminium blikwanden van 0,5 millimeter met een snelheid van 3 meter per minuut kan lassen, vereist mogelijk compleet andere parameters voor wanden van 0,3 millimeter. TOB NEW ENERGY levert lasmonsters en procesgegevens van klantspecifieke materiaalproeven vóór de specificatie van de apparatuur – het soort engineering voorafgaand aan de verkoop dat een fabrikant van lasapparatuur onderscheidt van een catalogusleverancier. Iemand die alleen de specificaties van de apparatuur levert, heeft dat niet gedaan.
"Wat is het procesvenster en wat gebeurt er als het binnenkomende materiaal varieert?" Productiematerialen zijn niet identiek aan kwalificatiemonsters. De dikte van koperfolie varieert binnen de tolerantieband. De afmetingen van aluminium blikken kunnen enigszins verschillen tussen productiebatches. De lasapparatuur moet deze variatie kunnen opvangen zonder dat er verbindingen ontstaan die niet aan de specificaties voldoen. Een leverancier die het procesvenster kan kwantificeren – het bereik van materiaalomstandigheden waaronder de laskwaliteit binnen de specificaties blijft – levert technische gegevens. Een leverancier die dat niet kan, vraagt de klant om het venster op de productievloer te ontdekken.
"Wat zijn de onderhoudsvereisten op de lange termijn?" Ultrasone sonotrodes slijten. Laseroptiek vereist reiniging en herkalibratie. Weerstandslaselektroden vervormen. De beschikbaarheid van reserveonderdelen van de leverancier, de service voor het reviseren van sonotrodes en het preventieve onderhoudsschema bepalen de OEE (Overall Equipment Effectiveness) van de apparatuur gedurende de levensduur. Een acculasmachine waarvan de fabrikant niet binnen een week vervangende sonotrodes kan leveren, vormt een productierisico. De aftersalesinfrastructuur van TOB NEW ENERGY omvat het reviseren van sonotrodes en het aanhouden van reserveonderdelen, specifiek om dit soort stilstand te voorkomen.
Het portfolio lasapparatuur van TOB NEW ENERGY wordt ondersteund door twee patenten met betrekking tot afdichting: een afdichtingsapparaat voor batterijproductie (CN202122096808) dat de betrouwbaarheid van de afdichting tussen dop en behuizing verbetert, en een afdichtingsmachine met verwisselbare afdichtingsarmaturen (CN202122023872) die snelle formaatwisseling mogelijk maakt – dit soort flexibele productie-engineering bepaalt of een lasstation één celformaat of een hele productfamilie ondersteunt.
Aspect 6: De laskwaliteit wordt niet gecontroleerd tijdens het aanbrengen van de lasverbinding.
De meest rigoureuze heliumlektest detecteert lekken die al bestaan. Het kan een lekpad dat is ontstaan door een instabiele laserlas niet dichten. De meest geavanceerde sonotrode-verplaatsingsmonitoring detecteert een slechte las nadat deze is gemaakt, waardoor de cel in quarantaine kan worden geplaatst in plaats van gerepareerd.
De kwaliteit van een lasverbinding wordt bepaald door de stabiliteit van het lasproces: de consistentie van de energieoverdracht, de beheersing van de materiaalinterface en het behoud van de precisie van de apparatuur. Dit zijn geen inspectievariabelen, maar procesvariabelen. Een leverancier zoals TOB NEW ENERGY, wiens lastechnologie wordt ondersteund door interne procesontwikkeling en publiekelijk verifieerbare patenten, is de fysieke belichaming van een proces. Een leverancier die dit onderscheid begrijpt, levert meer dan alleen hardware.
Samenvatting van de batterijlasmachine: Het lassen bij de productie van lithium-ionbatterijen omvat vier cruciale locaties: de verbinding tussen lip en collector, de verbinding tussen lip en terminal, de behuizingafdichting en de busbarverbindingen. Elk van deze locaties kent specifieke materiaalcombinaties en gevolgen voor het falen van de verbinding. Drie technologieën domineren: ultrasoon lassen voor het verbinden van meerdere lagen van verschillende metalen, laserlassen voor snelle behuizingafdichting en weerstandlassen voor kostenefficiënte consumentenbatterijen. Procesparametercontrole bepaalt de laskwaliteit aan de bron: interacties tussen ultrasone amplitude, druk en tijd, afwegingen tussen laservermogen, snelheid en focus, en de smalle procesvensters die kenmerkend zijn voor het lassen van dunwandige batterijbehuizingen. Kwaliteitscontrole omvat destructieve methoden voor proceskwalificatie, niet-destructieve methoden voor productiescreening en monitoring tijdens het proces voor realtime defectpreventie. Het meest effectieve laskwaliteitssysteem integreert alle drie, omdat de laskwaliteit niet pas tijdens de inspectie wordt vastgesteld, maar op het moment dat de verbinding wordt gemaakt.
Neil Zhao — Technisch directeur, Xiamen TOB New Energy Technology Co., Ltd.
 Abonneer u op ons