Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Zes trends die de vraag naar accu-apparatuur hervormen
- Gids voor het opzetten van een kant-en-klaar laboratorium voor solid-state batterijen
- Geleidende materialen voor lithiumbatterijen: gids voor CNT versus grafeen
- Stapsgewijze handleiding voor het samenwerken met een ontwikkelaar van natrium-ion-batterijtechnologie in China
- Een complete gids voor het implementeren van industriële solid-state batterijtechnologie in de productie
Geleidende materialen voor lithiumbatterijen: gids voor CNT versus grafeen
Geleidende materialen in lithium-ionbatterijen: Koolstofnanobuisjes, Grafeen, en verder
Actief materiaal bepaalt hoeveel energie een cel kan opslaan. Het geleidende additief bepaalt of die energie kan worden onttrokken.
Dit onderscheid wordt in de meeste elektrodefiltraties onderschat. Een kathode met 96% NMC en 2% carbon black ziet er op papier efficiënt uit—maximaal actief materiaal, minimaal dood gewicht. In de praktijk kan die formulering 15% minder bruikbare capaciteit leveren dan een 94% NMC-formulering met een goed ontworpen geleidend netwerk.
Het geleidende additief is het elektronische snelwegsysteem van de elektrode. Wanneer het ondergespecificeerd, overmatig gedispergeerd of slecht verdeeld is, raakt het actieve materiaal elektrochemisch geïsoleerd. Lithiumionen kunnen bewegen. Elektronen niet.
Deze gids vergelijkt de vier dominante klassen geleidende materialen—carbon black, koolstofnanobuisjes, grafeen en geleidend grafiet—op basis van meetbare inkoopcriteria: beladingsvereisten, percolatiegedrag, dispersiemoeilijkheid en apparatuurkosten.
De vergelijkingsmatrix voor geleidende additieven
| Materiaal | Typische belading (wt%) | Specifiek oppervlak (m²/g) | Aspectverhouding | Elektrische geleidbaarheid (S/cm) | Relatieve kostenindex |
| Carbon black (Super P) | 2–5 | 60–70 | ~1 (bolvormig) | 10–100 | 1.0x |
| Acetyleenzwart | 2–4 | 60–80 | ~1 | 50–200 | 1.2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1.400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0,5–2 | 200–400 | 100–1.000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1.200 | 1.000–10.000 | 10⁴–10⁵ | 40–80x |
| Grafeen nanoplaatjes | 1–3 | 500–1.500 | 100–1.000 (2D) | 10³–10⁴ | 10–20x |
| Geleidend grafiet | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
De kostenindex is niet de beslissingsmaatstaf. De beslissingsmaatstaf is de kosten per eenheid behaalde elektrodegroei-geleidbaarheid—en dat cijfer hangt vrijwel geheel af van de dispersiekwaliteit.
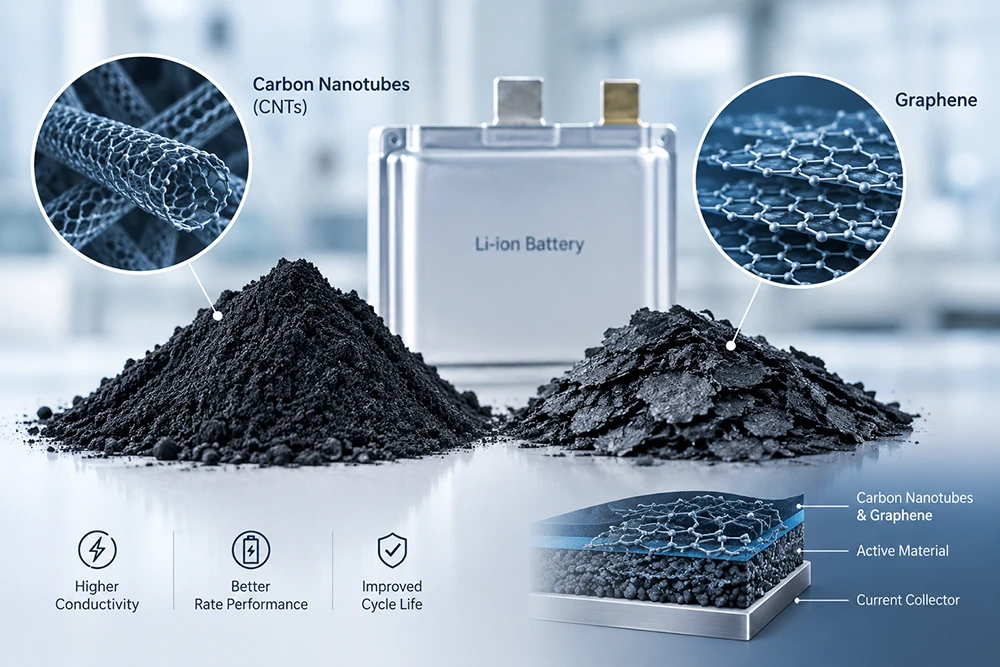
Carbon Black: De industrie-baseline en de grenzen ervan
Carbon black blijft het standaard geleidende additief voor meer dan 90% van de lithium-ionproductie. Het is goedkoop, goed begrepen en compatibel met vrijwel elke kathodechemie.
Het mechanisme is punt-tot-puntcontact. Carbon black-deeltjes vormen ketens en trossen die actieve materiaaldeeltjes overbruggen. Bij een belasting van 2–3 gew.-% zijn er voldoende contacten aanwezig om een continu elektronisch pad tot stand te brengen—de percolatiedrempel.
De beperking: Puntcontactnetwerken zijn kwetsbaar. Tijdens het kalanderen worden carbon black-ketens samengedrukt en gebroken. Na kalanderen tot 3,2 g/cm³ kan een Super P-netwerk 30–40% van zijn oorspronkelijke geleidbaarheid verliezen. De cel blijft cycleren, maar het vermogen bij hoge stroomsterktes en de laadsnelheid nemen af.
Waar carbon black niet meer werkt:
- Nikkelrijk NMC (Ni > 80%) met lage elektronische geleidbaarheid aan het deeltjesoppervlak
- Silicon-dominante anodes, waarbij volumetoename het koolstofnetwerk bij elke cyclus verstoort
- Dikke elektroden (>4 mAh/cm² oppervlaktebelasting), waarbij de lengte van het elektronepad het bereik van het puntcontactnetwerk overschrijdt
- Solid-state kathodes, waarbij het elektrolyt geen ionische overbrugging biedt en het elektronische netwerk zelfdragend moet zijn
Koolstofnanobuizen: Percolatie bij een fractie van de belasting
CNT's veranderen de percolatie-vergelijking. Eén enkele meerwandige nanobuis met een aspectverhouding van 500 biedt dezelfde elektronische connectiviteit als enkele honderden carbon black-deeltjes—tegen een fractie van de massa.
De verschuiving in dosering is aanzienlijk:
| Geleidend systeem | Vereiste belasting voor gelijkwaardige geleidbaarheid | Impact op energiedichtheid (vs. 3 gew.-% carbon black) |
| Alleen carbon black | 3,0 gew.-% | Baseline |
| Carbon black + 0,5 gew.% MWCNT | 2,0 gew.% totaal | +0,5% actief materiaal |
| Alleen MWCNT | 1,0 gew.% | +1,5% actief materiaal |
| MWCNT + 0,1 gew.% SWCNT | 0,5 gew.% totaal | +2,2% actief materiaal |
Op celniveau vertaalt 2% extra actief materiaal zich naar ongeveer 2% hogere energiedichtheid—een zinvolle winst voor EV- en energieopslagprogramma's waar elke Wh/kg telt.
Het dispersieprobleem dat de adoptie van CNT's belemmert
CNT's komen aan als verstrengelde bundels die bij elkaar worden gehouden door van der Waals-krachten. Die bundels moeten worden gescheiden in individuele buisjes om hun voordeel in aspectverhouding te benutten.
Als dispersie mislukt, treden er drie resultaten op:
- Agglomeraten fungeren als defecten.Niet-gedispergeerde CNT-bundels gedragen zich als geleidende deeltjes, niet als netwerken. De verbetering van de geleidbaarheid is marginaal. De kosten worden volledig gemaakt.
- Gelokaliseerde overconcentratie.Agglomeraten creëren gebieden met een hoge geleidbaarheid naast gebieden zonder. De stroomdichtheid wordt ongelijkmatig tijdens het opladen. Gelokaliseerde lithium-plating volgt.
- Mechanisch falen in de coating.Grote CNT-bundels verstoppen slot-die-filters en creëren die-lijnen over het elektrodeoppervlak.
Gedocumenteerd storingsgeval:Een productielijn verving 0,8 gew.% MWCNT door 2 gew.% carbon black zonder het mengproces te upgraden. De coating produceerde zichtbare die-lijnen met intervallen van 15 mm over de baan. De elektroderesistentie was 40% hoger dan de baseline van carbon black. De hoofdoorzaak was dat CNT-agglomeraten met een diameter van meer dan 50 μm door de slot-die-opening gingen en het stroomveld verstoorden.
Technisch inzicht:CNT-dispersie is een probleem van schuifenergie, geen tijdsprobleem. Het verlengen van de mengtijd bij lage schuifspanning scheidt de bundels niet—het laat ze circuleren. Het bereiken van scheiding van individuele buisjes vereist ofwel high-shear rotor-stator-dispersie, walsen met drie rollen, of een voorgedispergeerde CNT-pasta met een geverifieerde dispersiekwaliteitsmetriek. TOB New Energy leverthigh-shear dispersie- en mengapparatuur voor CNT-geleidende slurrymet gevalideerde dispersiekwaliteitstests (deeltjesgrootte D50
Grafeen: Het herstapelingsprobleem waar niemand voor begroot
Grafeen-nanoplaatjes bieden een hoog oppervlak en in-plane geleidbaarheid die in theorie die van CNT's overtreft. De 2D-geometrie zorgt voor breed contact met deeltjes van actief materiaal in plaats van het punt- of lijncontact van carbon black en CNT.
De productierealiteit verschilt van het gegevensblad.
Grafeen-nanoplaatjes hebben een sterke neiging om tijdens het drogen terug te stapelen tot grafietachtige structuren. Terwijl het oplosmiddel verdampt, trekken capillaire krachten aangrenzende plaatjes naar elkaar toe. Het resultaat is een geleidend additief dat aankomt als hoogwaardig grafeen en eindigt als laagwaardig grafiet in de afgewerkte elektrode.
Mitigatiestrategieën en hun afwegingen:
| Strategie | Effectiviteit | Kostenimpact |
| Oppervlaktefunctionalisering (carboxyl-, hydroxylgroepen) | Matig; vermindert herstapeling maar verlaagt de in-plane geleidbaarheid | +30–60% materiaalkosten |
| Hybride systeem: grafeen + CNT | Hoog; CNT's fungeren als afstandhouderstussen plaatjes | +10–20% totale kosten voor geleidende additieven |
| Snel droogprofiel | Matig; beperkt het venster voor herstapeling | Beperkt het ontwerp van de droogoven |
| Elektrolytadditief voor in-situ scheiding | In ontwikkeling | Niet bewezen op productieschaal |
Voor de meeste elektrodefiltraties levert grafeen de beste resultaten in een hybride architectuur met CNT's, niet als op zichzelf staand geleidend additief.
Geleidend grafiet: de onderschatte optie voor anodes
Geleidend grafiet wordt zelden besproken in kathodeformuleringen, maar speelt een specifieke en waardevolle rol bij anode-engineering.
Natuurlijk of synthetisch grafiet met een oppervlakte van 10–30 m²/g wordt in 3–8 gew.% toegevoegd aan anodeformuleringen, in het bijzonder voor:
- Met silicium gemengde anodes, waarbij grafiet het elektronisch contact tussen siliciumdeeltjes verbetert en enige volume-expansie opvangt
- Snellaad-anodes, waarbij het geleidende pad hoge stroomdichtheden moet ondersteunen zonder overmatige polarisatie
- LFP-anodes in sommige configuraties
Geleidend grafiet is goedkoop en verspreidt zich veel gemakkelijker dan CNT of grafeen. De beperking is de massabelasting—3–8 gew.% is dood gewicht dat de energiedichtheid verlaagt. Dit beperkt het gebruik tot toepassingen waar vermogensdichtheid en levensduur zwaarder wegen dan gravimetrische energiedichtheid.
Gids voor probleemoplossing: defecten in geleidende netwerken
| Symptoom | Waarschijnlijke hoofdoorzaak | Diagnostische methode | Corrigerende maatregel |
| Hoge elektroderesistentie (>50 Ω·cm na kalanderen) | Onvoldoende geleidende belasting of onderbroken netwerk | Vierpuntsmeting over de elektrode | Verhoog de belasting met 0,5 gew.% of schakel over op carbon black met een hoge structuur |
| Capaciteitsverlies bij >1C-snelheid | Falen van het puntcontactnetwerk bij hoge stroom | Snelheidstest; dQ/dV-analyse | Vervang 50% van de carbon black door MWCNT op 0,5–1 gew.% |
| Matrijstrepen in de coating | Niet-gedispergeerde CNT- of grafeenagglomeraten | Filtratietest; grindometer op slurry | Upgrade naar dispersie met hoge afschuiving; verifieer D99 |
| Niet-uniforme elektroderesistentie over de baan | Slechte dispersie-uniformiteit | Weerstandskartering op 5 posities over de breedte | Verhoog de mengenergie; valideer met de deeltjesgrootteverdeling |
| Elektrodescheuren na het drogen | Overmatig oppervlak van geleidend additief | Visuele inspectie; hechtingstest | Verlaag de belasting van Ketjenblack of grafeen; verhoog het bindmiddel met 0,3 gew.% |
| Lage efficiëntie in de eerste cyclus | Geleidend additief verbruikt lithium | Formatie dQ/dV; ICP-analyse van gecyclde cel | Verminder het gehalte aan koolstof met een hoog specifiek oppervlak |
Apparatuurimplicaties: Dispersie is de flessenhals
De keuze voor geleidend materiaal bepaalt de formuleringskosten. Dispersieapparatuur bepaalt of die kosten worden benut of verspild.
Apparatuurvereisten per type geleidend materiaal:
| Geleidend materiaal | Mengmethode | Belangrijke apparatuurspecificatie |
| Carbon black | Standaard planetaire vacuümmenging | Vacuüm tot -0,09 MPa; afschuifsnelheid 1.000–5.000 s⁻¹ |
| MWCNT (poeder) | Dispersie met hoge afschuiving + planetaire menging | Rotor-tipsnelheid >20 m/s; dispersietijd 30–90 min |
| MWCNT (voor-gedispergeerde pasta) | Planetaire alleen vacuümmenging | Vastestofgehalte van pasta 5–10%; gecontroleerde D99 |
| Grafeen nanoplaatjes | Dispersie met hoge afschuiving + gecontroleerde droging | Plaatjesgrootte D50 5–15 μm; droogoploopsnelheid |
| Hybride CNT/grafeen | Sequentiële toevoeging: eerst CNT, daarna grafeen | Dispersie in twee fasen met tussentijdse controle van de deeltjesgrootte |
Het verschil in apparatuurkosten tussen een standaard mengruimte en een CNT-geschikte mengruimte is aanzienlijk. Een dispergeerder met hoge afschuiving met de vereiste tipsnelheid en vacuümcapaciteit voegt $80.000–200.000 toe aan een productielijn. Een voor-gedispergeerde CNT-pasta elimineert die kapitaalkosten, maar voegt $15–40 per kilogram toe aan de materiaalkosten.
Veelgestelde vragen (FAQ)
V: Wat is de minimale CNT-belading die nodig is om carbon black te vervangen?
A: 0,5–1,0 gew.% MWCNT kan 2–3 gew.% carbon black vervangen met behoud van een equivalente elektrodengeleidbaarheid, op voorwaarde dat de dispersie individuele buisscheiding bereikt (D99
V: Kan grafeen carbon black volledig vervangen als geleidend additief?
A: Niet aanbevolen. Het opnieuw stapelen van grafeen tijdens het drogen vermindert de effectieve geleidbaarheid, en op zichzelf staande grafeenformuleringen vertonen doorgaans een hogere elektrodenweerstand dan hybride grafeen/CNT-systemen. Grafeen presteert het best bij 1–2 gew.% gecombineerd met 0,3–0,5 gew.% CNT.
V: Hoe verifieer ik of mijn CNT-dispersie adequaat is vóór het coaten?
A: Drie statistieken: deeltjesgrootteverdeling (D50 tietest door een filter van 25 μm met
V: Zijn geleidende additieven noodzakelijk voor kathodes van solid-state batterijen?
A: Ja, en bij hogere beladingen dan bij cellen met vloeibare elektrolyt. Vaste elektrolyten bieden geen elektronisch geleidingspad, dus het geleidende netwerk moet volledig zelfdragend zijn. Typische solid-state kathodeformuleringen gebruiken 3–5 gew.% geleidende koolstof gecombineerd met 20–40 gew.% vaste elektrolyt.
Klaar om uw geleidende netwerk te ontwerpen?
De keuze voor een geleidend additief is een formuleringsbeslissing. De prestaties van het geleidende netwerk zijn een apparatuurbeslissing. De beste CNT ter wereld levert geen voordeel op als deze als agglomeraat bij de coatingmatrijs aankomt.
TOB New Energylevert complete systemen voor de verwerking en dispersie van geleidende materialen—van high-shear dispersers en vacuüm planetaire mengers tot de inkoop van voorgedispergeerde CNT-pasta en lijnen voor het coaten van elektroden. Apparatuur wordt vervaardigd en gevalideerd in één centrale fabriek in Xiamen, China, waarbij vóór verzending de dispersiekwaliteit wordt getest op uw specifieke kathodechemie. Vraag een consult aan over geleidende materialen en dispersieapparatuur met fabrieksprijzen.
 Abonneer u op ons