Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Zes trends die de vraag naar accu-apparatuur hervormen
- Gids voor het opzetten van een kant-en-klaar laboratorium voor solid-state batterijen
- Geleidende materialen voor lithiumbatterijen: gids voor CNT versus grafeen
- Stapsgewijze handleiding voor het samenwerken met een ontwikkelaar van natrium-ion-batterijtechnologie in China
- Een complete gids voor het implementeren van industriële solid-state batterijtechnologie in de productie
Gids voor het inkopen van hoogwaardige coatingmachines voor lithiumbatterijen bij Chinese fabrikanten
Door Dany Huang, Ph.D.
Wanneer elektrode-slurry voor het eerst in contact komt met de stroomafnemerfolie — een strook aluminium of koper die met meters per minuut beweegt — zet een gebeurtenis van een fractie van een seconde een kettingreactie in gang die geen enkel stroomafwaarts proces kan terugdraaien. Als de slurry gelijkmatig neerslaat en zich verspreidt tot een natte film van consistente dikte en met een defectvrij oppervlak, heeft alles wat daarna komt een kans. Als de coating ongelijkmatig is — met een dikte die over de breedte meer dan enkele microns varieert, of met gaatjes verspreid door de actieve laag — kan geen kalander, geen snijmachine en geen wikkelmachine herstellen wat al is vastgelegd. De coatingmachine is waar de elektrode zijn fysieke identiteit krijgt.
Chinese fabrikanten van coatingmachines zijn de dominante wereldwijde bron geworden voor deze apparatuur — van coaters op laboratoriumschaal voor R&D-groepen aan universiteiten tot productiecoaters op volledige breedte voor gigawattuur-fabrieken.TOB NEW ENERGY is een van deze fabrikanten. De uitdaging voor internationale kopers is om te weten waar ze op moeten letten. Een coatingmachine wordt niet gedefinieerd door zijn baanbreedte of zijn maximale snelheid. Hij wordt gedefinieerd door de kwaliteit van de elektrode die hij produceert.
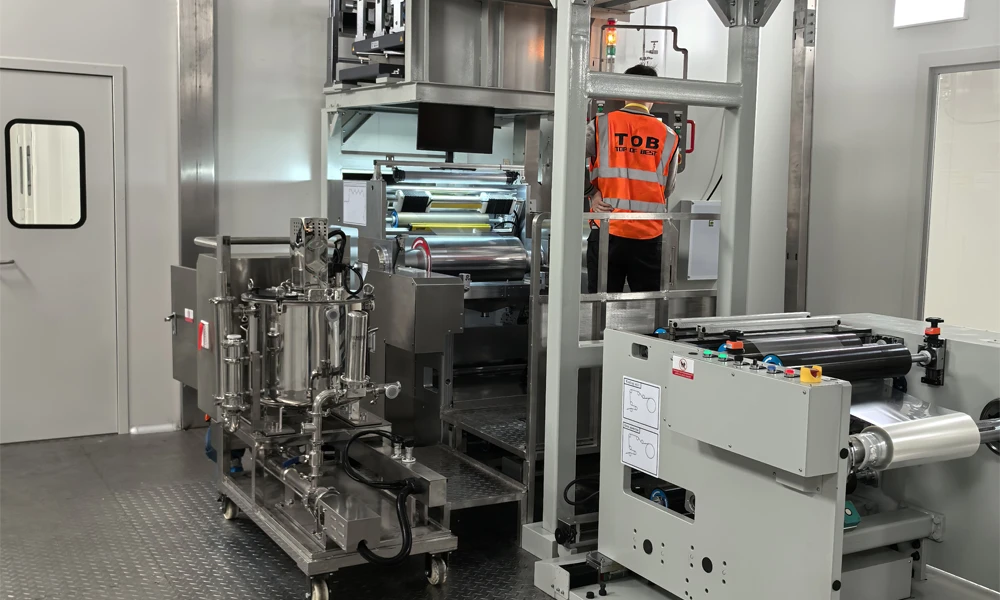
TOB NEW ENERGY batterij-coatingmachine-oplossing
Stap 1: Wat gebeurt er tijdens het coaten
Coaten is niet één enkele gebeurtenis. Het zijn drie fysieke processen die in de tijd overlappen.
Slurry-depositie. De slurry verlaat de coatingkop en wordt overgebracht op de bewegende folie. De reologie van de slurry — het shear-thinning gedrag, de vloeigrens, de thixotropie — bepaalt hoe deze zich verspreidt. Een slurry met een hoge vloeigrens vlakt mogelijk niet uit na depositie, waardoor coatingstrepen achterblijven die tijdens het drogen blijven bestaan. Een slurry met overmatige shear-thinning kan zich te ver verspreiden, waardoor randkralen ontstaan die moeten worden bijgesneden — en elke millimeter trim is materiaal dat is ingekocht, gemengd, gecoat en weggegooid.
Vorming van de natte film. Oppervlaktespanning en zwaartekracht nivelleren de neergeslagen slurry tot een film van uniforme dikte. Het nivelleren moet voltooid zijn voordat de film de droger ingaat — zodra het drogen begint, stijgt de viscositeit en stopt de stroming. De nivelleringstijd wordt gemeten in seconden. De coatingsnelheid en de afstand tussen de coatingkop en de inlaat van de droger bepalen of de nivellering wordt voltooid.
Randeffecten. Oppervlaktespanning aan de randen van de natte film trekt de slurry naar buiten, waardoor een verhoogde kraal ontstaat — de randkraal — die 20 tot 50 procent dikker kan zijn dan het midden. Deze kraal moet bij het daaropvolgende snijden worden verwijderd. De breedte van de trimzone is een direct verlies van materiaalrendement. Het verminderen van de breedte van de randkraal is een procesoptimalisatie met een economisch belang van miljoenen op productieschaal.
Deze drie processen — depositie, nivellering, randvorming — vinden plaats in de paar seconden tussen de coatingkop en de droger. Het ontwerp van de coatingkop, de slurryformulering en de parameters voor baanbehandeling moeten gezamenlijk worden geoptimaliseerd. Verander er één, en de andere twee verschuiven.
Stap 2: Drie coatingmethoden
Slot-die coating is de precisienorm. Slurry wordt door een precisie-matrijs gepompt — een smalle sleuf die met toleranties op micron-niveau is bewerkt — direct op de bewegende folie. De opening tussen matrijs en folie, het debiet van de slurry en de baansnelheid bepalen samen de dikte van de natte film. Het systeem is gesloten — de slurry wordt niet blootgesteld aan de omgevingslucht, waardoor verdamping van oplosmiddelen en viscositeitsverloop tijdens het coaten tot een minimum worden beperkt. Bij een breedte van 600 millimeter en meer, en bij snelheden van meer dan 10 meter per minuut, is slot-die coating de enige methode die betrouwbaar een uniformiteit in oppervlaktedichtheid levert binnen ±1,0 tot 1,5 procent — de vereiste voor elektroden van automobielkwaliteit.
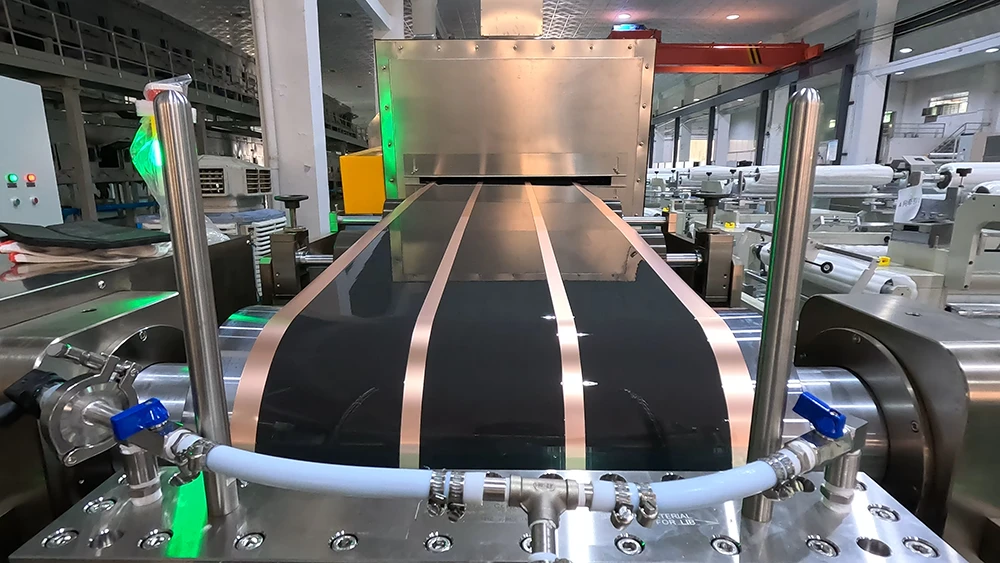
Slot-die coating
De matrijs is het hart van het systeem. De geometrie van het interne stroomkanaal bepaalt de dikteverdeling in dwarsrichting. Een slecht ontworpen matrijs produceert een coating die systematisch dikker is op één positie, of systematisch dikker in het midden, ongeacht procesaanpassingen. Matrijsontwerp is een vloeistofmechanisch probleem vermomd als een verspaningsprobleem. De matrijslip, het oppervlak dat de slurry raakt vlak voordat deze naar buiten komt, is kwetsbaar voor mechanische schade. Een kras op de lip produceert een continue streep op elke meter elektrode. De slot-die coatingsystemen van TOB gebruiken intern ontworpen en bewerkte matrijzen, waardoor het onderdeel dat de coatingkwaliteit het meest bepaalt, wordt gecontroleerd.
Doctor blade coating gebruikt een stijf mes, gepositioneerd op een precieze opening boven de folie. Slurry wordt stroomopwaarts van het mes afgezet en het mes schraapt het teveel weg, waardoor een film achterblijft waarvan de dikte wordt bepaald door de opening. Het systeem is open — de slurry wordt blootgesteld aan lucht en verdamping van oplosmiddelen verandert de viscositeit tijdens het coaten. Voor onderzoek en productie in het middensegment bij breedtes onder 400 millimeter en snelheden onder 5 meter per minuut biedt doctor blade coating een eenvoudiger, goedkoper alternatief voor slot-die. De uniformiteit van de oppervlaktedichtheid die het bereikt — doorgaans ±2 tot 3 procent — is voldoende voor consumentenelektronicacellen en sommige energieopslagtoepassingen. Het is niet voldoende voor autobatterijcellen.
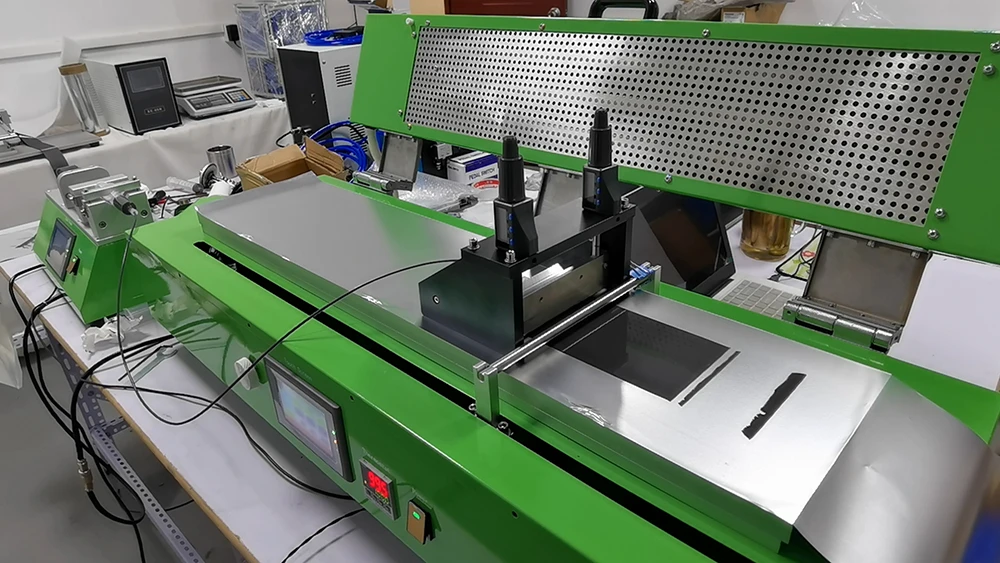
Doctor blade coating
Transfer coating zet slurry af op een transferrol, die deze vervolgens overbrengt op de folie. Het is de goedkoopste methode en de minst nauwkeurige. Een uniformiteit van de oppervlaktedichtheid van meer dan ±3 procent is gebruikelijk. Bij de productie van hoogwaardige batterijen is transfer coating vervangen door slot-die. Het overleeft in extreem kostengevoelige toepassingen waar coatingprecisie niet de beperkende factor is voor de celprestaties.
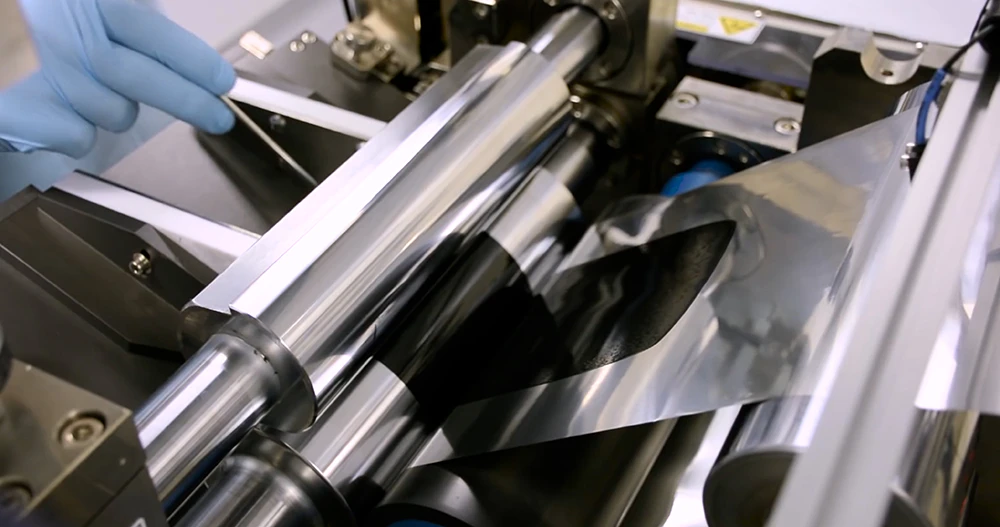
Transfer coating
Stap 3: Drogen — De onzichtbare helft van het coaten
Het drogergedeelte beslaat 60 tot 80 procent van de fysieke lengte van een coatingmachine. Het is geen accessoire. Het is een proces.
Drogen vindt plaats in twee regimes. De periode met constante snelheid, waarin het oppervlak van de natte film verzadigd is met oplosmiddel en de verdampingssnelheid wordt geregeld door de luchttemperatuur en -snelheid in de droger. De periode met dalende snelheid, waarin het oppervlak niet langer verzadigd is en de verdampingssnelheid wordt geregeld door de diffusie van oplosmiddel vanuit het inwendige van de film naar het oppervlak.
Als de periode met constante snelheid te agressief is — temperatuur te hoog, luchtsnelheid te hoog — droogt het oppervlak voordat het interne oplosmiddel naar buiten kan diffunderen. Het oppervlak vormt een huid. Het ingesloten oplosmiddel verdampt uiteindelijk en barst door de huid heen, waardoor gaatjes ontstaan. De elektrode verlaat de droger en ziet er uniform uit. Onder een microscoop is hij geperforeerd.
Bindmiddelmigratie is het meest verraderlijke defect bij het drogen van elektroden. Terwijl het oplosmiddel verdampt en naar het filmoppervlak beweegt, voert het opgelost bindmiddel — PVDF — met zich mee. Het resultaat is een concentratiegradiënt van het bindmiddel door de dikte van de elektrode: hoge bindmiddelconcentratie nabij het oppervlak, lage bindmiddelconcentratie nabij de stroomafnemer. Het actieve materiaal nabij de stroomafnemer verliest hechting. Tijdens het cyclen delamineert het. De capaciteit neemt af. De hoofdoorzaak — bindmiddelmigratie tijdens het drogen zes maanden eerder — wordt bijna nooit als de hoofdoorzaak geïdentificeerd.
Mitigatie vereist drogen met een temperatuurgradiënt. De eerste zone werkt op een lagere temperatuur, waardoor het oplosmiddel langzaam kan verdampen terwijl het bindmiddel gelijkmatig verdeeld blijft. Daaropvolgende zones verhogen de temperatuur naarmate de film stolt en de mobiliteit van het bindmiddel afneemt. Dit temperatuurprofiel is specifiek voor de chemie. NMC-elektroden verdragen andere initiële droogtemperaturen dan LFP-elektroden met andere oplosmiddelsystemen. De productie-coatingmachines van TOB NEW ENERGY bevatten configureerbare drogers — onafhankelijke temperatuurregeling per zone, instelbare luchtsnelheid per zone, gebalanceerde afvoerluchtstroom. Dit zijn geen premium opties. Het is de minimale techniek die nodig is om de hierboven beschreven bindmiddelmigratie te voorkomen.
NMP-terugwinningis niet optioneel op productieschaal — en de coatingmachines van TOB integreren terugwinningssystemen in plaats van ze als aftermarket-toevoegingen te behandelen. NMP-damp is een gereguleerde emissie met grenswaarden voor beroepsmatige blootstelling. Terugwinningssystemen — condensatie of waterabsorptie — vangen meer dan 95 procent van het verdampte oplosmiddel op voor hergebruik. Bij productievolumes in gigawattuur heeft de teruggewonnen NMP een economische waarde die de bedrijfskosten van het terugwinningssysteem gedeeltelijk of volledig compenseert. Een coatingmachine zonder geïntegreerde oplosmiddelterugwinning is een laboratoriuminstrument. De productie-coatingsystemen van TOB NEW ENERGY bevatten NMP-terugwinning als standaardtechniek, niet als optioneel accessoire.
Stap 4: Kwaliteitsstatistieken die ertoe doen
Uniformiteit van de areale dichtheid is de eerste kwaliteitsstatistiek. De belading van het actieve materiaal van de elektrode per oppervlakte-eenheid — gemeten in milligram per vierkante centimeter — bepaalt de celcapaciteit. De transversale uniformiteit (over de breedte van de baan) moet binnen ±1,5 procent liggen voor elektroden van productiekwaliteit. De uniformiteit in machinerichting (langs de lengte van de baan) moet binnen ±1,0 procent liggen. Deze getallen worden gemeten door in-line bèta-straal- of röntgenmeters die na de droger zijn geplaatst.
De coatingdikte, gemeten door lasertriangulatiesensoren, vormt een aanvulling op de areale dichtheid. De areale dichtheid gedeeld door de dikte geeft de coatingdichtheid — een indicator voor compactie die onthult of het vaste gehalte van de slurry is afgeweken tijdens de coatingrun. Als de areale dichtheid op doel is maar de dikte hoog is, is de slurry verdund — door verdamping van oplosmiddel uit een open toevoersysteem, of doordat een operator oplosmiddel heeft toegevoegd om de viscositeit aan te passen.
Oppervlaktedefecten — gaatjes, strepen, agglomeratievlekken — worden gedetecteerd door machinevisiesystemen die op lijnsnelheid werken. Een gaatje creëert een lokale anomale stroomdichtheid tijdens de celwerking. Een enkel gaatje in een cel van groot formaat is een spanningsconcentratie voor lithiumplating. Meerdere gaatjes in een productierun leiden tot afkeuring van de batch.
Intermitterende coating — waarbij de slurrystroom start en stopt om ongecoate openingen te creëren voor het lassen van lipjes — voegt een dynamische kwaliteitsuitdaging toe. De coatingdikte bij de start- en stopovergangen — de opstart- en afbouwzones — is inherent minder uniform dan de coating in de stabiele toestand. De lengte van deze overgangszones bepaalt hoeveel elektrodemateriaal verloren gaat bij het trimmen. Het verminderen van de lengte van de overgangszone is een procesoptimalisatie met directe impact op de materiaalopbrengst.
Stap 5: Een leverancier van coatingmachines selecteren
De vergelijking van specificatiebladen is misleidend. Baanbreedte, maximale snelheid en ovenlengte zien er bij alle leveranciers vergelijkbaar uit. De verschillen die de elektrodekwaliteit bepalen, staan niet op het blad.
"Is deze coatingmachine getest met mijn slurry?" De slot-die die een NMC-slurry met 55 procent vast gehalte en roet als geleidend additief coat bij een bepaalde opening en snelheid, kan een totaal ander resultaat opleveren met een LFP-slurry met 62 procent vast gehalte en koolstofnanobuisjes als geleidend additief — omdat de reologie anders is, het nivelleringsgedrag anders is en de droogkinetiek anders is. TOB NEW ENERGY, wiens interne coatinglaboratorium klantspecifieke slurrytests uitvoert vóór de apparatuurspecificatie, levert de resulterende uniformiteitsgegevens — niet een belofte dat de machine zal werken, maar bewijs dat hij dat al heeft gedaan.
"Wie heeft de coatingmatrijs ontworpen?" De matrijs is geen handelsartikel. Leveranciers zoals TOB NEW ENERGY beheersen de essentie van coatingtechnologie, ontwerpen en produceren hun eigen coatingmatrijzen en controleren zo de meest kritieke componenten van het coatingsysteem in plaats van ze in te kopen bij externe matrijzenfabrikanten. Alles stroomafwaarts van de matrijs, de droger, het baanbeheer en het opwikkelen, dient de coatingkwaliteit die bij de uitgang van de matrijs is vastgesteld.
"Wat is de aangetoonde temperatuuruniformiteit van de droger?" Een specificatieblad geeft zone-temperatuurinstelpunten. Het geeft niet de werkelijke temperatuurverdeling over de baan bij bedrijfssnelheid. Een droger met een temperatuurvariatie van 3 graden Celsius over de breedte van de baan produceert elektroden waarvan de bindmiddelverdeling — en dus de hechting en levensduur — systematisch varieert van de linkerrand tot de rechterrand. Vraag om thermische kaartgegevens onder bedrijfsomstandigheden.
De patentportefeuille van TOB biedt objectieve context. Drie coatinggerelateerde patenten — een continu toevoerapparaat (CN202122096805), een coatingmachine op laboratoriumschaal (CN202122170366) en een hefbaar verwarmingsapparaat (CN202122096807) — zijn in handen van het bedrijf. Dit zijn openbaar verifieerbare gegevens van specifiek technisch werk aan specifieke coatingsubsystemen.
Stap 6: De coatingmachine bepaalt de fysieke identiteit van de elektrode
De kalander die volgt op het coaten kan de elektrodedichtheid aanpassen. Het kan geen actief materiaal herverdelen dat niet-uniform is afgezet. De snijmachine kan nauwkeurige afmetingen snijden. Het kan geen coatingstreep verwijderen. De wikkel- of stapelmachine kan de elektrode in een cel assembleren. Het kan niet compenseren voor diktevariatie binnen de elektrode.
De coatingmachine bepaalt de fysieke identiteit van de elektrode — hoeveel actief materiaal er op de folie zit en hoe uniform het is verdeeld. Elk stroomafwaarts proces werkt op basis van die fysieke realiteit. De kosten van een ontoereikende coatingmachine zijn niet zichtbaar in het apparatuurbudget. Ze zijn zichtbaar in de capaciteitsverdeling van afgewerkte cellen — cellen die de fabriek verlaten met systematisch verschillende capaciteiten omdat de elektroden waarvan ze zijn gemaakt, zijn gecoat op een machine waarvan het matrijsontwerp en de drogerregeling niet de uniformiteit konden leveren die het celontwerp vereiste.
Samenvatting van de inkoop van batterijcoatingmachines: Het elektrodecoatingproces — slurryafzetting, natte filmvorming en drogen — is de meest kwaliteitsbepalende stap in de elektrodeproductie. Drie coatingmethoden domineren: slot-die voor precisieproductie, doctor blade-coating voor het middensegment en R&D, en transfercoating voor kostengedreven toepassingen. Drogen regelt bindmiddelmigratie, gaatjesvorming en oplosmiddelterugwinning — kwaliteitsvariabelen die onzichtbaar zijn bij de uitgang van de coater, maar doorslaggevend zijn voor de levensduur van de cel. Belangrijke kwaliteitsstatistieken zijn onder meer uniformiteit van de areale dichtheid, coatingdikte, dichtheid van oppervlaktedefecten, breedte van de randkraal en lengte van de overgangszone voor intermitterende coating. Bij het selecteren van een coatingmachine moeten kopers de ervaring van de leverancier met hun specifieke slurrysysteem evalueren, of de coatingmatrijs in eigen huis is ontworpen, de aangetoonde temperatuuruniformiteit van de droger en de beschikbaarheid van klantspecifieke coatingtests — omdat een coating machine niet wordt gedefinieerd door zijn specificaties, maar door de elektroden die hij produceert.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 Abonneer u op ons