Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- China Power Battery Market Report 2026 H1: Zes trends die de vraag naar accu-apparatuur hervormen
- Gids voor het opzetten van een kant-en-klaar laboratorium voor solid-state batterijen
- Geleidende materialen voor lithiumbatterijen: gids voor CNT versus grafeen
- Stapsgewijze handleiding voor het samenwerken met een ontwikkelaar van natrium-ion-batterijtechnologie in China
- Een complete gids voor het implementeren van industriële solid-state batterijtechnologie in de productie
Geautomatiseerde versus handmatige batterijassemblage: analyse van kosten, kwaliteit en doorvoer
Door Dany Huang, Ph.D.
Loop eens een batterijassemblagewerkplaats binnen tijdens een productiedienst. Aan de linkerkant werken operators in cleanroompakken in een gestaag ritme: elektrodenplaten uitlijnen, scheidingslagen positioneren, componenten in mallen plaatsen. Elke beweging is weloverwogen. Elke cel duurt minuten. Aan de rechterkant draait een geautomatiseerde lijn in een tempo dat het menselijk oog nauwelijks kan volgen: robotarmen pakken en plaatsen elektrodenstapels in minder dan een seconde, laserlaskoppen pulseren in milliseconden, voltooide cellen komen er om de paar seconden uit. Dezelfde productspecificaties. Twee totaal verschillende benaderingen om het te maken.
De vraag waar elke batterijfabrikant – van startup tot gigafabriek – voor staat, is niet of automatisering beter is. De vraag is: waar op het spectrum tussen handmatig en volledig geautomatiseerd is het economisch gezien het meest rendabel, gezien uw productievolume, productmix en kwaliteitseisen? TOB NIEUWE ENERGIEEen van de in China gevestigde fabrikanten die dit hele spectrum bestrijkt, bouwt zowel geautomatiseerde productielijnen als semi-geautomatiseerde werkstations – een dubbele capaciteit die de analyse in dit artikel vormgeeft. Dit artikel beschrijft het besluitvormingskader.
Hoofdstuk 1: Wat de vergadering daadwerkelijk behandelt
De assemblage van een batterij omvat zes kernprocesstappen, die elk een verschillende gevoeligheid voor precisie en een verschillende vatbaarheid voor menselijke variaties hebben.
Elektroden snijden en splijten.Gecoate en gekalanderde elektroderollen worden op precieze afmetingen gesneden. De maatnauwkeurigheid – doorgaans binnen ±0,1 tot 0,2 millimeter – heeft een directe invloed op de uitlijningsprecisie van het daaropvolgende stapelen of wikkelen.
Stapelen of oprollen.Elektrodeplaten en scheidingslagen worden gecombineerd tot de celstructuur. Dit is de assemblagefase met de grootste impact op de celprestaties: interne weerstand, energiedichtheid en levensduur zijn allemaal terug te voeren op de geometrie die hier wordt bepaald.
Liplassen.De positieve en negatieve elektrode-aansluitingen worden met de stroomcollector-aansluitingen verbonden, meestal door middel van ultrasoon lassen of laserlassen. De consistentie en sterkte van de lasverbinding bepalen direct de interne weerstand van de cel en de betrouwbaarheid op lange termijn. Dit is een van de meest kwaliteitsgevoelige stappen in het gehele assemblageproces.
Behuizing.De elektrode-assemblage wordt in de celbehuizing geplaatst – een aluminium of stalen behuizing, of een behuizing van aluminiumlaminaat. Tijdens het plaatsen van de behuizing is tactiele feedback nodig om kleine maatafwijkingen tussen de elektrode-assemblage en de behuizing op te vangen.
Elektrolytvulling.Elektrolyt wordt onder gecontroleerde omgevingsomstandigheden in de cel gebracht. De nauwkeurigheid van het vulvolume en de uniformiteit van de verdeling beïnvloeden de bevochtiging van de elektrode en de kwaliteit van de vorming.
Afdichten.De cel is hermetisch afgesloten. De integriteit van de afsluiting bepaalt direct de levensduur en veiligheid van de cel: een lekkende afsluiting laat vocht door dat reageert met de elektrolyt en HF vormt, wat elk onderdeel waarmee het in contact komt aantast.
Elk van deze stappen bevindt zich op een ander punt in het spectrum van de haalbaarheid van automatisering. Inzicht in welke stappen het meest gevoelig zijn voor menselijke variabiliteit en welke het meest tolerant zijn, vormt de basis van een intelligente automatiseringsstrategie.
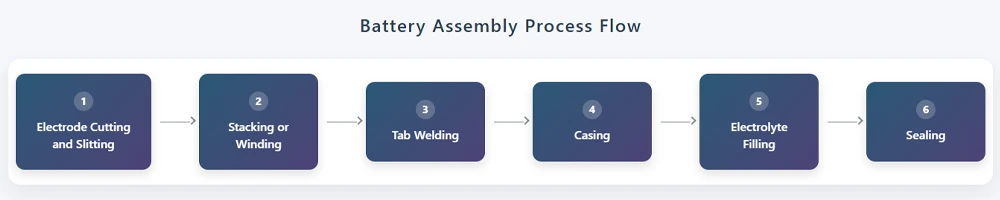
Stroomschema van het batterijassemblageproces
Hoofdstuk 2: Kosten — Naast de aanschafprijs van de apparatuur
De vergelijking van investeringskosten (CAPEX) tussen handmatige en geautomatiseerde assemblage is bedrieglijk eenvoudig. Een volledig geautomatiseerde assemblagelijn kost twee tot vijf keer meer dan een semi-geautomatiseerde variant en meer dan tien keer zoveel als een handmatige werkplek. Maar CAPEX betreft alleen de zichtbare kosten.
Handmatige assemblage brengt operationele kosten met zich mee die lineair toenemen met het productievolume. Directe arbeidskosten. Kosten voor kwaliteitscontrole. Opleidingskosten – een nieuwe operator heeft doorgaans twee tot vier weken nodig om de standaard doorvoer en opbrengst te bereiken. Verloopkosten – elke vertrekkende operator neemt zijn of haar opgebouwde vaardigheden mee, en elke vervanger begint weer helemaal opnieuw met de opleiding. In arbeidsmarkten met een hoog personeelsverloop kunnen deze kosten de lonen overstijgen.
Geautomatiseerde assemblage vervangt arbeid door kapitaal, maar vervangt tegelijkertijd een reeks verborgen kosten door andere. Denk hierbij aan programmeurs en debuggers. Ook stilstand tijdens onderhoud speelt een rol: wanneer een geautomatiseerde productielijn stilvalt, stoppen alle stations tegelijkertijd. De OEE (Overall Equipment Effectiveness) van een geautomatiseerde lijn is sterker afhankelijk van de reactiesnelheid van het onderhoudsteam dan bij een handmatige lijn, waar de afwezigheid van één operator de andere niet stillegt.
De minst zichtbare kosten zijn de kosten van slechte kwaliteit. Het afvalpercentage bij handmatige assemblage ligt doorgaans tussen de 1 en 5 procent, afhankelijk van de complexiteit van het proces en de vaardigheid van de operator. Bij geautomatiseerde assemblage kan het afvalpercentage onder de 0,1 tot 1 procent blijven. Maar een afgekeurde assemblagecel heeft de volledige waarde van de voorbewerking verbruikt – materiaalvoorbereiding, mengen, coaten, kalanderen. Elk procentpunt hoger afvalpercentage vertegenwoordigt niet alleen de kosten van de afgekeurde cel, maar ook de cumulatieve kosten van elke processtap die erin is geïnvesteerd. Deze kosten zijn niet zichtbaar in het budget voor apparatuur. Ze verschijnen pas maanden later in het rapport met productieafwijkingen.
Het break-evenpunt is afhankelijk van lokale arbeidskosten, productwaarde, lijnbenutting en productlevenscyclus. De applicatie-ingenieurs van TOB NEW ENERGY modelleren dit break-evenpunt routinematig voor klanten, omdat het juiste antwoord afhangt van variabelen die geen enkele standaard spreadsheet kan vastleggen. Bij jaarlijkse volumes van minder dan ongeveer een miljoen cellen, met meerdere productformaten en bescheiden arbeidskosten, kan handmatige of semi-geautomatiseerde assemblage lagere totale kosten opleveren. Bij jaarlijkse volumes van meer dan tien miljoen cellen, met één productformaat en hoge consistentie-eisen – zoals bij de productie van auto-onderdelen – neemt het voordeel van geautomatiseerde assemblage op het gebied van totale eigendomskosten (TCO) toe met elk extra jaar van gebruik.
Hoofdstuk 3: Kwaliteit — Menselijke handen en machinale precisie
De variabiliteit in menselijke prestaties bij assemblage heeft fysiologische oorzaken, geen managementgerelateerde. Na vier uur onafgebroken gebruik nemen de fijne motoriek en de concentratie meetbaar af. Twee operators traindenLeerlingen die door dezelfde instructeur worden getraind, ontwikkelen na maanden van zelfstandig werken verschillende handdrukken, andere uitlijningsgewoonten en andere drempels voor het detecteren van defecten. Bij repetitieve taken schakelt het menselijk brein over op een automatische piloot, waardoor subtiele afwijkingen – een rimpel in de scheidingswand, een licht verkeerd uitgelijnde elektrode – onopgemerkt blijven.
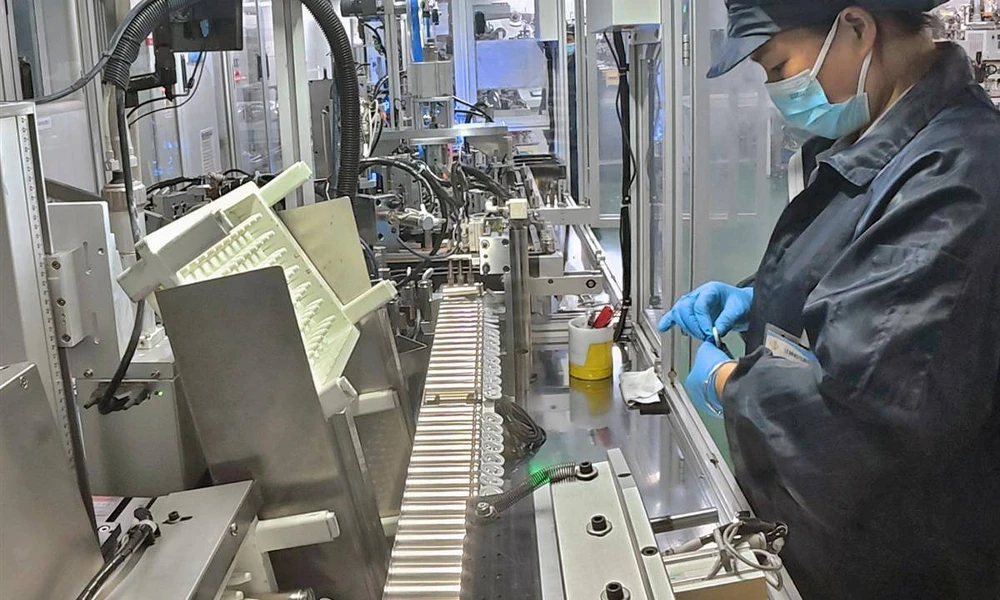
Een medewerker last een batterijdeksel vast aan een handmatige assemblagelijn voor cilindrische batterijen.
De precisie van machines werkt anders. Eenmaal gekalibreerd, behoudt een robotgestuurd pick-and-place-systeem dezelfde positioneringsnauwkeurigheid gedurende miljoenen cycli. Een laserlasser levert hetzelfde energieprofiel aan elke verbinding. Maar de precisie van machines is star – deze is afhankelijk van de consistentie van het binnenkomende materiaal. Als de afmetingen van de elektrodeplaten binnen een batch ±0,05 millimeter variëren, plaatst een geautomatiseerde stapelaar elke plaat op de geprogrammeerde positie, en de resulterende stapel zal die variatie meenemen in de lascel. Een menselijke operator kan de variatie opmerken en compenseren.
Dit creëert een contra-intuïtieve dynamiek: automatisering verbetert de kwaliteit wanneer de binnenkomende materialen consistent zijn, en kan kwaliteitsproblemen verergeren wanneer ze dat niet zijn. De argumenten voor automatisering vanuit kwaliteitsoogpunt zijn het sterkst voor stappen waarbij zowel de kwaliteitsgevoeligheid hoog is als de consistentie van de binnenkomende materialen goed gecontroleerd wordt.
Het lassen en afdichten van lipjes is het proces met de hoogste prioriteit voor automatisering. Beide processen beïnvloeden de veiligheid en levensduur van de productielijn. Beide vereisen precisie en consistentie die met handmatige bediening gedurende een volledige productieshift moeilijk te handhaven zijn.TOB'sbatterijmontagemachine Het portfolio omvat geautomatiseerde las- en sealstations, specifiek voor deze kwaliteitskritische stappen. De Cpk-vereiste voor autoproductiecellen – doorgaans 1,33 of hoger – is een statistische drempel die handmatig lassen en sealen niet betrouwbaar kan halen.
De automatisering van stapelen en wikkelen is afhankelijk van het formaat en het volume. Het wikkelen van cilindrische cellen is het meest vol成熟e geautomatiseerde assemblageproces in de industrie. Het snel stapelen van pouchcellen blijft een gebied waar de afweging tussen automatiseringssnelheid en stapelprecisie actief wordt geoptimaliseerd.
Het inbouwen van de behuizing is de stap waarbij handvaardigheid het meest van belang is. De kleine maatafwijkingen tussen elektrodestapels en celbehuizingen vereisen tactiele aanpassing, die geautomatiseerde systemen afhandelen door middel van dure sensoren en geleidingsmechanismen. Bij lage tot middelhoge volumes is de meerprijs voor automatisering bij het inbouwen van de behuizing mogelijk niet gerechtvaardigd door de kwaliteitswinst.
Hoofdstuk 4: Doorvoer — Snelheid, knelpunten en flexibiliteit
Een vergelijking van de cyclustijden vertelt een duidelijk verhaal. Een volledig geautomatiseerde lijn levert elke 2 tot 5 seconden cellen. Een semi-geautomatiseerde lijn elke 15 tot 60 seconden. Een handmatig werkstation heeft meerdere minuten per cel nodig. Maar deze cijfers vergelijken alleen een stabiele werking bij volledige benutting.
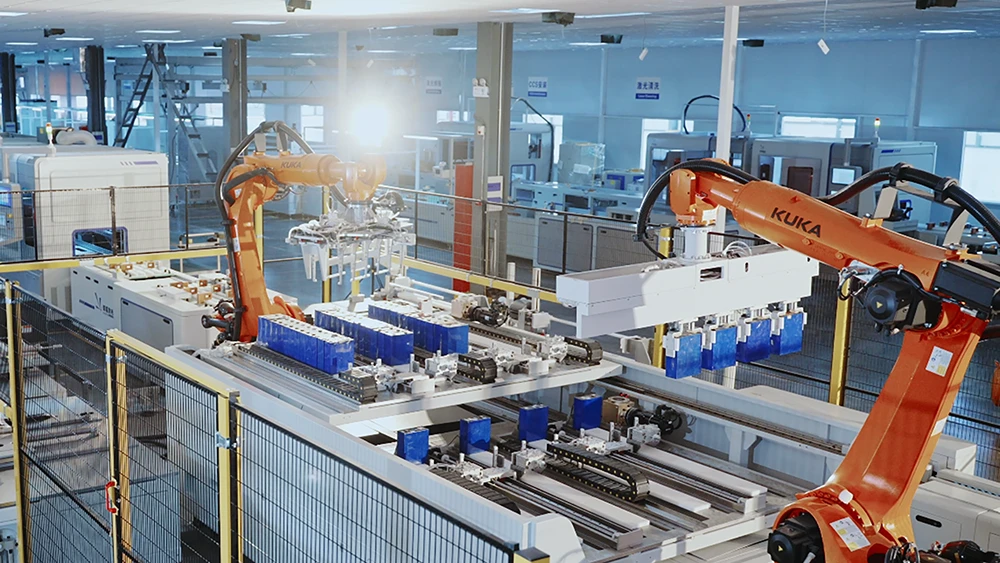
Een volledig geautomatiseerdprismatische celassemblagelijn
Het knelpuntgedrag verschilt tussen handmatige en geautomatiseerde productielijnen. In een handmatige lijn is het knelpunt doorgaans de meest precisie-eisende stap – het lassen van lipjes of het stapelen – waarbij operators van nature langzamer werken om de kwaliteit te waarborgen. In een geautomatiseerde lijn is het knelpunt de fysiek langzaamste stap – het vullen met elektrolyt met de benodigde bevochtigingstijd, of de vorming met de urenlange duur – die door geen enkele vorm van automatisering kan worden versneld.
Flexibiliteit in omschakeling is het sterkste argument voor het behoud van handmatige of semi-automatische stations. Een handmatige lijn kan met een nieuwe werkinstructie en een aanpassing van de opspaninrichting wisselen tussen verschillende celformaten – dit duurt minuten tot uren. Een geautomatiseerde lijn vereist herprogrammering, vervanging van de opspaninrichting en herkalibratie. Dit duurt uren tot dagen. De snelwisselbare snij- en slitmachines die worden beschermd door de patenten CN202122021936 en CN202122020284 – in handen van TOB NEW ENERGY – richten zich specifiek op de omschakelsnelheid. Voor fabrikanten die meerdere celformaten in kleine batches produceren, kunnen de omschakelkosten van volledige automatisering het voordeel van de doorvoer tenietdoen.
De meest voorkomende configuratie in de praktijk is hybride: automatiseer de kwaliteitskritische stappen waar precisie de investering rechtvaardigt, en behoud handmatige of semi-geautomatiseerde stations waar flexibiliteit de boventoon voert. TOB NEW ENERGY levert assemblageapparatuur voor dit hele spectrum — van standalone semi-geautomatiseerde werkstations voor startups en R&D-omgevingen tot volledig geïntegreerde geautomatiseerde lijnen voor massaproductie — waardoor fabrikanten investeringen in automatisering kunnen faseren naarmate hun kwaliteitsgegevens de stappen identificeren waar consistentieverbetering het grootste rendement oplevert.
Hoofdstuk 5: De hybride realiteit
De meeste batterijassemblagelijnen zijn noch volledig handmatig, noch volledig geautomatiseerd. Ze zijn hybride – en de beslissing welke stappen geautomatiseerd worden, volgt een technische logica, niet een budgettaire logica.
De meest rendabele automatiseringskandidaten zijn stappen waarbij drie voorwaarden samenkomen: hoge kwaliteitsgevoeligheid, goede controle over de consistentie van het binnenkomende materiaal en handmatige Cpk-meting die niet betrouwbaar aan de kwaliteitsdrempel voldoet. Het lassen en sealen van lipjes zijn hiervan de duidelijkste voorbeelden. Beide zijn veiligheidskritisch. Beide vereisen een precisie die vermoeide menselijke operators niet gedurende een hele dienst kunnen volhouden. Bij beide stappen overstijgen de kosten van een enkele storing in het veld de investering in automatisering ruimschoots.
Stappen waarbij de variatie in het binnenkomende materiaal groot is – zoals bij de behuizing – profiteren minder van volledige automatisering. De patenten van TOB NEW ENERGY voor het ontwerp van behuizingen (CN202230781031 voor cilindrische cellen, CN202230775678 voor prismatische cellen) tonen aan dat er veel aandacht is besteed aan de behuizingsstap. Een hulpstuk dat de behuizing positioneert, terwijl de operator de plaatsing begeleidt, zorgt voor een aanzienlijk deel van de consistentie tegen een fractie van de kosten van een volledig geautomatiseerd behuizingsstation.
Het automatiseringsproces verloopt in fasen. Fase één: automatiseer eerst de kwaliteitskritische stappen – liplassen, afdichten – zelfs bij lage volumes. De geautomatiseerde lasstations van TOB NEW ENERGY Pak deze fase direct aan. Fase twee: naarmate de productie opschaalt en er meer kwaliteitsgegevens beschikbaar komen, automatiseer je de stappen waar de consistentie tussen batches het meest varieert. Fase drie: evalueer volledige automatisering wanneer het volume, de formaatstabiliteit en de procesvolwassenheid de omschakelingskosten rechtvaardigen.
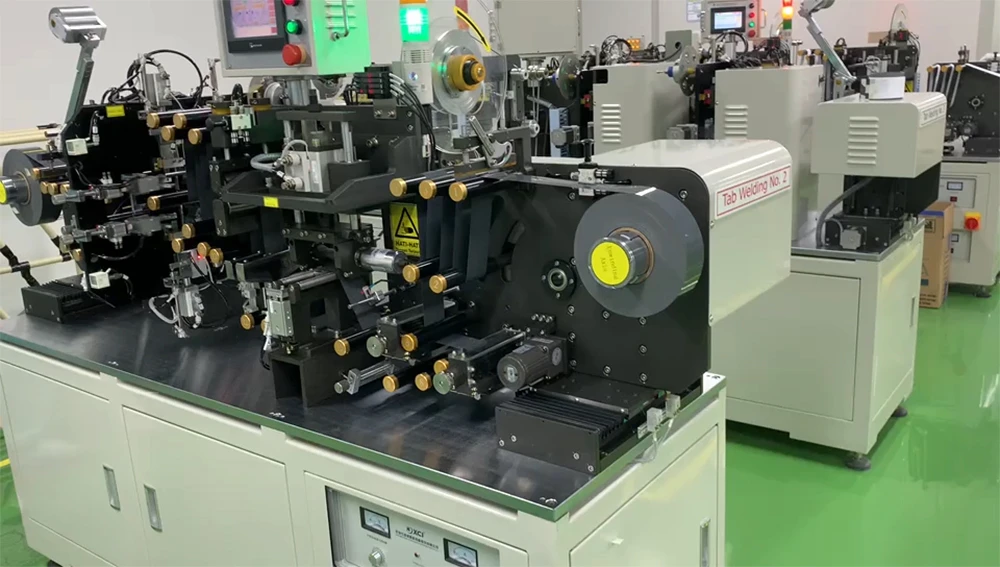
automatische lasmachine met batterijlipje
Leveranciers van apparatuur die zowel geautomatiseerde als semi-geautomatiseerde assemblageoplossingen aanbieden – in plaats van slechts één van beide – kunnen dit gefaseerde traject ondersteunen zonder dat de fabrikant tussen de fasen van leverancier hoeft te wisselen. De patenten voor assemblageapparatuur van TOB NEW ENERGY weerspiegelen deze dubbele functionaliteit: een patent voor een batterijsnijmachine (CN202122021936) betreft precisiesnijden met geïntegreerde reiniging om deeltjesverontreiniging te voorkomen; een patent voor een snijmachine (CN202122020284) dekt de mogelijkheid tot snel wisselen tussen verschillende formaten – het soort technische detail dat de omsteltijd in een hybride lijn bepaalt; en ontwerppatenten voor cilindrische celbehuizingen (CN202230781031) en prismatische celbehuizingen (CN202230775678) hebben betrekking op de behuizingsstap, waarbij formaatspecifieke gereedschappen direct van invloed zijn op de haalbaarheid van automatisering.
Hoofdstuk 6: Het besluitvormingskader voor automatisering
De beslissing om een stap in de batterijassemblage te automatiseren is geen zwart-witkwestie. Het is een multidimensionale evaluatie die stap voor stap moet worden uitgevoerd, niet regel voor regel.
Stap één: bepaal de kwaliteitsgevoeligheid voor elke stap. Het lassen en sealen van lipjes rechtvaardigt automatisering op basis van kwaliteit, onafhankelijk van het volume — een enkele storing in een van beide processen heeft gevolgen voor de veiligheid en garantie die de investering in de apparatuur ver overtreffen. Dit is de logica achter de geautomatiseerde las- en sealstations in het assemblageportfolio van TOB NEW ENERGY.
Stap twee: beoordeel de consistentie van het binnenkomende materiaal voor elke stap. Stappen met een grote materiaalvariatie profiteren mogelijk niet van volledige automatisering. Investeer eerst in procesbeheersing in de upstream-fase om de variatie te verminderen, en automatiseer daarna.
Stap drie: bereken de totale eigendomskosten, niet alleen de aanschafprijs van de apparatuur. Neem de kosten van slechte kwaliteit mee – afval vermenigvuldigd met de cumulatieve verwerkingskosten. Neem de omstelkosten mee als er meerdere formaten worden geproduceerd. Neem de kosten voor de training van operators en personeelsverloop mee bij handmatige stappen.
Stap vier: plan automatisering als een gefaseerd programma — een traject dat de fabrikant ondersteunt met apparatuur variërend van semi-geautomatiseerde werkstations tot volledig geautomatiseerde productielijnen, en niet als één enkel project. Automatiseer eerst de kwaliteitskritische stappen. Gebruik de kwaliteitsgegevens van de geautomatiseerde stappen om de volgende automatiseringsprioriteiten te bepalen. Werk toe naar volledige automatisering van de productielijn wanneer de gegevens dit ondersteunen, niet wanneer het budget het toelaat. De aanpak van TOB voor de levering van assemblageapparatuur — het aanbieden van handmatige, semi-geautomatiseerde en volledig geautomatiseerde stations binnen hetzelfde technische raamwerk — ondersteunt dit traject zonder voortijdige investeringen af te dwingen of leverancierswisselingen tussen de fasen te vereisen.
Automatisering is geen schakelaar, maar een draaiknop – en de juiste instelling hangt af van waar je je bevindt op de curve, van het eerste prototype tot de gigawattuurproductie.
Samenvatting van het batterijassemblageproces: De keuze tussen geautomatiseerde en handmatige batterijassemblage is een economische en kwaliteitsgedreven technische afweging, geen binaire technologische voorkeur. Batterijassemblage omvat zes kernstappen: elektroden snijden, stapelen of wikkelen, liplassen, behuizing, elektrolytvulling en afdichting. Elke stap is gevoeliger voor precisie en menselijke variabiliteit. Een analyse van de totale eigendomskosten moet rekening houden met de verborgen kosten van slechte kwaliteit, waarbij hogere afvalpercentages bij handmatige processen de opgebouwde waarde van alle voorgaande processen tenietdoen. Liplassen en afdichting zijn de belangrijkste kandidaten voor automatisering; de kwaliteitseisen hiervoor overtreffen wat handmatige bewerking consistent kan leveren. De meeste productielijnen komen uit op een hybride model: automatiseer waar kwaliteit en doorvoer de investering rechtvaardigen, en behoud handmatige of semi-geautomatiseerde stations waar flexibiliteit en de economische voordelen van kleine series de boventoon voeren. De meest economische automatiseringsstrategie is gefaseerd en datagestuurd: automatiseer eerst waar de kwaliteitsvariatie het grootst is, niet waar het budget het grootst is.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 Abonneer u op ons