Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- batterij productielijn
- >
- cilindrische celproductielijn
- >
- 21700 tabloze productielijn voor cilindrische batterijen
Categorieën
Hete producten
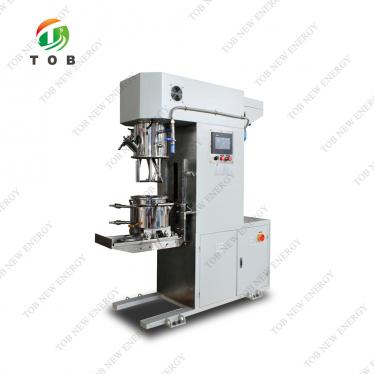
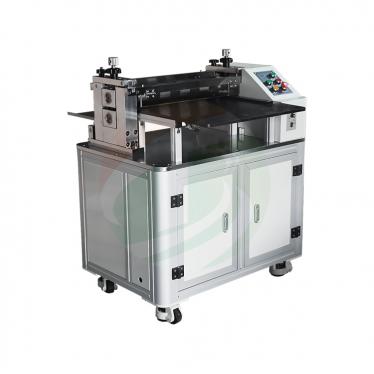
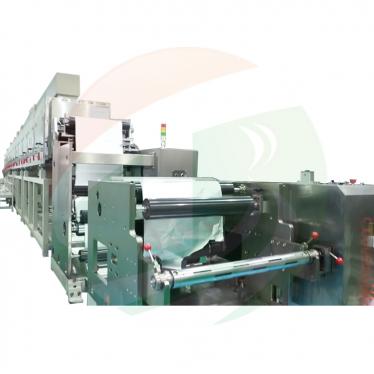
Loading...
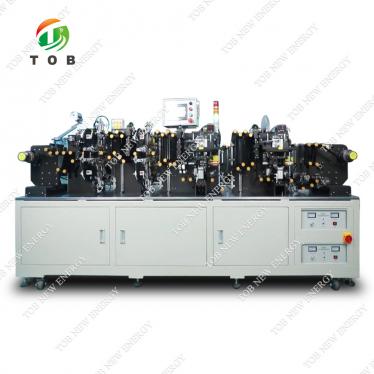
21700 tabloze productielijn voor cilindrische batterijen
Merk:
TOB NEW ENERGYItem nr.:
TOB-TCP-21700bestelling (MOQ):
1Betaling:
L/C,T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
21700 Tabless cilindrische batterijproductielijn voor high-rate dronecellen
Productoverzicht
De TOB 21700 tabless (full-tab) cilindrische celproductielijn is een volledig automatisch, geïntegreerd productiesysteem dat ruwe elektrodematerialen omzet in afgewerkte 21700 tabless cellen die volledig zijn geformeerd en gesorteerd — specifiek afgestemd op de veeleisende behoeften van drone-batterijpakketten. De lijn omvat de gehele productieketen in één continue stroom: het mengen van elektroden valt buiten de scope van de lijn, terwijl coaten, kalanderen, snijden, tabless wikkelen, collector-disc lassen, celassemblage, elektrolytvulling, formeren, ontgassen, sorteren en verouderen allemaal volledig geautomatiseerd in-line zijn geïntegreerd.
De bepalende technologie van de lijn is de tabless (full-tab) architectuur. In een conventionele cilindrische cel wordt de stroom verzameld via afzonderlijke lipjes (tabs) die aan de folierand zijn gelast — een klein contactoppervlak dat stroom concentreert, warmte genereert en de ontlaadsnelheid beperkt. In een tabless cel strekken de ongecoate folieranden zich uit over de volledige breedte van de elektrode en zijn ze blootgesteld als een continue "franje" aan elk uiteinde van de jelly roll. Dit stroompad over de volledige rand wordt aan een collector-disc gelast, waardoor de flessenhals van de lipjes volledig wordt geëlimineerd. Het resultaat is een drastisch lagere interne weerstand, een korter en uniformer elektronenpad en een cel die hoge continue ontlaadstromen kan volhouden met veel minder warmteontwikkeling — precies de combinatie die een drone vereist tijdens agressieve gaswisselingen, klimmen op hoge snelheid en snel ontladen.
Het 21700 tabless formaat in deze lijn is geoptimaliseerd voor drone-batterijcellen: hoge gravimetrische energiedichtheid om de vliegtijd te maximaliseren, hoge ontlaadcapaciteit voor de onmiddellijke stroomvraag van dronemotoren, lage en consistente interne weerstand, en strikte cel-tot-cel consistentie zodat de multi-cel dronepakketten die stroomafwaarts worden geassembleerd, gebalanceerd en betrouwbaar zijn.
Capaciteit (ontwerpbereik): De lijn is geconfigureerd voor een nominale output in het bereik van 8–15 cellen per minuut (ongeveer 4.000–7.000 cellen per 8-urige dienst) bij de celassemblagesectie, met een jaarlijkse ontwerpcapaciteit in de orde van 3–6 miljoen cellen per jaar bij 80% algehele apparatuureffectiviteit (OEE). De elektrodesectie is gedimensioneerd om aan te sluiten bij de assemblagecapaciteit, waarbij de gecoate, gekalanderde en gesneden elektrodetoevoer wordt geleverd die nodig is voor de wikkelsectie. De exacte capaciteit hangt af van de uiteindelijke configuratie, het celontwerp en het elektrodenrecept, en wordt bevestigd in de fase van de technische offerte.
Ideaal voor:
- Fabrikanten van drone-batterijcellen die overstappen van conventionele 21700 cellen met lipjes naar high-rate tabless cellen.
- Producenten van lithium-ioncellen die een nieuwe pilot-to-medium tabless cilindrische lijn bouwen met in-line formeren en sorteren.
- Batterijfabrikanten die op zoek zijn naar een volledig automatische, traceerbare oplossing van elektrode tot gesorteerde cel voor cilindrische toepassingen met hoog vermogen.
- Integrators van UAV-pakketten die consistente, goed gesorteerde 21700 tabless cellen vereisen als bouwstenen voor hoogwaardige dronepakketten.
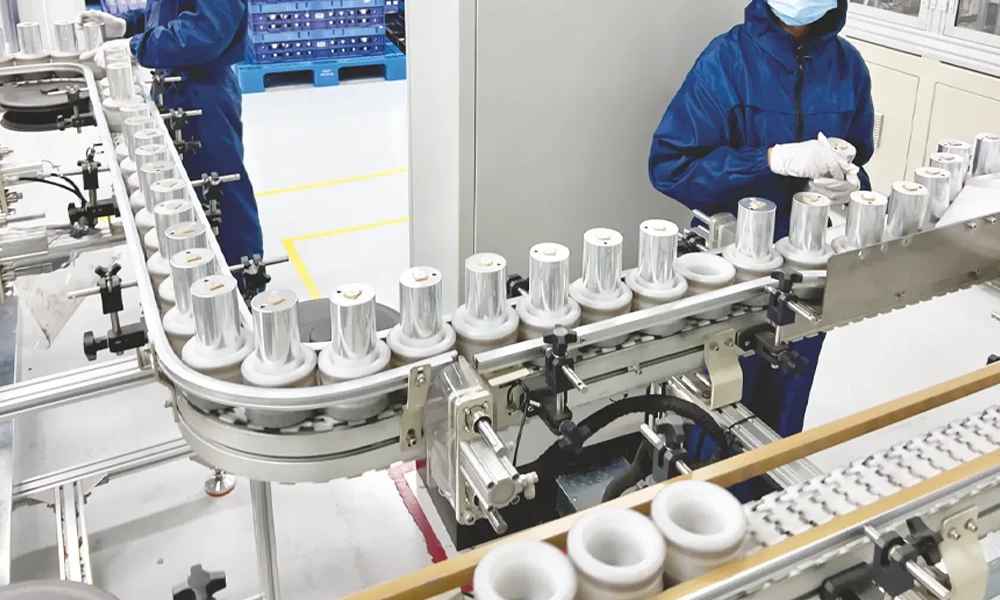
Waar de lijn past in de drone-batterijmarkt
Drone-batterijen behoren tot de meest veeleisende lithium-iontoepassingen die momenteel worden geproduceerd. Een dronecel moet tegelijkertijd leveren:
- Hoge gravimetrische energiedichtheid — de vliegtijd is direct evenredig met de energie-gewichtsverhouding van de cel, dus elke gram inactief materiaal (inclusief de massa van de lipjes) is een nadeel.
- Hoge ontlaadsnelheid — dronemotoren kunnen 10C–20C of meer trekken tijdens agressieve manoeuvres, wat een cel vereist met een lage interne weerstand en een robuust pad voor hoge stromen.
- Consistente cel-tot-cel prestaties — een dronepakket is een multi-cel serieconfiguratie (meestal 3S–6S of meer); één zwakke cel beperkt het hele pakket, dus cellen moeten nauwkeurig worden gesorteerd op capaciteit en interne weerstand.
- Thermische stabiliteit — het besloten, lichtgewicht drone-frame biedt beperkte koeling, dus warmteontwikkeling in de cel moet worden geminimaliseerd.
De tabless architectuur pakt de uitdagingen op het gebied van snelheid en warmte direct aan: de stroomverzameling via de volledige rand verlaagt de DCIR, vermindert lokale verhitting en stelt de cel in staat om hoge stroom te leveren met een vlakkere spanningscurve. De in-line formatie- en sorteersecties van deze lijn pakken de uitdaging van consistentie aan: elke cel wordt gevormd, ontgast en gesorteerd op capaciteit/DCIR binnen dezelfde productiestroom, wat de nauwkeurig op elkaar afgestemde cellen produceert die dronepakketten vereisen.
Vergeleken met een conventionele 21700 lijn met lipjes, verschilt de tabless lijn op drie procesgebieden: het reinigen van de elektroderand (om de foliefranje bloot te leggen), tabless wikkelen (om de gelijkmatige foliefranje aan beide uiteinden van de rol te produceren) en laserlassen van de collector-disc (om de volledige ringvormige franje aan de stroomcollector te verbinden). Deze drie gebieden vormen de technische kern van de lijn.
Lijnproces en functionele modules
De lijn is georganiseerd als een continue, volledig automatische stroom. De modules worden beschreven in procesvolgorde.
Fase 1 — Elektrodeproductiesectie (In-Line)
1. Coating
Kathode- (NMC-gebaseerde high-rate kathode) en anodeslurries worden op respectievelijk aluminium- en koperfolie gecoat door middel van slot-die of transfercoating, met in-line droging. Voor dronecellen is de coating geformuleerd voor een balans tussen energiedichtheid en ontlaadcapaciteit, met gecontroleerde uniformiteit van de belading (coatinggewicht-tolerantie meestal binnen ±1,5%).
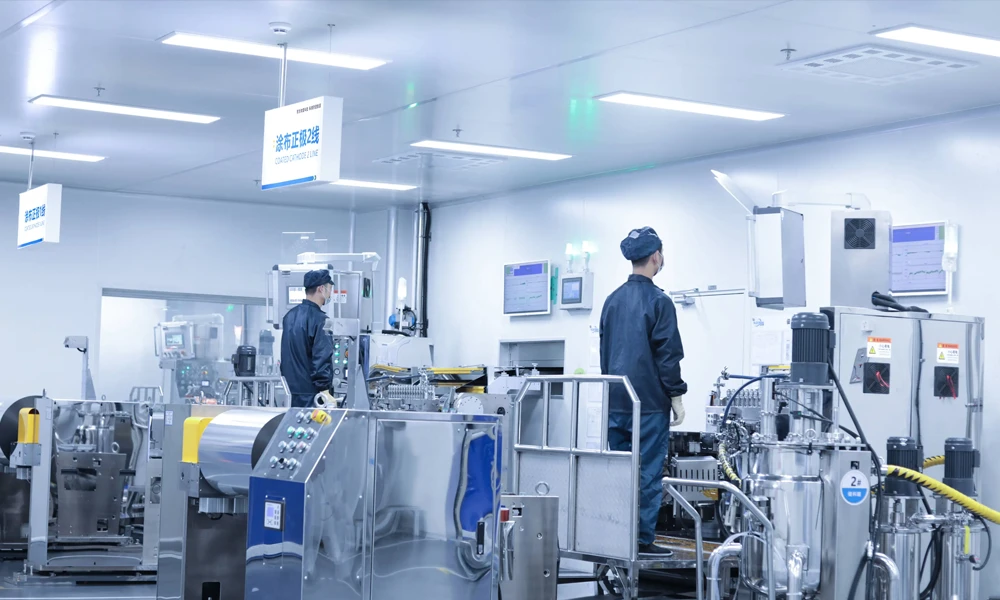
2. Kalanderen
De gecoate en gedroogde elektrodenbanen worden verdicht tot de doeldichtheid. Uniform kalanderen is essentieel voor de controle van de elektrodeporositeit, wat direct invloed heeft op zowel de energiedichtheid als de ontlaadprestaties.
3. Snijden
De gekalanderde banen worden gesneden op de precieze elektrodenbreedtes die nodig zijn voor de 21700 tabless jelly roll. De snijkwaliteit is cruciaal: een schone, braamvrije snijrand is de basis van de tabless architectuur, omdat de snijrand later deel zal uitmaken van de foliefranje die de volledige celstroom draagt.
4. Reiniging van de elektroderand (Laserablatie)
Dit is de eerste stap die specifiek is voor tabless. De gecoate elektrodenbaan wordt selectief gereinigd bij de randzones door middel van laserablatie, waarbij de actieve coating wordt verwijderd om de kale folie bloot te leggen over een gecontroleerde breedte langs de volledige lengte van de strip. Het blootgestelde foliegebied wordt de stroomverzamelingsfranje. Het reinigingsproces moet de coating volledig verwijderen zonder de 8–15 µm folie te verdunnen, te beschadigen of te oververhitten.
5. Braaminspectie (Optioneel In-Line)
De gesneden en gereinigde randen kunnen in-line worden gecontroleerd op braamhoogte vóór het wikkelen, met behulp van visuele inspectie met hoge vergroting, om kortsluiting door bramen stroomafwaarts te voorkomen.
Fase 2 — Celassemblagesectie
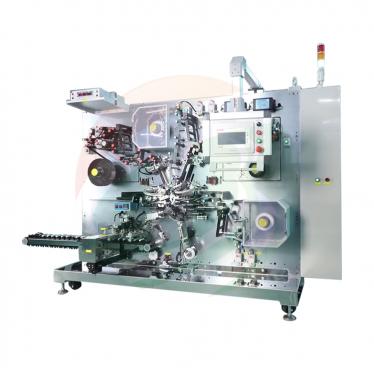
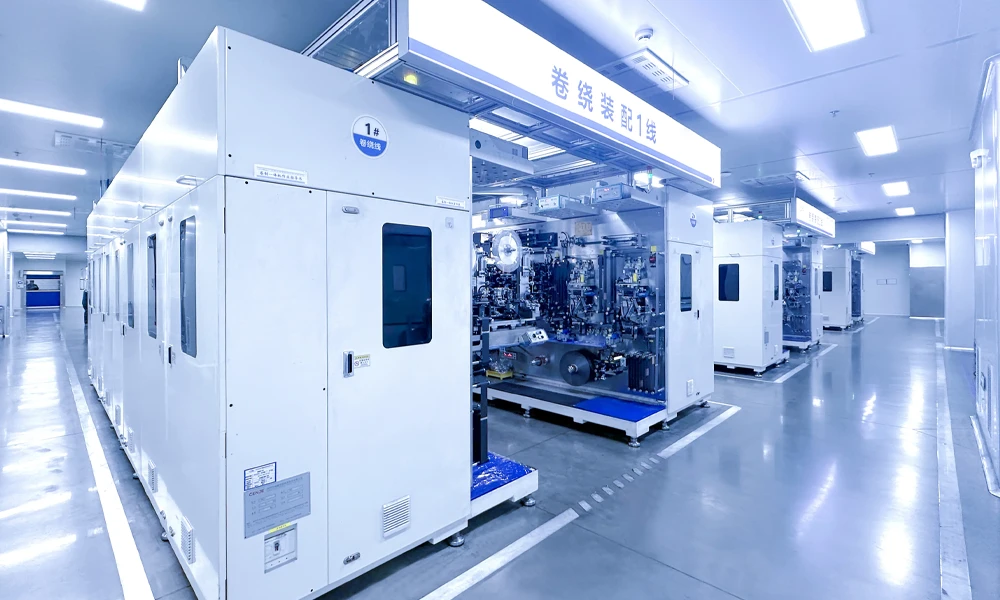
6. Tabless Jelly-Roll wikkelen
De gereinigde kathodestrip, separator en gereinigde anodestrip worden samen gewikkeld op een tabless wikkelstation. Het wikkelproces moet een jelly roll produceren waarvan de ongecoate folieranden aan beide uiteinden een gelijkmatige, uniforme "bloemfranje" vormen, waarbij de blootgestelde folie regelmatig over de volledige omtrek is verdeeld. Randuitlijningscontrole (meestal binnen ±0,3 mm) bepaalt de uniformiteit van deze franje, wat op zijn beurt de kwaliteit van de daaropvolgende collectorlas bepaalt.
7. Collector-Disc Laserlassen
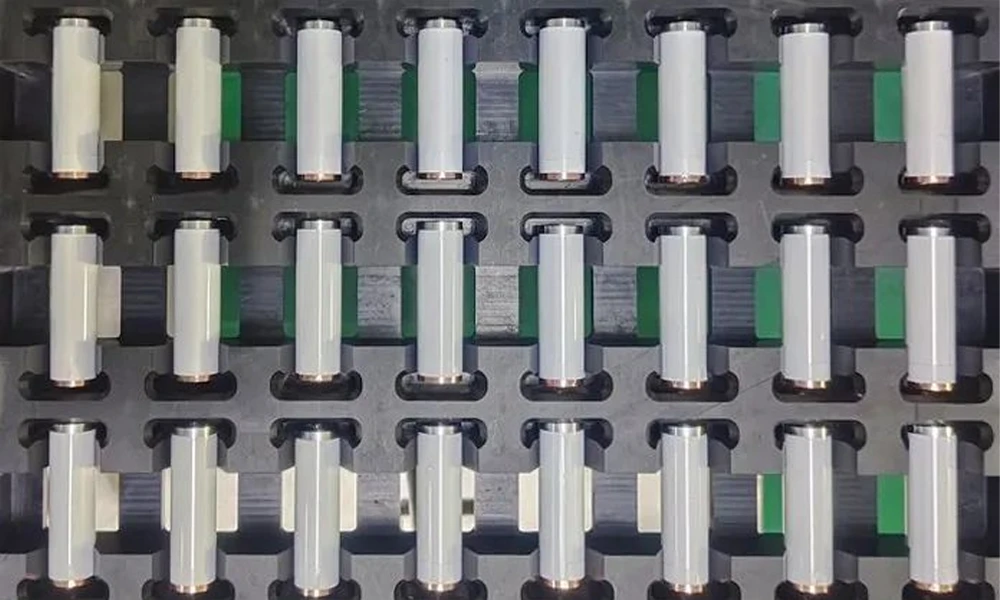
De twee meest kritieke stations van de tabless-lijn. Een positieve collector-schijf wordt aan het ene uiteinde van de jelly roll aan de blootliggende kathodefolierand gelast, en een negatieve collector-schijf wordt aan het andere uiteinde aan de anoderand gelast. De laserlas moet de volledige ringvormige rand met de schijf verbinden met een lage en uniforme contactweerstand, zonder door de dunne folie heen te branden. Closed-loop lasbewaking en 100% lasinspectie zorgen ervoor dat het stroompad van elke cel compleet is en een lage weerstand heeft.
8. Inbrengen van de behuizing en isolatie
De gelaste jelly roll wordt in de 21700 stalen of aluminium behuizing geplaatst. Boven- en onderisolatiecomponenten (inclusief een bovenste isolatiering) worden geplaatst om de elektroden te isoleren van de behuizing en de dop, volgens het standaard isolatieschema voor cilindrische cellen.
9. Dop lassen / Afdichten
De dop-assemblage—die het stroomonderbrekingsmechanisme (CID) en het ontluchtingsventiel bevat—wordt met een laser aan de behuizing gelast om de hermetische behuizing te vormen. De afdichting wordt gecontroleerd om te voldoen aan de specificatie voor de leksnelheid.
10. Elektrolytvulling
De cel wordt onder vacuüm gevuld met elektrolyt om een volledige bevochtiging van de tabless jelly roll te garanderen. Nauwkeurige controle van het vulvolume en bevochtigingsbeheer zijn essentieel voor consistente celprestaties.
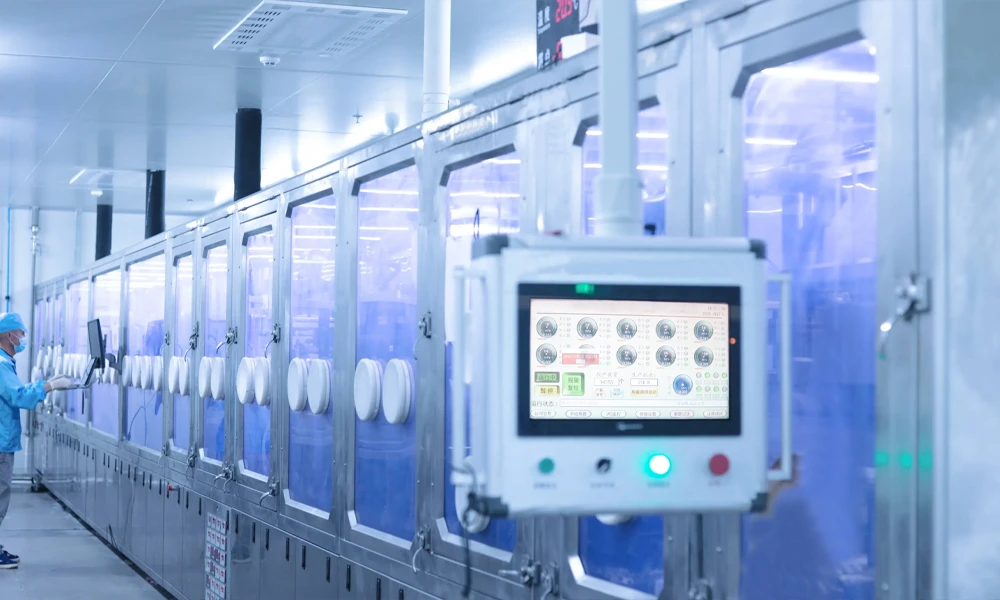
Fase 3 — Formatie, sortering en veroudering (in-line)
11. Formatie
De gevulde cellen ondergaan de eerste gecontroleerde laad-ontlaadcycli om een stabiele SEI te vormen. Formatie wordt uitgevoerd onder de temperatuur- en drukomstandigheden die geschikt zijn voor het high-rate celontwerp. Voor tabless cellen wordt een uniforme verdeling van de formatiestroom ondersteund door de architectuur met lage weerstand zelf.
12. Ontgassing en opnieuw afdichten
Gassen die tijdens de formatie worden gegenereerd, worden verwijderd in een ontgassingsstap en de cel wordt opnieuw afgedicht. Voor tabless cellen volgt deze stap dezelfde volgorde als bij conventionele cilindrische cellen, maar met de structuur van de bovenkant van de behuizing van het tabless dopontwerp.
13. Sortering en veroudering
Elke cel wordt op capaciteit gesorteerd en de ACIR/DCIR wordt gemeten, waarbij cellen in nauwe bins worden ingedeeld. Voor drone-accupacks moeten cellen binnen een nauwe tolerantie qua capaciteit en interne weerstand op elkaar worden afgestemd. De in-line sortering levert de gegevens voor traceerbaarheid en de voorraad op elkaar afgestemde cellen die nodig is voor de assemblage van drone-accupacks.
14. Eindinspectie en output
Cellen worden visueel en elektrisch geïnspecteerd en de afgewerkte, gesorteerde cellen worden vrijgegeven voor verpakking of directe assemblage van accupacks.
Belangrijkste technische voordelen van de tabless lijnarchitectuur
- Lage interne weerstand door stroomafname over de volledige rand- De tabless architectuur elimineert de knelpuntvorming van afzonderlijke lipjes (tabs). De gehele folierand geleidt stroom naar de collector-schijf, wat de DCIR verlaagt in vergelijking met conventionele cellen met lipjes van hetzelfde formaat. Voor een drone-cel vertaalt dit zich in een vlakkere ontlaadspanning onder hoge belasting, een hogere bruikbare capaciteit bij hoge snelheden en minder warmteontwikkeling.
- Hoge continue en gepulseerde ontlaadcapaciteit- Omdat de stroom uniform rond de volledige omtrek van de rol wordt afgenomen in plaats van via enkele smalle lipjes, kan de cel hoge ontlaadsnelheden (drone-relevante 10C–20C+ bereiken) aanhouden met minder lokale verhitting en stroomconcentratie. Dit is de kernreden waarom de 21700 tabless architectuur wordt toegepast voor toepassingen met een hoog stroomverbruik.
- In-line formatie en sortering voor drone-ready celconsistentie- De lijn integreert formatie, ontgassing, sortering en veroudering in één continue stroom. Elke cel krijgt dezelfde formatiegeschiedenis en de sorteersectie deelt cellen in nauwe capaciteit/DCIR-bins in. Voor drone-accupacks met meerdere cellen is deze in-line consistentie wat gebalanceerde, betrouwbare packs mogelijk maakt.
- Volledig automatisch, traceerbaar proces- De gehele lijn werkt onder automatische besturing met in-proces inspectie bij de kritieke stations (randreiniging, collector-las, afdichting). Proces- en kwaliteitsgegevens worden voor elke cel geregistreerd, wat de traceerbaarheid en kwaliteitsdocumentatie ondersteunt die vereist zijn door drone OEM-klanten.
- Laserreiniging en collector-lassen speciaal gebouwd voor tabless cellen- De twee tabless-bepalende processen van de lijn—laserreiniging van de folierand en laserlassen van de ringvormige collector-schijf—zijn specifiek ontworpen voor de geometrie van de folierand. Closed-loop lascontrole en 100% inspectie pakken de faalmodi aan (onvolledige las, doorbranden van folie, ongelijkmatig contact) die uniek zijn voor tabless constructie.
- Compacte geïntegreerde voetafdruk- Door de elektrodesectie, celassemblage en formatie/sortering in één stroom te integreren, vermindert de lijn de verwerking van onderhanden werk, minimaliseert de blootstelling aan vocht van droge elektroden tussen secties en verkort de totale productiedoorlooptijd van elektrode tot gesorteerde cel.
Tabless vs. conventionele 21700 met lipjes — Procesvergelijking
| Procesgebied | Conventionele 21700-lijn met lipjes | TOB tabless 21700-lijn |
| Stroomafname | Afzonderlijke lipjes gelast aan de folierand | Ongecoate folierand over de volledige breedte aan beide uiteinden van de rol |
| Lipjes lassen | Meerdere lipje-naar-folie en lipje-naar-dop lassen per cel | Eén ringvormige collector-schijflas per uiteinde |
| Randbehandeling vóór het wikkelen | Tab-inkeping op gedefinieerde posities | Continue laserreiniging van de volledige rand |
| Interne weerstand | Hoger (tab-flessenhals) | Lager (pad over de volledige rand) |
| Capaciteit voor hoge ontlaadstroom | Beperkt door stroomdichtheid van de tab | Hoog (uniforme stroomverdeling) |
| Controle van wikkeluitlijning | Controle van tabpositie | Uitlijning van de volledige rand (≈ ±0,3 mm) |
| Formatie/sortering | Vaak off-line | In-line (deze lijn) |
| Typisch voordeel voor drones | — | Hoger continu vermogen, minder warmte, vlakkere ontlaadcurve |
Veelvoorkomende kwaliteitsuitdagingen en hoe de lijn deze aanpakt
| Uitdaging | Oorzaak | Oplossing van de lijn |
| Defecte collectorlas of hoge lasweerstand | Verontreiniging van folierand, oxide of ongelijkmatige rand | Laserrandreiniging verwijdert coating/oxide; lasvermogen met gesloten lus; 100% lasinspectie |
| Doorbranding van folie tijdens collectorlassen | Overmatige laserenergie op dunne folie | Controle van penetratiediepte en bewaking van lasenergie |
| Ongelijkmatige folierand (asymmetrisch bloempatroon) | Wikkelrand-uitlijnfout | Servospanningsregeling + randgeleidingsuitlijning (≈ ±0,3 mm) |
| Interne kortsluiting door bramen | Snijbramen op folierand | Precisiesnijden + in-line braaminspectie |
| Inconsistentie tussen cellen in drone-accupacks | Ongecontroleerde formatie/sortering | In-line formatie, sortering en strikte indeling |
| Lekkage bij afdichting | Defecten in doplas | Laser-afdichtingslassen + lekdichtheidsverificatie |
Veelgestelde vragen over techniek
V1: Wat is een tabloze (full-tab) cel en waarom wordt deze gebruikt voor drones?
In een tabloze cel strekken de ongecoate randen van de stroomafnemerfolie zich uit over de volledige breedte van de elektrode en liggen ze bloot als een doorlopende franje aan elk uiteinde van de jelly roll. Deze volledige rand wordt aan een collector-schijf gelast, waardoor de gehele omtrek stroom geleidt in plaats van een paar smalle lipjes (tabs). Voor drones betekent dit een lagere interne weerstand, een hogere continue ontlaadstroom, minder lokale verhitting en een vlakkere spanningscurve onder belasting – wat het hoge vermogen levert dat dronemotoren vragen terwijl energieverlies wordt geminimaliseerd.
V2: Wat is de productiecapaciteit van de lijn?
De lijn heeft een nominale ontwerpoutput van ongeveer 8–15 cellen per minuut bij de assemblageafdeling (ongeveer 4.000–7.000 cellen per 8-urige dienst), met een jaarlijkse ontwerpcapaciteit in de orde van 3–6 miljoen cellen per jaar bij 80% OEE. De elektrode-afdeling is gedimensioneerd om de assemblagecapaciteit te voeden. Het exacte cijfer wordt tijdens de technische offertefase vastgesteld op basis van het celontwerp, het elektroderecept en de configuratie.
V3: Bevat de lijn de afdeling voor elektrodeproductie?
Ja. De omvang van de lijn omvat de afdeling voor elektrodeproductie (coaten, kalanderen, snijden) tot aan celassemblage, elektrolytvulling, formatie, ontgassing, sortering en veroudering. Het mengen van elektrodeslurry is niet inbegrepen; de lijn ontvangt voorbereide slurries. Deze geïntegreerde scope biedt een oplossing van één leverancier met één stroom, van gecoate elektrode tot gesorteerde afgewerkte cel.
V4: Worden formatie en sortering in-line uitgevoerd?
Ja. Formatie, ontgassing, sortering en veroudering zijn in-line geïntegreerd in dezelfde continue productiestroom. Dit zorgt ervoor dat elke cel een identieke formatiegeschiedenis krijgt en dat de afgewerkte cellen vóór output op capaciteit en DCIR worden gesorteerd in nauwe klassen – essentieel voor de levering van gematchte cellen die drone-accupacks vereisen.
V5: Wat is het automatiseringsniveau van de lijn?
De lijn is volledig automatisch vanaf het afwikkelen van de elektrode tot aan de celoutput. Materiaalverwerking tussen stations, procesbesturing en in-proces inspectie zijn geautomatiseerd, waarbij de proces- en kwaliteitsgegevens worden geregistreerd voor traceerbaarheid. De betrokkenheid van de operator is beperkt tot toezichthoudende, materiaal-aanvul- en onderhoudsfuncties.
V6: Wat is de doelmarkt van deze lijnconfiguratie?
Deze configuratie is specifiek afgestemd op drone-accucellen, waar de combinatie van een hoge gravimetrische energiedichtheid, hoge ontlaadsnelheid, lage interne weerstand en strikte cel-tot-cel consistentie vereist is. Dezelfde lijnarchitectuur kan worden geherconfigureerd (elektroderecept, celontwerpparameters, formatieprofielen) voor andere cilindrische toepassingen met hoge snelheid, zoals elektrisch gereedschap, e-mobiliteit en energieopslag met hoog vermogen.
V7: Wat zijn de belangrijkste verschillen tussen deze tabloze lijn en een conventionele 21700-lijn met tabs?
Drie procesgebieden verschillen: (1) het reinigen van de elektroderand door laserablatie om de foliefranje over de volledige breedte bloot te leggen, ter vervanging van het afzonderlijk inkepen van tabs; (2) tabloos wikkelen dat een gelijkmatige foliefranje aan beide uiteinden van de jelly roll produceert; en (3) laserlassen van de collector-schijf dat de volledige ringvormige franje verbindt met de stroomafnemer, ter vervanging van meerdere afzonderlijke tab-lassen. De rest van de lijn volgt de standaard verwerking van cilindrische cellen, hier geïntegreerd met in-line formatie en sortering.
Klaar om een volledig automatische 21700 tabloze cilindrische cellijn te bouwen voor de productie van drone-accu's met hoog vermogen? Neem contact op met onze ingenieurs voor cilindrische cellijnen met uw beoogde celontwerp, capaciteitsvereiste en faciliteitsindeling. Wij zullen een technisch voorstel verstrekken dat de elektrode-afdeling, celassemblagemodules, in-line formatie/sortering en de nutsvoorzieningen voor uw locatie dekt.
tob.amy@tobmachine.com | +86 181 2071 5609
Misschien heeft u ook nodig
▶ Laserlasmachine voor cilindrische tabloze accustroomafnemers - Het collector-schijflasstation dat in de tabloze lijn wordt gebruikt. Een speciale laserlasmachine die de volledige ringvormige foliefranje aan de stroomafnemerschijf verbindt met closed-loop lasbesturing, wat het pad met lage weerstand en hoge stroom levert dat de prestaties van tabloze cellen definieert.
▶ 4680/4690 Tabloze cilindrische celproductielijn - Een tabloze cilindrische celproductielijn met een groter formaat van hetzelfde TOB-platform. Deelt de tabloze procesarchitectuur (randreiniging, tabloos wikkelen, collectorlassen, in-line formatie/sortering) geschaald voor het 4680/4690-formaat, als aanvulling op de 21700-lijn wanneer een strategie voor productie met meerdere formaten vereist is.
▶ Machine voor het platdrukken van grote cilindrische tabloze accu-jelly-rolls - Een machine voor het platdrukken (voorverdichten) van jelly-rolls die de gewikkelde tabloze rol vormt tot een gecontroleerd ovaal/rond profiel vóór het inbrengen in de behuizing. Verbetert de pasvorm van de tabloze jelly roll in de behuizing, stabiliseert de foliefranje voor het lassen van de collector en vermindert interne spanning tijdens de assemblage.
Vorige:
4680 4690 Tabless batterij cilindrische celproductielijnVolgende:
18650 cilindrische batterij assembleren lijn
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.





 Abonneer u op ons