Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- Andere apparatuur
- >
- Wikkelkernen haspels voor elektrolytrol
Categorieën
Hete producten
Loading...
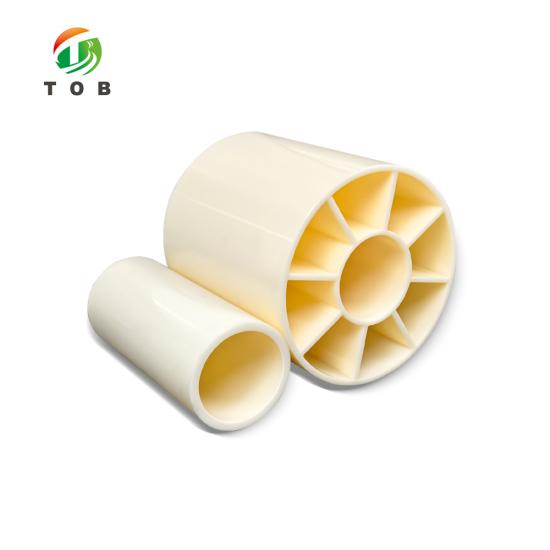


Wikkelkernen haspels voor elektrolytrol
Merk:
TOB NEW ENERGYItem nr.:
TOB-WR-Seriesbestelling (MOQ):
1Betaling:
L/C, T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
Wikkelkernen Spoelen voor Elektrode Rol - TOB-WR Serie
1 tot 8 inch boringen, 4 tot 3000 mm lengten, waarbij diameter, eccentriciteit en rechttheid op ongeveer de helft van de tolerantie worden gehouden die elders voor dezelfde maat wordt opgegeven
Productoverzicht en Ideale Toepassingen
Een elektroderol is slechts zo nauwkeurig als de kern waarop deze is gewikkeld. De kern is de roterende referentie voor de afwikkelstand, de kalander en de snijmachine, en elke afwijking van de kern komt rechtstreeks in de rol terecht als slingering, randslag of een spanningsrimpel die later aan de oppervlakte komt als variatie in de laagdikte. De TOB-WR-serie is de kern die wij voor die klacht/taak leveren: 1 tot 8 inch boringen, 4 tot 3000 mm lengten, en vier toleranties - buitendiameter, boring, eccentriciteit en rechttheid - strenger aangehouden dan de kernen die meestal worden opgegeven bij dezelfde nominale maat.
De serie is gebouwd voor herhaald gebruik in plaats van een enkele rit door de lijn. Boringen van 1 inch tot 8 inch dekken zowel de doorns op een labcoater als op een productiewikkelder; lengten van 4 mm tot 3000 mm dekken alles van een korte snijlengte tot een productiekern over de volle breedte. Waar geen standaardmaat past, worden boring, wanddikte en lengte op maat gemaakt, wat de manier is waarop een groot deel van de kernen op deze pagina de werkplaats verlaat.
Ideaal voor:
- Elektrodecoatinglijnen, waar de rol onder spanning afwikkelt en elke kernafwijking webzwerven wordt bij de coaterspleet
- Kalanders en walsenpersen, waar de elektrode na compactie weer op een kern wordt gewikkeld
- Snijden en afkorten, waar de afgewerkte smalle rol zuiver moet draaien op een verse kern
- Vacuümdrogen, waarbij de rol op zijn kern wordt gebakken en daarna hergebruikt
- Labcoaters die werken met 1 inch of 3 inch doorns, en proeflijnen die daartussen schakelen
- Onderzoeksgroepen die korte snijlengten verwerken, waar een kern van 3000 mm niet de oplossing is
Deze pagina behandelt de kern zelf, niet de hardware eromheen. De as, klauwplaat of uitzetdoorn die de kern draagt, behoort tot de machine: als u die kant van de lijn nodig hebt, dan is de automatische wikkel- en afwikkelinrichting voor de verwerking van batterijelektroderollen de pagina om te lezen. Een kern kan ook een web dat al dwaalt niet corrigeren - hij kan alleen vermijden er nog aan toe te voegen.
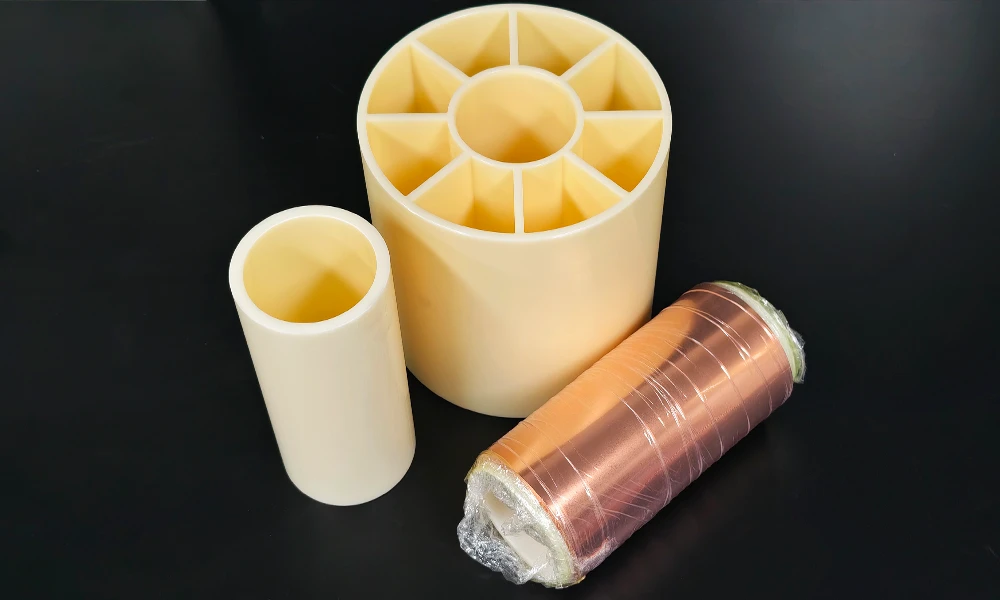
Een koperfolierol gewikkeld op een van onze kleine kernen, naast twee kaal kernen met verschillende boringen.
Volledige Specificaties
Drie dingen bepalen of een kern bruikbaar is op uw lijn: waar hij op past, welke tolerantie hij aanhoudt en waarvan hij is gemaakt in de wand. De tabellen hieronder behandelen de eerste twee. De maatenvelop komt als eerste, dan de maten die we het dichtst aanhouden, en vervolgens de tolerancietabel die deze serie onderscheidt van de kernen die meestal bij dezelfde nominale maat worden opgegeven.
1. Maatenvelop
| Artikel | Bereik |
|---|---|
| Boring, binnendiameter | 1 tot 8 inch |
| Lengte | 4 tot 3000 mm |
| Buitendiameter en wand | Bepaald door de boring die u bestelt; de maten die we het vaakst aanhouden staan in de volgende tabel |
| Maatwerk | Boring, wanddikte en lengte buiten de standaardmaten kunnen op bestelling worden gemaakt |
2. Maten die het vaakst worden aangehouden
| Boring, binnendiameter | Wanddikte | Lengte |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 tot 2000 mm |
| 153 mm | 11,5 mm | 35 tot 2000 mm |
Dit zijn de drie maten die we het meest maken, niet de limiet van wat we kunnen maken. Een boring die niet op deze lijst staat, is een verzoek, geen weigering.
3. Tolerantie vergeleken met dezelfde maat elders
| Artikel | Eenheid | Andere leveranciers, 3 inch x 8,5 mm | TOB-WR, 3 inch x 8,5 mm |
|---|---|---|---|
| 1. Buitendiameter | mm | 0,2 | 0,1 |
| 2. Binnendiameter | mm | 0,4 | 0,25 |
| 3. Eccentriciteit | mm | 0,2 | 0,12 |
| 4. Rechtheid | mm per 600 mm | 0,52 | 0,2 |
Alle vier de cijfers zijn in mm en worden vermeld voor dezelfde nominale maat, een boring van 3 inch met een wand van 8,5 mm. De linker kolom is de tolerantie die wordt opgegeven voor vergelijkbare kernen van andere leveranciers; de rechter kolom is waar deze serie op wordt geïnspecteerd. Beide zijn de moeite waard om te controleren aan de hand van een monster voordat u zich verbindt aan een productiehoeveelheid.
4. Afmetingen gebruikt op deze pagina

Doorsnede van een kern: D is de buitendiameter waarop de baan wordt gewikkeld, d is de boring die op uw doorn moet passen, L is de lengte.
| Buitendiameter D | Binnendiameter d | Lengte L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Onder 300 |
Afmetingen in mm. De boring van 76,5 mm wordt vermeld bij drie buitendiameters bij een lengte van 500 tot 800 mm; de boring van 152,7 mm met een lengte van minder dan 300 mm. Geef ons de door u gewenste boring door en wij bevestigen de bijbehorende buitendiameter schriftelijk voordat de bestelling wordt geplaatst.
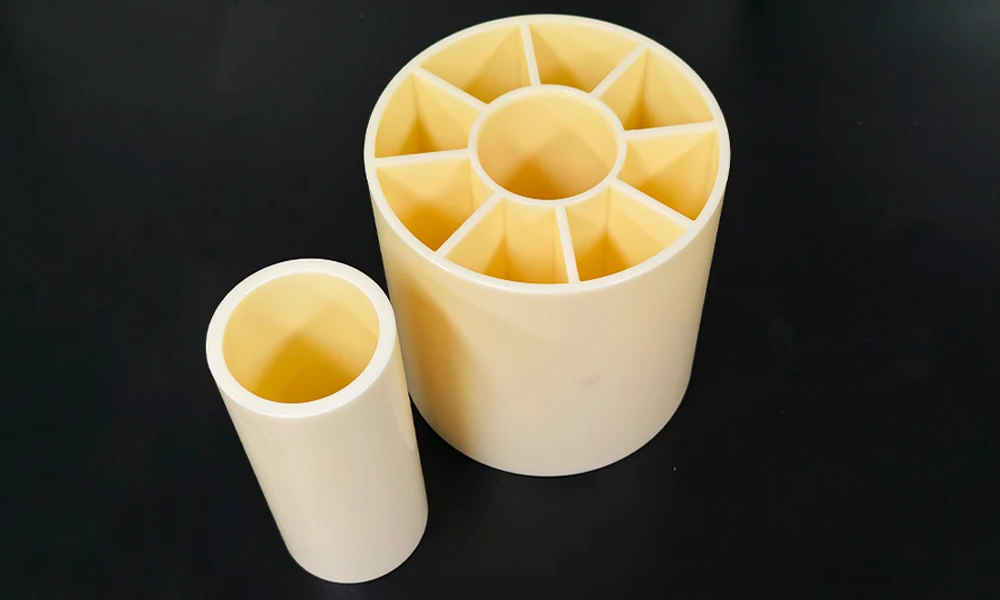
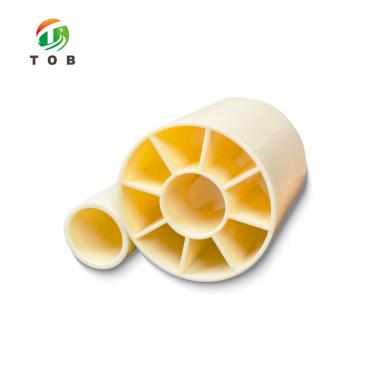
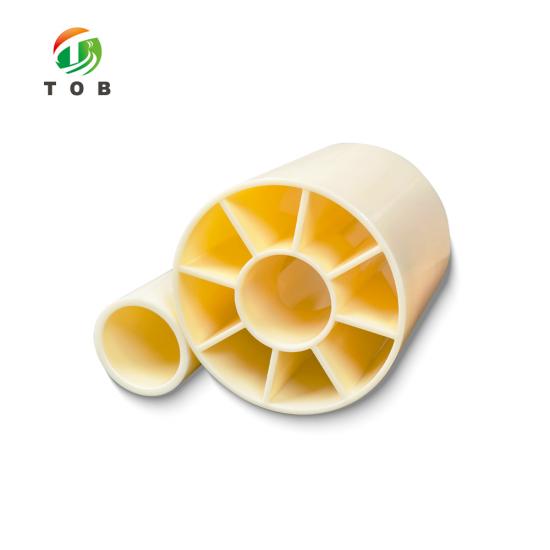
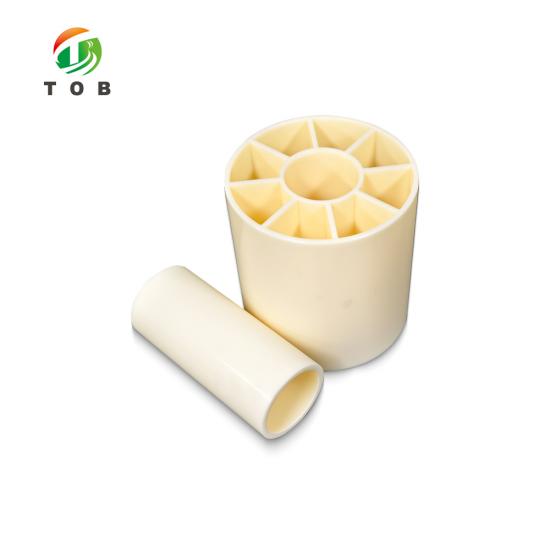
Twee boringen uit het TOB-WR-assortiment, beide van binnen voorzien van ribben. Boringen, wand en lengte worden gemaakt in de door u op de bestelling opgegeven maat.
Seriesspecificatie en hoe deze te specificeren
Een kernbestelling vereist vier getallen en één gewicht. De vier getallen zijn de binnendiameter, wanddikte, lengte en de tolerantie die u wilt laten inspecteren; het gewicht is de gewikkelde rol die de kern moet dragen. Geef ons deze vijf en de offerte komt terug met een specifieke kern, en geen bereik dat u later zelf nog moet verfijnen.
- Binnendiameter - variërend van 1 inch tot 8 inch. De binnendiameter moet vrij zijn van de opspandoorn wanneer deze wordt ontspannen en toch de rol vasthouden wanneer deze wordt geladen, wat de reden is waarom de tolerantie van de binnendiameter is opgegeven als 0,25 mm en niet 0,4 mm.
- Wanddikte - 6, 8 of 11,5 mm op de drie standaard binnendiameters. De wand draagt de rol; een dunne wand op een zware rol vervormt onder spanning en de vervorming blijft achter in de elektrode na het afwikkelen.
- Lengte - 4 mm tot 3000 mm. Alles wat korter is dan de baanbreedte laat de rand onondersteund; alles wat langer is, moet passen binnen de klauwplaatomhullendheid van de machine.
- Tolerantie - de vier cijfers in tabel 3 zijn de waarden waarop deze serie wordt geïnspecteerd. Als uw lijn vereist dat één daarvan strakker wordt aangehouden, geef dat dan aan en het wordt onderdeel van de offerte.
Niets in de bovenstaande maten is vast. Binnendiameters buiten 1 tot 8 inch, andere wanden dan de drie vermelde, en lengtes buiten 4 tot 3000 mm worden allemaal op maat gemaakt - dat is de normale gang van zaken voor een lijn die al rond een bepaalde opspandoorn is gebouwd.
Waarom vier toleranties de rol bepalen, en niet één
De meeste kernbestellingen worden geplaatst op basis van één getal: de binnendiameter. Dat is het getal dat op de opspandoorn moet passen, dus dat is het getal dat wordt gecontroleerd. Maar de rol geeft niet alleen om de binnendiameter. Wat de coatingspleet ziet, is het buitenoppervlak van de gewikkelde rol, en dat oppervlak draagt de som van vier afzonderlijke fouten - hoe rond de buitenkant is, hoe ver de binnendiameter uit het midden ligt, hoe recht de kern over zijn lengte is, en hoe goed de binnendiameter op de as past.
Eccentriciteit is hetgeen dat mensen verrast. Dit is de offset tussen de as van de binnendiameter en de as van het buitenoppervlak, dus een kern met 0,2 mm eccentriciteit vertoont een oppervlak dat per omwenteling met die hoeveelheid stijgt en daalt. Op een coater die op snelheid draait, is dat geen cosmetisch defect: het is een periodieke verandering in het baanverloop, en dat komt in de coating terecht als een diktegolf met dezelfde frequentie. Het handhaven van een eccentriciteit van 0,12 mm in plaats van 0,2 mm verwijdert ruwweg 40 procent van die beweging voordat de baan deze überhaupt ziet.
Rechtheid werkt anders. Een kern die over zijn lengte doorgebogen is, beweegt de baan niet op en neer; deze laat de baan zijwaarts verschuiven. De baanregeling brengt de run vervolgens door met het corrigeren van een drift die de kern steeds opnieuw introduceert, en de randpositie bij de snijmachine beweegt daarin mee. Dit is de reden waarom de rechtheid wordt opgegeven per 600 mm in plaats van als een enkel cijfer - een doorbuiging is een snelheid, en hoe langer de kern, hoe meer hiervan u opstapelt. Bij 0,52 mm per 600 mm kan een kern van 2000 mm ruim een millimeter doorbuiging dragen; bij 0,2 mm per 600 mm is dat niet het geval.
De tolerantie van de binnendiameter is een pasvormkwestie, en beide richtingen van fouten kosten u geld. Te los en de kern slipt op de opspandoorn onder het wikkeldraaimoment, wat zichtbaar wordt als een stap in de rol in plaats van een drift. Te stast en de kern schuift er koud niet op, waardoor de operator deze forceert of opwarmt - en beide beschadigen de binnendiameter die de volgende inspectie zal meten. Een tolerantie van de binnendiameter van 0,25 mm op een kern van 3 inch is strak genoeg om het koppel te behouden en los genoeg om met de hand te laden.
De vergelijking in tabel 3 kunt u beter beschouwen als een claim dan als een feit totdat u deze hebt gemeten. De linkerkolom is de opgegeven tolerantie voor vergelijkbare kernen van andere leveranciers bij dezelfde nominale maat; de rechterkolom is de waarde waarop deze serie wordt geïnspecteerd. Bestel van beide één, plaats er een micrometer en een meetklok op, en de tabel klopt of klopt niet - wat een betere basis is voor een productiebestelling dan welke catalogus dan ook.
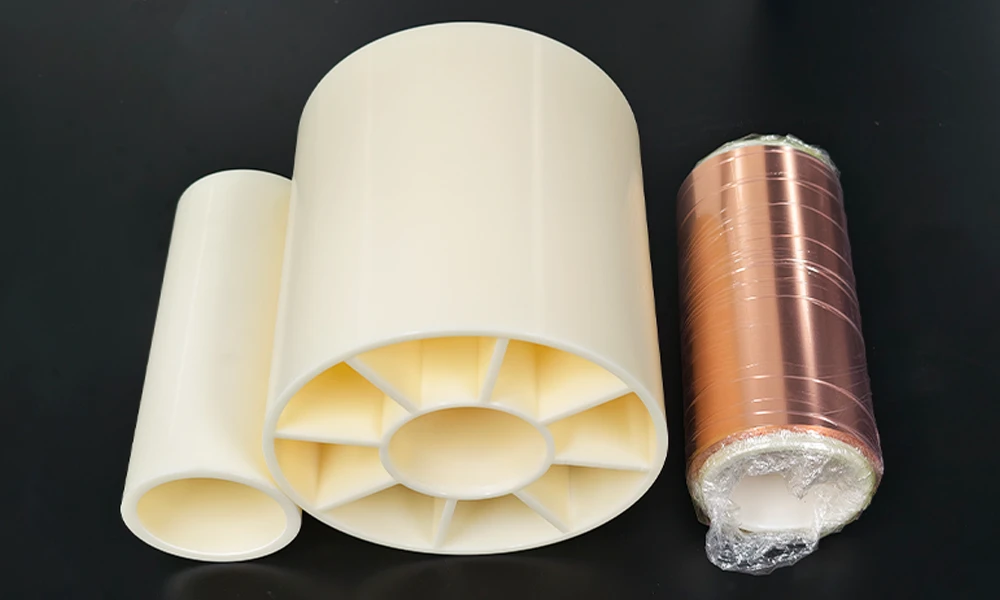
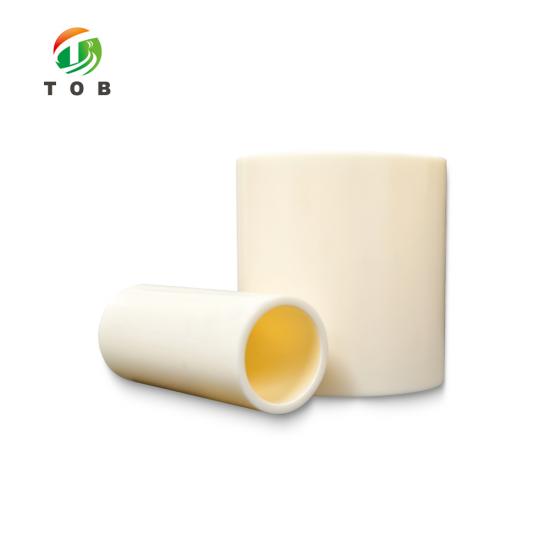
Kern en rol naast elkaar: de wanddikte die u kiest moet de rol dragen, en deze niet alleen op hun plek houden.
Belangrijkste technische kenmerken
- Binnendiameterbereik van 1 inch tot 8 inch. Eén serie dekt een labcoater met een opspandoorn van 1 inch en een productiewikkelmachine met een as van 6 of 8 inch, zodat een proefopstelling niet van kernleverancier hoeft te veranderen bij het opschalen.
- Binnendiameter behouden binnen 0,25 mm bij 3 inch. Strak genoeg om het wikkeldraaimoment te dragen zonder te slippen, los genoeg dat de kern nog steeds met de hand op de opspandoorn schuift.
- Buitendiameter behouden binnen 0,1 mm. De helft van de tolerantie die elders voor dezelfde maat wordt opgegeven, wat het cijfer is dat bepaalt met hoeveel slingering de rol begint.
- Eccentriciteit behouden binnen 0,12 mm. De offset tussen de as van de binnendiameter en de buitenste as, geïnspecteerd in plaats van aangenomen - dit is de bron van de eenmalige-per-omwenteling-golf die een coater stroomafwaarts niet kan verwijderen.
- Rechtheid behouden binnen 0,2 mm per 600 mm. Een snelheid, geen totaal, zodat deze meestchaalt met de kern die u bestelt in plaats van zich te verbergen achter een korte referentielengte.
- Drie wandopties, lengtes van 4 mm tot 3000 mm. Wanden van 6, 8 en 11,5 mm op de standaard binnendiameters, waarbij de lengte wordt gesneden op de baanbreedte die u draait in plaats van op een voorraadmaat.
- Geribbelde wand, verschillende binnendiametermaten. De interne ribben die zichtbaar zijn op de foto's zorgen ervoor dat de wand stijf blijft bij de gewichten die deze kernen dragen; het patroon van binnendiameter en ribben volgt de maat die u bestelt.
Behandeling, opslag en inspectie
1. Het laden van een kern
- Meet voorafgaand aan het laden. De twee getallen die ertoe doen zijn de binnendiameter en de buitendiameter, en beide zijn het waard om op de machine te worden gecontroleerd in plaats van te vertrouwen op het etiket.
- Schuif de kern er met de hand op. Als er kracht voor nodig is, controleer de opspandoorn dan op bramen of opgedroogde slurry voordat u de binnendiameter vergroot - de binnendiameter is de enige dimensie die u niet kunt herstellen.
- Zet de kern volledig vast tegen het referentievlak van de klauwplaat. Een kern die van het uiteinde van de opspandoorn hangt, draait alsof deze verbogen is, wat de rechtheidswaarde ook zegt.
- Houd een kern tijdens de gehele run op dezelfde opspandoorn. Het verplaatsen tussen klauwplaten halverwege de rol introduceert opnieuw de pasfout waarmee u begon.
- Laat de geladen kern eenmaal met de hand ronddraaien voordat u begint. Een zichtbare slingering bij lage snelheid is nu goedkoper te onderscheppen dan na 800 mm gecoate elektrode.
2. Opslag en inspectie
- Bewaar op een rek, niet op de vloer. Een kern waarover is gelopen of gereden vertoont een platte kant op de buitendiameter, en geen enkele inspectie merkt dit op zodra de baan eroverheen is gewikkeld.
- Houd kernen uit de buurt van warmtebronnen en buiten direct zonlicht. Een kern die tijdens opslag ovaal is geworden, herstelt zich niet meer wanneer deze wordt belast.
- Inspecteer voor elk hergebruik: de boring met een grenskaliber of schuifmaat, de buitendiameter met een micrometer op twee posities, en een rei over de lengte om een doorbuiging op te sporen.
- Stel een kern buitenspel wanneer de getallen verlopen, niet wanneer deze er slecht uitziet. Een kern die binnen de vier cijfers in tabel 3 valt, doet nog steeds zijn werk, zelfs als de buitenzijde beschadigd is.
Kernen reizen mee met de rol, niet met de lijn. Als de rol de coatingruimte verlaat om te drogen of te snijden, zijn de vacuümdroogoven voor batterij-elektrodenrollen en het afwikkel- en opspoelapparaat voor opgerolde materialen de twee pagina's die de rol overnemen waar deze ophoudt.
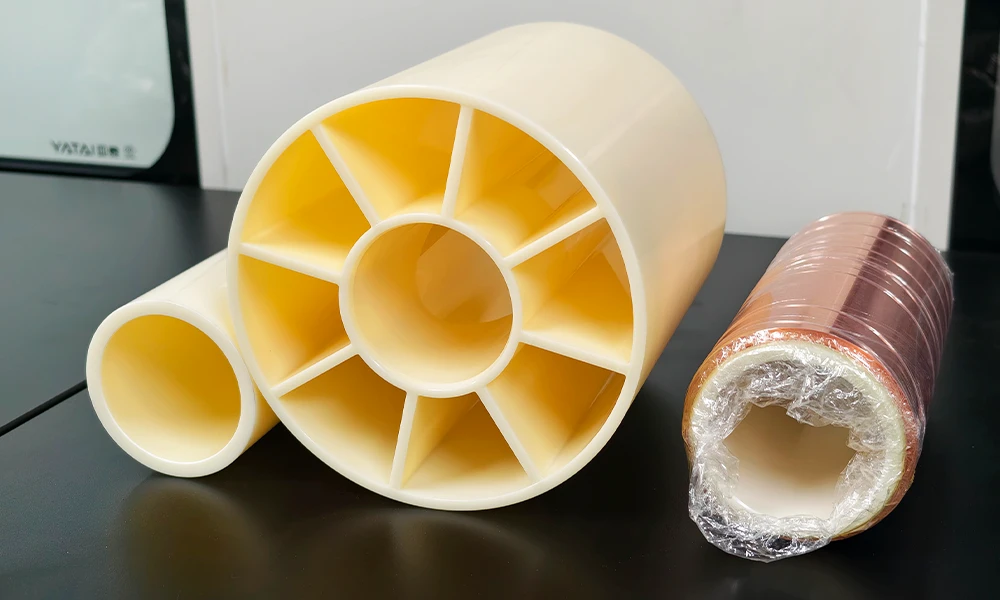
Hetzelfde paar sluit aan op het uiteinde. De eigen kern van de rol is zichtbaar in de folie, wat het oppervlak is dat bepaalt hoe recht de rol loopt.
Technische veelgestelde vragen
V1: Mijn as is 3 inch. Past een boring van 76,5 mm?
Drie inch is 76,2 mm, dus een boring van 76,5 mm geeft ongeveer 0,15 mm radiale speling - genoeg om er met de hand op te schuiven, niet genoeg om te slippen. Het te controleren getal is uw as, niet de nominale maat: als deze te groot meet, begint de boringtolerantieterm van 0,25 mm de speling te verkleinen. Stuur ons de gemeten asdiameter en de boring wordt hierop afgestemd.
V2: Wat doet 0,12 mm excentriciteit eigenlijk met mijn coating?
Dit brengt een beweging van die omvang per omwenteling teweeg in het baanverloop. Bij 0,12 mm in plaats van 0,2 mm hebt u ongeveer 40 procent van de beweging weggenomen voordat de baanregeling of de coatingspleet hiermee te maken krijgt. U zult dit niet zien bij een enkelvoudige doorgang; u zult het zien als een periodieke dikteband zodra de rol op snelheid draait.
V3: Waarom wordt rechttheid per 600 mm opgegeven en niet als een totaal?
Omdat een doorbuiging zich ophoopt. Een kern die recht is binnen 0,2 mm over 600 mm kan nog steeds bijna 0,7 mm afwijken over 2000 mm, en een enkel totaalcijfer zou dat verbergen. Door het per 600 mm op te geven, kent u de snelheid, zodat u kunt berekenen wat uw eigen kernlengte zal doen.
V4: Wand van 6, 8 of 11,5 mm - hoe kies ik?
De wand draagt de gewikkelde rol, dus deze volgt het rolgewicht en de wikkelspanning, niet de as. Vertel ons het rolgewicht, de baanbreedte en de spanning en wij vertellen u welke van de drie voldoende is. Dikker gaan dan nodig kost u kernkwaliteit op elke rol die u hanteert.
V5: Kan ik een boring bestellen die niet op jullie lijst staat?
Ja. De lijst omvat boringen van 1 tot 8 inch en lengten van 4 tot 3000 mm, en al het andere daarbuiten wordt op maat gemaakt. Maatwerk is de gebruikelijke route voor een lijn die is gebouwd rond een bepaalde as in plaats andersom.
V6: Hoe controleer ik de tolerantieclaim voordat ik een productieorder plaats?
Bestel één kern van de maat die u nodig hebt en meet deze op. Boring met een grenskaliber of binnenmicrometer, buitendiameter op twee posities 90 graden uit elkaar, excentriciteit met een meetklok op het buitenoppervlak terwijl de kern om zijn boring draait, rechttheid met een rei over de lengte. Als de vier cijfers in tabel 3 kloppen op het monster, kloppen ze ook op de order.
Vertel ons de boring, de wand en de lengte, en het gewicht van de rol die u opwindt, en wij komen terug met één kernspecificatie en de bijbehorende tolerantie, geen bereik.
E-mail: tob.amy@tobmachine.com | Telefoon en WhatsApp: +86 181 2071 5609
Beoordeeld door: Science Wang, Six Sigma Black Belt, Battery Lines | Laatst bijgewerkt: 26-10-2026
Vorige:
Dummy model van prismatische celVolgende:
Automatische tapedispenser
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.


 Abonneer u op ons