Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- Andere apparatuur
- >
- Wikkelkernen en -rollen voor Elektrodenrollen
Categorieën
Hete producten
Loading...
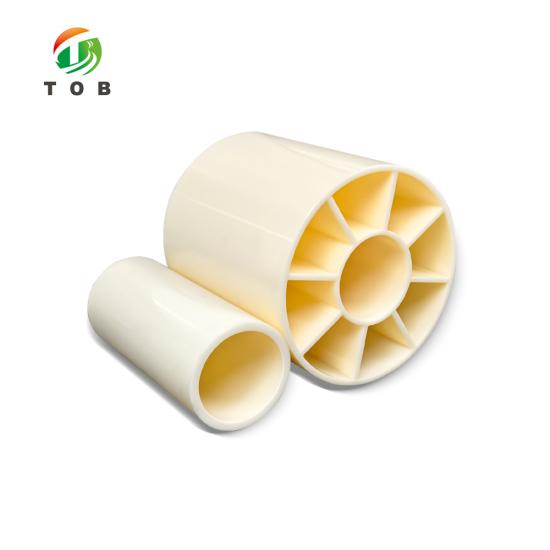


Wikkelkernen en -rollen voor Elektrodenrollen
Merk:
TOB NEW ENERGYItem nr.:
TOB-WR-Seriesbestelling (MOQ):
1Betaling:
L/C, T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
Wikkelkernen Spoelen voor Elektroderol - TOB-WR Serie
1 tot 8 inch boringen, 4 tot 3000 mm lengten, met diameter, eccentriciteit en rechttheid op ongeveer de helft van de tolerantie die elders voor dezelfde maat wordt opgegeven
Productoverzicht en Ideale Toepassingen
Een elektroderol is slechts zo nauwkeurig als de kern waarop deze is gewikkeld. De kern is de roterende referentie voor de afwikkelstand, de calander en de snijmachine, en elke fout die de kern heeft, komt rechtstreeks in de rol terecht als slingering, randverloop of een spanningsrimpel die later zichtbaar wordt als variatie in de coatingsdikte. De TOB-WR-serie is de kern die wij voor die taak leveren: 1 tot 8 inch boringen, 4 tot 3000 mm lengten en vier toleranties - buitendiameter, boring, eccentriciteit en rechttheid - die strakker worden gehouden dan de kernen die meestal worden aangeboden bij dezelfde nominale maat.
De serie is gebouwd voor herhaald gebruik in plaats van één enkel gebruik in de productielijn. Boringen van 1 inch tot 8 inch passen zowel op de doorns van een laboratoriumcoater als op een productiewikkelmachine; lengten van 4 mm tot 3000 mm dekken alles van een kort afgesneden lengte tot een productiekern over de volledige breedte. Waar geen standaardmaat past, worden boring, wanddikte en lengte op maat gemaakt, wat de manier is waarop een groot deel van de kernen op deze pagina de werkplaats verlaat.
Ideaal voor:
- Elektrodelijnen, waar de rol onder spanning afwikkelt en elke kernfout leidt tot webverloop bij de coatingspleet
- Calanders en walsenpersen, waar de elektrode na verdichting opnieuw op een kern wordt gewikkeld
- Snijden en afkorten, waar de voltooide smalle rol zuiver moet draaien op een verse kern
- Vacuümdrogen, waarbij de rol op zijn kern wordt gebakken en daarna opnieuw wordt gebruikt
- Laboratoriumcoaters met 1 inch of 3 inch doorns, en proeflijnen die tussen beide schakelen
- Onderzoeksgroepen die werken met kortere lengten, waarbij een kern van 3000 mm niet de oplossing is
Deze pagina behandelt de kern zelf, niet de hardware eromheen. De as, klauwplaat of uitzetbare doorn die de kern draagt, behoort tot de machine: als u die kant van de lijn nodig hebt, is de automatische wikkel- en afwikkelinrichting voor de verwerking van batterijelektroderollen de pagina om te lezen. Een kern kan ook geen web corrigeren dat al verloopt - deze kan alleen voorkomen dat er nog meer afwijking aan wordt toegevoegd.
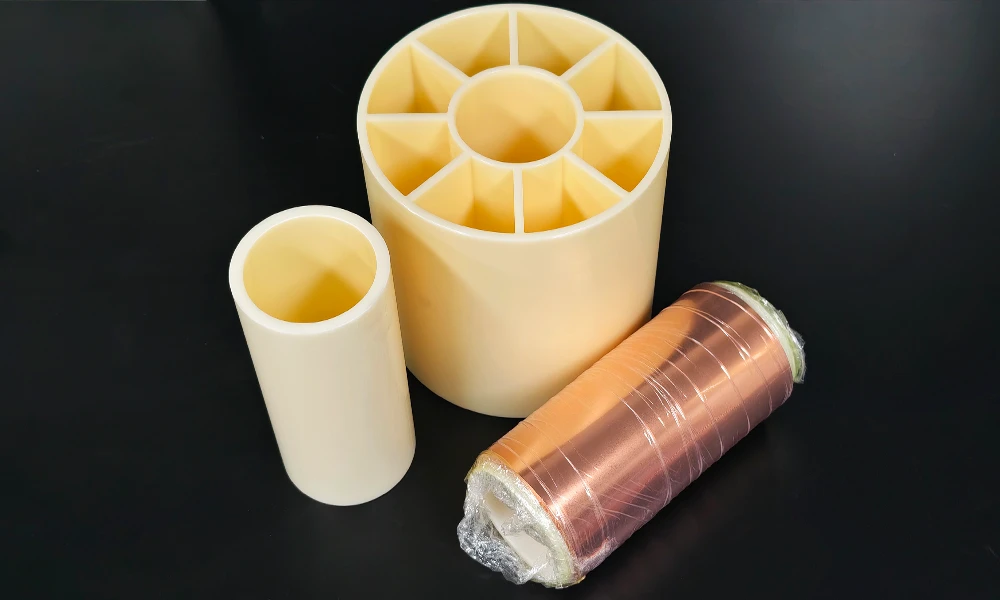
Een koperfolierol gewikkeld op een van onze kleine kernen, naast twee kaal kernen met verschillende boringen.
Volledige Specificaties
Drie dingen bepalen of een kern bruikbaar is op uw lijn: waar deze op past, welke tolerantie deze aanhoudt en waarvan de wand is gemaakt. De onderstaande tabellen behandelen de eerste twee. Het maatenveloppe komt eerst, dan de maten die we het meest op voorraad houden, en ten slotte de tolerantietabel die deze serie onderscheidt van de kernen die meestal bij dezelfde nominale maat worden opgegeven.
1. Maatenveloppe
| Artikel | Bereik |
|---|---|
| Boring, binnendiameter | 1 tot 8 inch |
| Lengte | 4 tot 3000 mm |
| Buitendiameter en wand | Bepaald door de boring die u bestelt; de maten die we het meest aanhouden staan in de volgende tabel |
| Maatwerk | Boring, wanddikte en lengte buiten de standaardmaten kunnen op bestelling worden gemaakt |
2. Meest Gehanteerde Maten
| Boring, binnendiameter | Wanddikte | Lengte |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 tot 2000 mm |
| 153 mm | 11,5 mm | 35 tot 2000 mm |
Dit zijn de drie maten die we het vaakst maken, niet de limiet van wat we kunnen maken. Een boring die niet op deze lijst staat is een verzoek, geen afwijzing.
3. Tolerantie vergeleken met dezelfde maat elders
| Artikel | Eenheid | Andere leveranciers, 3 inch x 8,5 mm | TOB-WR, 3 inch x 8,5 mm |
|---|---|---|---|
| 1. Buitendiameter | mm | 0,2 | 0,1 |
| 2. Binnendiameter | mm | 0,4 | 0,25 |
| 3. Eccentriciteit | mm | 0,2 | 0,12 |
| 4. Rechttheid | mm per 600 mm | 0,52 | 0,2 |
Alle vier de cijfers zijn in mm en worden opgegeven voor dezelfde nominale maat, een boring van 3 inch met een wand van 8,5 mm. De linker kolom is de tolerantie die wordt opgegeven voor vergelijkbare kernen van andere leveranciers; de rechter kolom is waarop deze serie wordt gecontroleerd. Beide zijn het overwegen waard om te controleren aan de hand van een monster voordat u zich verbindt aan een productiehoeveelheid.
4. Afmetingen gebruikt op deze pagina

Doorsnede van een kern: D is de buitendiameter waarop de baan wordt gewikkeld, d is de boring die op uw doorn moet passen, L is de lengte.
| Buitendiameter D | Binnendiameter d | Lengte L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Minder dan 300 |
Afmetingen in mm. De boring van 76,5 mm staat vermeld tegenover drie buitendiameters bij een lengte van 500 tot 800 mm; de boring van 152,7 mm met een lengte van minder dan 300 mm. Geef ons de boring door die u nodig heeft en we zullen de bijbehorende buitendiameter schriftelijk bevestigen voordat de bestelling wordt geplaatst.
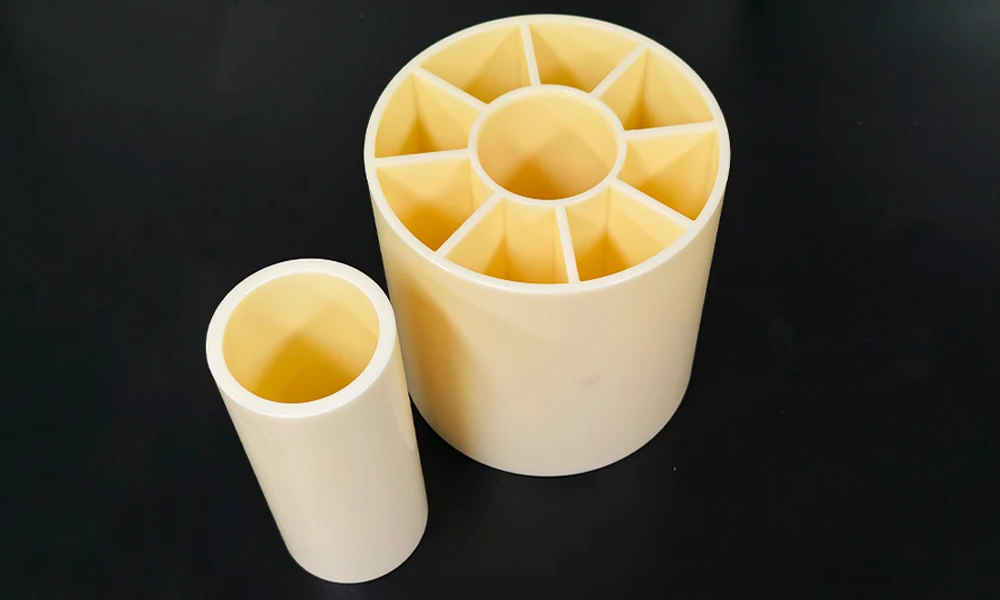
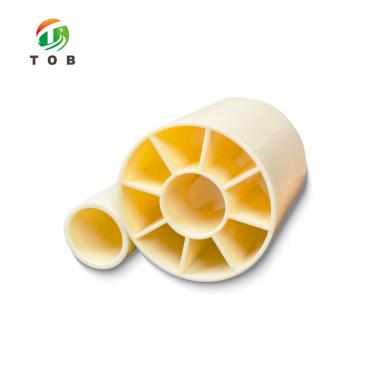
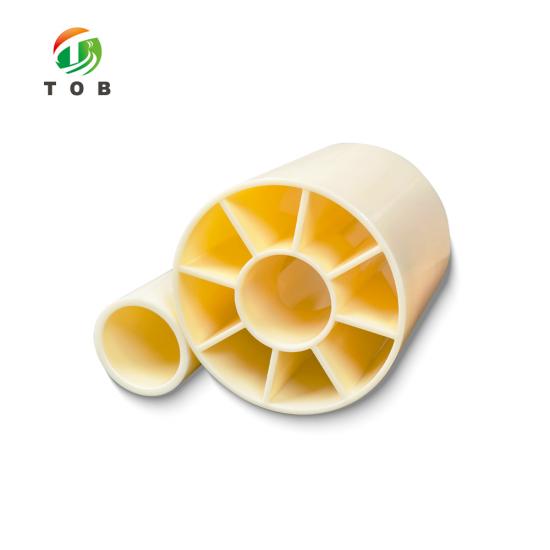
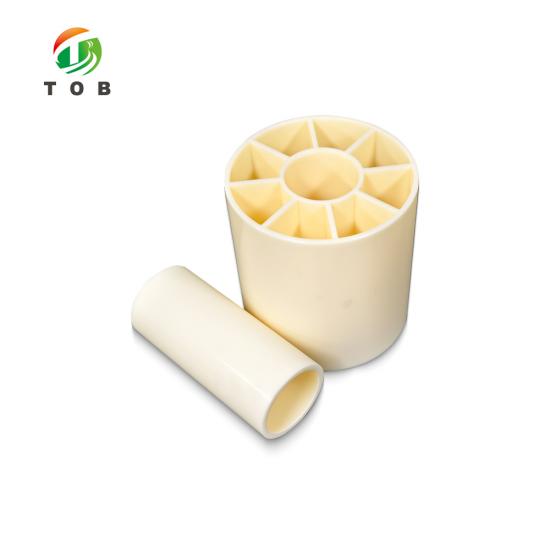
Twee boringen uit het TOB-WR-assortiment, beide aan de binnenzijde voorzien van ribben. Boringen, wand en lengte worden gemaakt volgens de maat die u op de bestelling opgeeft.
Seriebereik en hoe dit te specificeren
Een kernbestelling vereist vier getallen en één gewicht. De vier getallen zijn de binnendiameter, wanddikte, lengte en de tolerantie die u wilt laten inspecteren; het gewicht is de gewikkelde rol die de kern moet dragen. Geef ons die vijf en de offerte komt terug met een specifieke kern, en geen bereik dat u later zelf hoeft te beperken.
- Binnendiameter - ergens tussen 1 inch en 8 inch. De binnendiameter moet vrij zijn van de opspandoorn wanneer deze wordt ontspannen en toch de rol vasthouden wanneer deze wordt geladen, wat de reden is dat de tolerantie van de binnendiameter wordt opgegeven op 0,25 mm en niet op 0,4 mm.
- Wanddikte - 6, 8 of 11,5 mm bij de drie standaard binnendiameters. De wand draagt de rol; een dunne wand op een zware rol vervormt onder spanning en de vervorming blijft achter in de elektrode na het afwikkelen.
- Lengte - 4 mm tot 3000 mm. Alles wat korter is dan de baanbreedte laat de rand onondersteund; alles wat langer is moet passen binnen de klauwplaatomhulling van de machine.
- Tolerantie - de vier cijfers in tabel 3 zijn de waarden waarop deze serie wordt geïnspecteerd. Als uw productielijn vereist dat één daarvan nauwkeuriger wordt aangehouden, geef dit dan aan en het wordt onderdeel van de offerte.
Niets in de bovenstaande maten is vaststaand. Binnendiameters buiten 1 tot 8 inch, andere wanden dan de drie genoemde en lengtes buiten 4 tot 3000 mm worden allemaal op maat gemaakt - dat is de normale gang van zaken voor een productielijn die al is gebouwd rondom een bepaalde opspandoorn.
Waarom vier toleranties de rol bepalen, en niet één
De meeste kernbestellingen worden geplaatst op basis van één getal: de binnendiameter. Dit is het getal dat op de opspandoorn moet passen, dus dit is het getal dat wordt gecontroleerd. Maar de rol geeft niet alleen om de binnendiameter. Wat de coatingopening ziet, is het buitenoppervlak van de gewikkelde rol, en dat oppervlak draagt de som van vier afzonderlijke fouten - hoe rond de buitenkant is, hoe ver de binnendiameter uit het midden zit, hoe recht de kern is over zijn lengte en hoe goed de binnendiameter op de as past.
Excentriciteit is de factor die mensen verrast. Dit is de verschuiving tussen de as van de binnendiameter en de as van het buitenoppervlak, zodat een kern met 0,2 mm excentriciteit een oppervlak vertoont dat per omwenteling met die hoeveelheid stijgt en daalt. Op een coater die op snelheid draait, is dat geen cosmetisch defect: het is een periodieke verandering in het baanverloop, en dit landt in de coating als een diktegolf met dezelfde frequentie. Het handhaven van een excentriciteit van 0,12 mm in plaats van 0,2 mm verwijdert grofweg 40 procent van die beweging voordat de baan deze ooit ziet.
Rechtheid werkt anders. Een kern die over zijn lengte is doorgebogen, beweegt de baan niet op en neer; deze laat de baan zijwaarts weglopen. De baanregeling brengt de productierun vervolgens door met het corrigeren van een afwijking die de kern blijft herintroduceren, en de randpositie bij de snijmachine beweegt daarmee mee. Dit is de reden waarom de rechtheid wordt opgegeven per 600 mm in plaats van als een enkel getal - een doorbuiging is een snelheid, en hoe langer de kern, hoe meer hiervan u opstapelt. Bij 0,52 mm per 600 mm kan een kern van 2000 mm ruim een millimeter doorbuiging dragen; bij 0,2 mm per 600 mm kan dat niet.
De tolerantie van de binnendiameter is een kwestie van passing, en beide richtingen van fouten kosten u geld. Te los en de kern slipt op de opspandoorn onder het wikkeltorsiemoment, wat zich uit als een stap in de rol in plaats van een afwijking. Te strak en de kern schuift er koud niet op, waardoor de operator deze forceert of opwarmt - en beide beschadigen de binnendiameter die de volgende inspectie zal meten. Een tolerantie van de binnendiameter van 0,25 mm op een kern van 3 inch is strak genoeg om torsie vast te houden en los genoeg om met de hand te laden.
De vergelijking in tabel 3 kunt u beter behandelen als een bewering dan als een feit totdat u deze hebt opgemeten. De linker kolom is de opgegeven tolerantie voor vergelijkbare kernen van andere leveranciers bij dezelfde nominale maat; de rechter kolom is de waarde waarop deze serie wordt geïnspecteerd. Bestel er van beide één, zet er een micrometer en een meetklok op, en de tabel klopt of klopt niet - wat een betere basis is voor een productiebestelling dan welke catalogus dan ook.
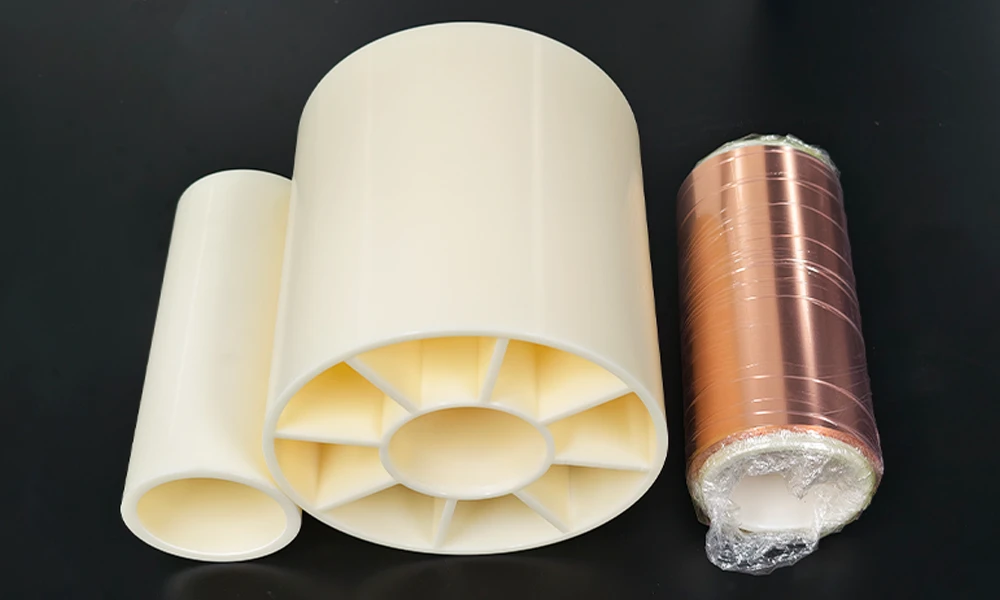
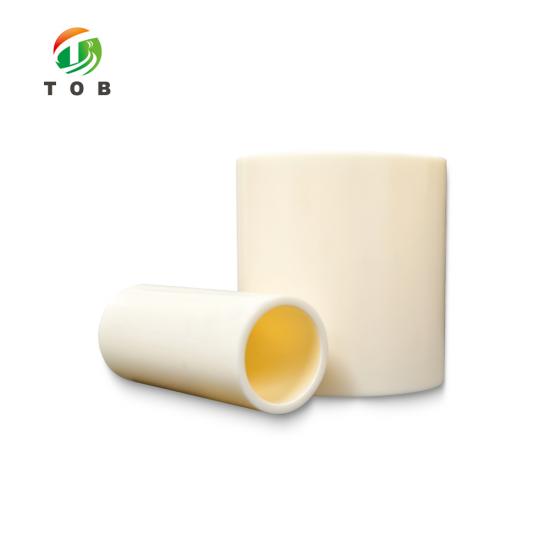
Kern en rol naast elkaar: de wanddikte die u kiest moet de rol dragen, en deze niet alleen op hun plaats houden.
Belangrijke technische kenmerken
- Bereik van de binnendiameter van 1 inch tot 8 inch. Eén serie dekt een lab-coater met een opspandoorn van 1 inch en een productiewikkelder met een as van 6 of 8 inch, zodat een proefopstelling niet van kernleverancier hoeft te veranderen wanneer deze wordt opgeschaald.
- Binnendiameter gehandhaafd op 0,25 mm bij 3 inch. Strak genoeg om het wikkeltorsiemoment te dragen zonder te slippen, los genoeg dat de kern nog steeds met de hand op de opspandoorn schuift.
- Buitendiameter gehandhaafd op 0,1 mm. De helft van de tolerantie die ergens anders voor dezelfde maat wordt opgegeven, wat het cijfer is dat bepaalt met hoeveel slingering de rol begint.
- Excentriciteit gehandhaafd op 0,12 mm. De verschuiving tussen de as van de binnendiameter en de buitenste as, geïnspecteerd in plaats van aangenomen - dit is de bron van de golf per omwenteling die een coater stroomafwaarts niet kan verwijderen.
- Rechtheid gehandhaafd op 0,2 mm per 600 mm. Een snelheid, geen totaal, zodat deze meestchaalt met de kern die u bestelt in plaats van zich te verbergen achter een korte referentielengte.
- Drie wandopties, lengtes van 4 mm tot 3000 mm. Wanden van 6, 8 en 11,5 mm op de standaard binnendiameters, waarbij de lengte wordt gesneden op de baanbreedte waarmee u werkt in plaats van op een standaardvoorraadmaat.
- Gekribde wand, verschillende maten binnendiameters. De interne ribben die zichtbaar zijn op de foto's zorgen ervoor dat de wand stijf blijft bij de gewichten die deze kernen dragen; de binnendiameter en het ribpatroon volgen de maat die u bestelt.
Behandeling, opslag en inspectie
1. Het laden van een kern
- Meet voordat u laadt. De twee getallen die ertoe doen zijn de binnendiameter en de buitendiameter, en beide zijn het waard om op de machine te worden gecontroleerd in plaats van te vertrouwen op het etiket.
- Schuif de kern er met de hand op. Als er kracht voor nodig is, kijk dan naar de opspandoorn op bramen of opgedroogde slurry voordat u de binnendiameter vergroot - de binnendiameter is de enige afmeting die u niet kunt herstellen.
- Plaats de kern volledig tegen het referentievlak van de klauwplaat. Een kern die van het uiteinde van de opspandoorn hangt, draait alsof deze verbogen is, ongeacht wat het rechtheidscijfer aangeeft.
- Houd een kern voor de hele run op dezelfde opspandoorn. Het verplaatsen tussen klauwplaten halverwege de rol herintroduceert de passingsfout waarmee u begon.
- Laat de geladen kern eenmaal met de hand draaien voordat u begint. Een zichtbare slingering bij lage snelheid is nu goedkoper te ontdekken dan na 800 mm gecoate elektrode.
2. Opslag en inspectie
- Bewaar op een rek, niet op de vloer. Een kern waarover is gelopen of gereden, heeft een platte kant op de buitendiameter, en geen enkele inspectie merkt dat op zodra de baan eroverheen is gewikkeld.
- Houd kernen uit de buurt van warmtebronnen en uit direct zonlicht. Een kern die tijdens de opslag uit de ronde vorm is gekropen, herstelt zich niet meer wanneer deze wordt geladen.
- Inspecteer voor elk hergebruik: de boring met een proefdop of schuifmaat, de buitendiameter met een micrometer op twee posities, en een rei langs de lengte om een doorbuiging te ontdekken.
- Stel een kern buiten werking wanneer de cijfers verlopen, niet wanneer deze er slecht uitziet. Een kern die binnen de vier cijfers in tabel 3 valt, doet nog steeds zijn werk, zelfs als de buitenkant bekrast is.
Kernen reizen mee met de rol, niet met de lijn. Als de rol de coater verlaat voor droging of voor het snijden, zijn de battery electrode roll vacuum drying oven en de unwinding and rewinding device for coiled materials de twee pagina's die de rol overnemen waar deze ophoudt.
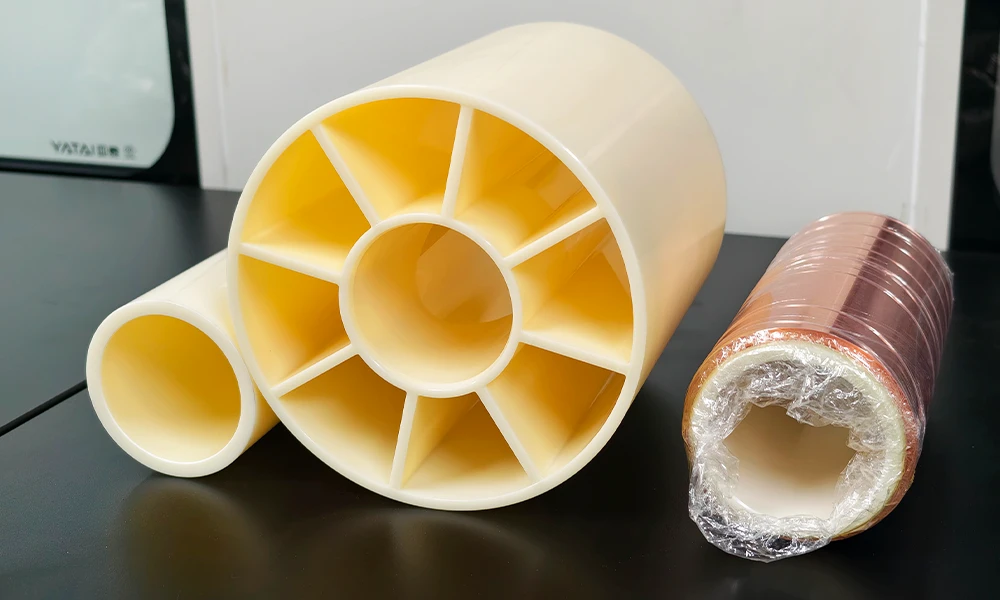
Het zelfde paar sluit aan. De eigen kern van de rol is zichtbaar in de folie, wat het oppervlak is dat bepaalt hoe recht de rol loopt.
Technische veelgestelde vragen
V1: Mijn opspandoorn is 3 inch. Past een boring van 76,5 mm?
Drie inch is 76,2 mm, dus een boring van 76,5 mm geeft ongeveer 0,15 mm radiale speling - genoeg om er met de hand op te schuiven, niet genoeg om te slippen. Het cijfer dat u moet controleren is uw opspandoorn, niet de nominale maat: als deze te groot is, begint de boringsprogentie van 0,25 mm de speling te verkleinen. Stuur ons de gemeten diameter van de opspandoorn en de boring wordt hierop afgestemd aangeboden.
V2: Wat doet een eccentriciteit van 0,12 mm nu eigenlijk met mijn coating?
Het brengt een beweging van die grootte per omwenteling teweeg in het baanverloop. Bij 0,12 mm in plaats van 0,2 mm hebt u ongeveer 40 procent van de beweging weggenomen voordat de baanregeling of de coatingspleet hiermee te maken krijgt. U zult het niet zien bij een enkele passage; u ziet het als een periodieke dikteband zodra de rol op snelheid draait.
V3: Waarom wordt rechttheid per 600 mm vermeld en niet als een totaal?
Omdat een doorbuiging zich ophoopt. Een kern die recht is binnen 0,2 mm over 600 mm kan over 2000 mm nog steeds bijna 0,7 mm afwijken, en een enkel totaalcijfer zou dat verbergen. Door het per 600 mm te vermelden, kent u de snelheid, zodat u kunt berekenen wat uw eigen kernlengte zal doen.
V4: Wanddikte van 6, 8 of 11,5 mm - hoe kies ik?
De wand draagt de gewikkelde rol, dus deze volgt het rolgewicht en de wikkelspanning, niet de opspandoorn. Vertel ons het rolgewicht, de baanbreedte en de spanning en wij vertellen u welke van de drie volstaat. Dikker gaan dan u nodig hebt, kost u kernwicht bij elke rol die u verwerkt.
V5: Kan ik een boring bestellen die niet op jullie lijst staat?
Ja. De lijst omvat boringen van 1 tot 8 inch en lengtes van 4 tot 3000 mm, en al het andere daarbuiten wordt op maat gemaakt. Maatwerk is de normale weg voor een lijn die is gebouwd rond een bepaalde opspandoorn in plaats andersom.
V6: Hoe controleer ik de tolerantieclaim voordat ik een productieorder plaats?
Bestel één kern van de maat die u nodig hebt en meet deze op. Boring met een proefdop of interne micrometer, buitendiameter op twee posities met een onderlinge hoek van 90 graden, eccentriciteit met een meetklok op het buitenoppervlak terwijl de kern over zijn boring draait, rechttheid met een rei over de lengte. Als de vier cijfers in tabel 3 kloppen op het monster, kloppen ze ook op de bestelling.
Vertel ons de boring, de wand en de lengte, en het gewicht van de rol die u wikkelt, en wij komen terug met één kernspecificatie en de bijbehorende tolerantie, geen bereik.
E-mail: tob.amy@tobmachine.com | Telefoon en WhatsApp: +86 181 2071 5609
Beoordeeld door: Science Wang, Six Sigma Black Belt, Battery Lines | Laatst bijgewerkt: 26-10-2026
Vorige:
Dummy model van prismatische celVolgende:
Automatische tapedispenser
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.




 Abonneer u op ons