Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- aluminium shell cell assemblagemachine
- >
- aluminium shell cell huisdier en pvc wraping machine
- >
- Machine voor het omwikkelen van prismatische cellen met isolatiefolie | TOB-SFCA-300
Categorieën
Hete producten
Loading...
Machine voor het omwikkelen van prismatische cellen met isolatiefolie | TOB-SFCA-300
Merk:
TOB NEW ENERGYItem nr.:
TOB-SFCA-300bestelling (MOQ):
1 setBetaling:
L/C,T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
Automatische machine voor het omwikkelen van prismatische batterijcellen met isolatiefolie
Productoverzicht en ideale toepassingen
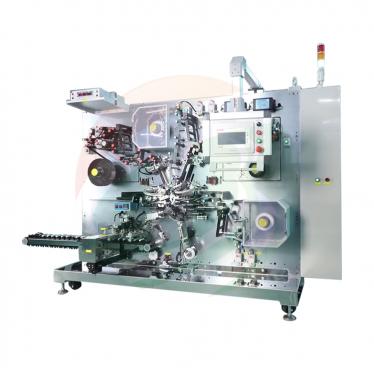
De TOB-SFCA-300 is een automatische machine voor het omwikkelen van prismatische batterijcellen met isolatiefolie, die isolatiefolie aanbrengt op voltooide prismatische lithium-ionbatterijcellen met een aluminium behuizing. De wikkelstap is een kritieke kwaliteits- en veiligheidsoperatie bij de productie van prismatische cellen: de isolatiefolie isoleert de aluminium behuizing elektrisch, voorkomt kortsluiting als cellen elkaar of een metalen armatuur in een module raken, en zorgt voor een schoon, uniform uiterlijk dat het eindproduct identificeert.
De TOB-SFCA-300 voert de volledige wikkelvolgorde automatisch uit: toevoer van cellen via een transportband, afwikkelen van isolatiefolie, luswikkeling van het cellichaam, vouwen van de boven- en onderranden en afvoer via een transportband. De machine is ontworpen voor een breed scala aan prismatische celafmetingen — celbreedte van 115 mm tot 300 mm, celhoogte van 90 mm tot 200 mm en celdikte van 25 mm tot 45 mm — en dekt de meeste commerciële prismatische celformaten, van energieopslag- en EV-toepassingen tot kleinere consumentenformaten.
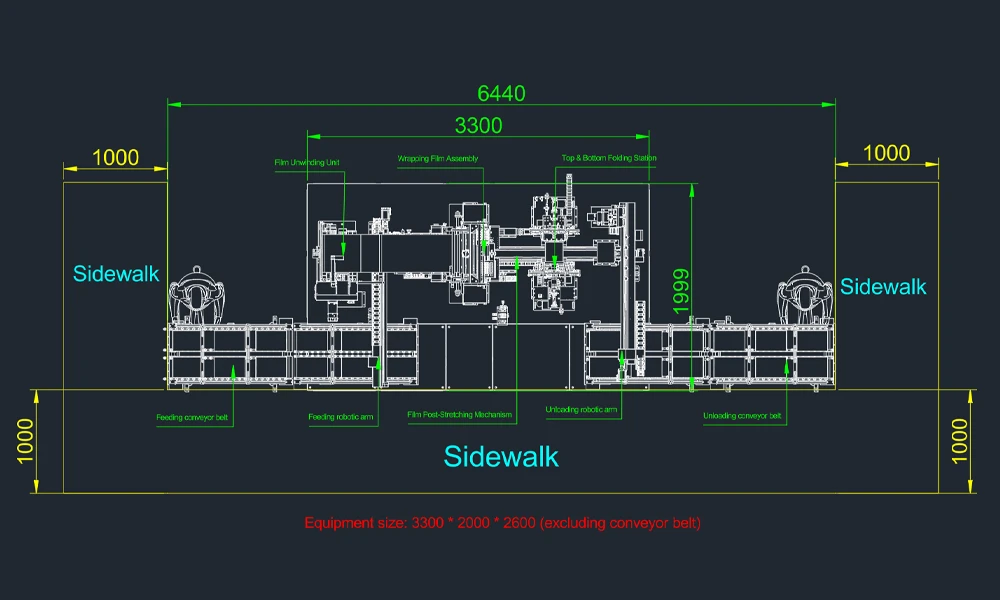
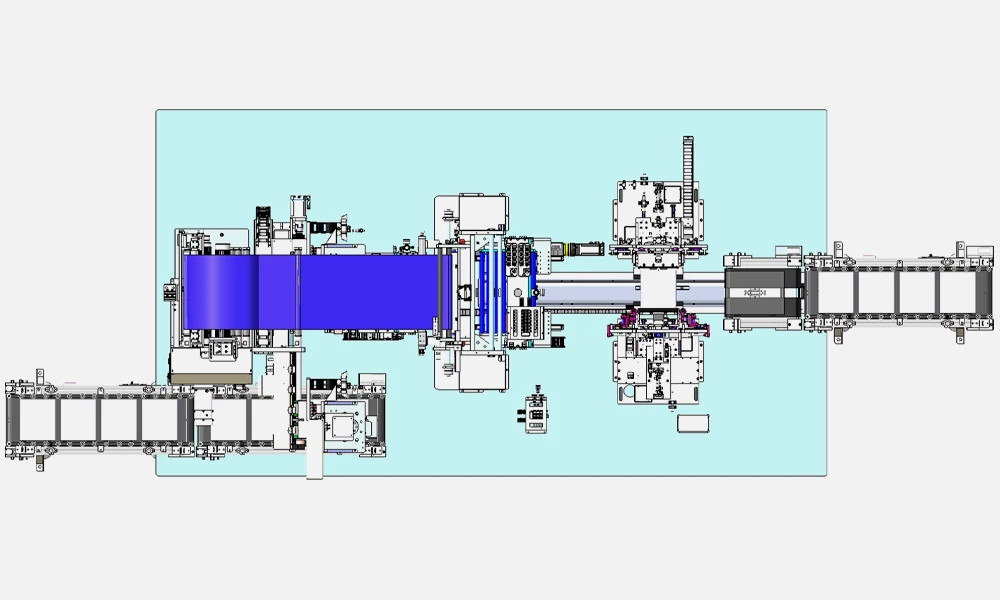
Het systeem is gebouwd op een gelast vierkant buisframe met een behuizing van profielen en acryl, en integreert acht functionele modules: frame en behuizing, hoofd elektrische bedrading, toevoer, afwikkeling, wikkeling, zijvouwen van de luswikkeling, boven- en ondervouwen, en afvoer. Een servogestuurde traverse-robot laadt de cel in het wikkelstation, de afwikkelmodule voert de isolatiefolie toe met automatische webgeleiding en spanningsregeling, de wikkelmodule drukt de folie op de onderkant en beide grote zijden, en de vouwmodules voltooien de boven- en onderranden voordat de voltooide cel naar de afvoerband wordt getransporteerd. Elke machine wordt bediend door één persoon per ploeg.
Ideaal voor:
- Productielijnen voor prismatische cellen met aluminium behuizing die vereisen dat de stap voor het omwikkelen met isolatiefolie volledig geautomatiseerd is na de formatie en capaciteitsclassificatie.
- Fabrikanten van energieopslag- en EV-cellen die grote prismatische cellen (tot 300 mm breed) verwerken, waarbij handmatig omwikkelen fysiek zwaar en inconsistent is.
- Faciliteiten voor pilot- en kleinschalige productie die één operator per ploeg nodig hebben om een automatisch wikkelstation te beheren.
- Celfabrikanten wiens kwaliteitssysteem gedocumenteerde, herhaalbare wikkelkwaliteit, MES-data-upload voor folieverbruik en strikte controle op deeltjes en krassen op het celoppervlak vereist.
Waar de stap voor het omwikkelen met isolatiefolie past in de productie van prismatische cellen
In het productieproces voor een prismatische cel met aluminium behuizing vindt het omwikkelen met folie plaats na celassemblage, formatie, ontgassing en capaciteitsclassificatie, en direct vóór de eindinspectie en module-assemblage. De volgorde is:
- Celassemblage – Elektrodestapeling of -wikkeling, lipjeslassen, inbrengen in de aluminium behuizing, elektrolytvulling en afdichting.
- Formatie en classificatie – Eerste lading en ontlading, SEI-formatie, capaciteitsmeting en celsortering.
- Ontgassing en definitieve afdichting – Verwijdering van formatiegassen en hermetische sluiting.
- Omwikkelen met isolatiefolie (de rol van de TOB-SFCA-300) – Aanbrengen van de isolatiefolie op het cellichaam en de randen.
- Eindinspectie en module-assemblage – Visuele controle, OCV-verificatie en pack-integratie.
De isolatiefolie dient twee doelen. Functioneel voorkomt het dat de elektrisch onder spanning staande aluminium behuizing in contact komt met andere cellen of geleidende onderdelen in de module, waardoor het risico op externe kortsluiting wordt verminderd. Commercieel zorgt het voor een consistente, professionele afwerking en een oppervlak waarop het celmodel en traceerbaarheidsinformatie kunnen worden geprint.
De TOB-SFCA-300 integreert in deze keten als een zelfstandig station met één operator. De operator laadt cellen op de toevoerband en de machine transporteert, wikkelt, vouwt en voert de voltooide cellen automatisch af. Het op PLC gebaseerde besturingssysteem ondersteunt drie bedrijfsmodi — automatisch, handmatig en onderhoud — waarbij de handmatige modus individuele bediening van elk bewegend onderdeel voor installatie mogelijk maakt, en de onderhoudsmodus de bewegende delen vergrendelt voor veilig onderhoud. De servoaandrijvingen communiceren via de EtherCAT-bus, wat zorgt voor een snelle respons en sterke anti-interferentieprestaties in de productieomgeving.
Hoe het automatische systeem voor het omwikkelen van prismatische batterijcellen met isolatiefolie werkt
De TOB-SFCA-300 voert het wikkelproces uit via een gecoördineerde reeks servogestuurde modules, zoals beschreven in de specificatie van de apparatuur:
1. Celtoevoer: De cel wordt op de toevoerband geplaatst en naar het wikkelstation getransporteerd. De toevoermodule bevat een verstelbaar trekbandontwerp met met polyurethaan dubbellaags rubber beklede geleiderollen, een sensor tegen botsingen aan de achterzijde en een borstel- en stofopvangbak gemonteerd onder de trekband voor automatische reiniging. Een servogestuurde traverse-robot — ontworpen met een flexibele arm, dubbele sensoren om kantelen van de cel te voorkomen, en stroom-/gasafsluitbeveiliging — verplaatst de cel naar het wikkelstation. Alle onderdelen die in contact komen met de cel zijn gemaakt van niet-metalen materialen en de positioneringsblokken zijn afgeschuind om krassen te voorkomen.
2. Afwikkelen van isolatiefolie: De isolatiefolie, geleverd op een rol met een schutvel, wordt op de afwikkelas geladen. Het schutvel en de folie worden gescheiden: de folie gaat door een bufferrol, wordt gecorrigeerd door het automatische webgeleidingssysteem (correctierespons ≤ 0,5 s, afwijking ≤ ±0,5 mm), gaat door een statische eliminator en bereikt de folietrekpositie. Het schutvel wordt teruggewikkeld door een motor-en-rem-wikkelmechanisme. De afwikkelas is ontworpen om een belasting van > 30 kg te weerstaan zonder te buigen, en de folieroldiameter is ≥ 420 mm met een maximale breedte ≥ 330 mm. De afwikkelspanning wordt geregeld door een servomechanisme en is instelbaar, en een materiaalsensor geeft een waarschuwing bij een bijna lege folierol.
3. Luswikkeling: De cel wordt in het wikkelstation geduwd, geleid door onderrollen die onder een hoek van 1–2° staan en gepositioneerd door enkelzijdige geleidewielen met een positioneringsnauwkeurigheid van ±0,2 mm. De bovenste en onderste drukrollen — elk aangedreven door een onafhankelijke servomotor met een positioneringsnauwkeurigheid van 0,02 mm — drukken op de twee grote zijden van de cel terwijl de folie rond het bodemoppervlak en beide grote zijden wordt gewikkeld. Een folietrekstang, servogestuurd met een positioneringsnauwkeurigheid van ±0,2 mm, roteert 10–30° tijdens het trekken om het trekoppervlak te vergroten en het loslaten van de folie te voorkomen. Nadat het wikkelen is voltooid, wordt de folie gesneden door een stangloze cilinder (slag ≥ 400 mm) met geleiderailgeleiding; de snijder is voorzien van een veiligheidsafdekking. Het bovenste duwblok is ontworpen om de polen en het explosieveilige ventiel te vermijden.
4. Zijvouwen van de luswikkeling: De zijvouwmodule gebruikt bovenste en onderste vouwzijrollen, samen met materiaaldetectie- en positioneringsmechanismen, om de wikkeling op de zijranden van het cellichaam te voltooien.
5. Boven- en ondervouwen: De cel komt aan bij de onderkant van het vouwstation en wordt eerst nauwkeurig gepositioneerd (nauwkeurigheid ±0,2 mm), vervolgens aangedrukt en gefixeerd aan alle vijf zijden — links en rechts, voor en achter, en het bovenoppervlak. Het persoppervlak beslaat meer dan 2/3 van het oppervlak van de grote zijde van de cel. De vouwvolgorde is: eerst worden de korte randen van de boven- en onderkant tegelijkertijd gevouwen, daarna de lange randen van de boven- en onderkant. De vouwblokken worden aangedreven door cilinders met geleiderailgeleiding en de slag van de vouwblokken is instelbaar. Tijdens het vouwen wordt de cel stilgehouden zonder rotatiehoekafwijking, en deuken, krassen of vervorming zijn niet toegestaan.
6. Afvoer:Nadat de omwikkelde prismatische cel is opgepakt door een servogestuurd dwarsmechanisme, wordt deze op de losband geplaatst. De losmodule bevat verstelbare trekbandstops, polyurethaan geleiderollen (diameter 20 ± 2 mm), een sensor tegen botsingen aan de achterzijde en een borstel- en stofopvangbak voor automatische reiniging. De band voor elke individuele cel kan onafhankelijk werken en de hoogte van de trekband is 850 ± 10 mm. Een vlakke transportband verbindt het losstation met stroomafwaartse apparatuur.
Kenmerken van het besturingssysteem:
- Servodrivers communiceren via de EtherCAT-bus voor een snelle respons en sterke anti-interferentie.
- 10% van de I/O-punten van de hostcomputer is gereserveerd voor toekomstige uitbreiding; ten minste 8 I/O-punten en één ruimte voor uitbreidingsmodules zijn gereserveerd in de PLC.
- De PLC heeft ten minste twee Ethernet-poorten — één voor MES-integratie en één voor integratie met het centrale besturingssysteem — met functionaliteit voor afstandsbediening.
- De gebruikersinterface ondersteunt wachtwoordtoegangscontrole op drie niveaus, statistieken van recepten en productiegegevens, en het vastleggen van historische alarminformatie.
- Het systeem is onderverdeeld in automatische, handmatige en onderhoudsmodi. De handmatige modus maakt individuele bediening van elk bewegend onderdeel mogelijk; de onderhoudsmodus vergrendelt de bewegende onderdelen voor de veiligheid.
- De robotarm heeft een flexibel ontwerp met foto-elektrische en op koppel gebaseerde foutpreventie. Nadat een alarm van de flexibele arm is geactiveerd, vervormen of breken de grijper en andere mechanismen niet, en voorkomen mechanismen voor het afsluiten van stroom/gas dat de cel valt.
- De hostcomputer analyseert statistisch de capaciteit voor het aan- en afvoeren van materiaal en de wachttijd, waarbij gegevens ten minste één maand worden opgeslagen.
Technische specificaties
Productspecificaties van de kale cel
| Afmetingen | Minimum (mm) | Maximum (mm) |
| Celbreedte B | 115 | 300 |
| Celhoogte H | 90 | 200 |
| Celdikte D | 25 | 45 |
Processtroom van de apparatuur
| Fase | Proces |
| Lusomwikkeling | Celtoevoer → (Afwikkelen isolatiefolie) Omwikkelen → Boven- en onderkant vouwen → Cellen lossen |
Totale afmetingen
| Parameter | Specificatie |
| Afmetingen apparatuur (hoofdbehuizing) | Lengte (L) × Breedte (B) × Hoogte (H): ≤ 3,5 m × 1,8 m × 2 m |
Configuratie van operators
| Dienst | Personeelsbezetting (personen) | Opmerking |
| Dagdienst (8:00–20:00) | 1 persoon | Eén persoon per machine |
| Nachtdienst (20:00–8:00) | 1 persoon | Eén persoon per machine |
Functionele modules van de apparatuur (enkele eenheid, afhankelijk van het werkelijke ontwerp)
| Nr. | Modulenaam | Belangrijkste onderdelen | Aantal | Eenheid | Opmerking |
| 1 | Rek- en behuizingsmodules | Frame | 1 | set | Vierkante buis lassen |
| Kap | 1 | set | Profiel + Acryl | ||
| Elektronische besturingseenheid | 1 | set | / | ||
| Mens-machine-interface | 1 | set | / | ||
| 2 | Hoofdbedradingsmodule | Elektrisch systeem | 1 | set | / |
| Pneumatisch systeem | 1 | set | / | ||
| 3 | Toevoermodule | Toevoerband | 1 | set | / |
| Traverse-handlingrobot | 1 | set | / | ||
| Baansturingssysteem | 1 | set | / | ||
| 4 | Afwikkelmodule | Spanningsregelsysteem | 1 | set | / |
| Snijmechanisme voor isolatiefolie | 1 | set | / | ||
| Opwikkelmechanisme voor schutvel | 1 | set | / | ||
| Afwikkelmechanisme | 1 | set | / | ||
| Klemmechanisme voor voorwikkeling | 1 | set | / | ||
| 5 | Wikkelmodule | Onderdelen voor materiaaltoevoermechanisme | 1 | set | Met links en rechts positioneringsfunctie |
| Mechanisme voor bovenste en onderste drukrol | 1 | set | / | ||
| Mechanisme voor het snijden van isolatiefolie | 1 | set | / | ||
| Folie-trekkingsmechanisme | 1 | set | / | ||
| Positionerings- en klemmechanisme | 1 | set | / | ||
| 6 | Mechanisme voor het omvouwen van de zijkanten van de luswikkeling | Bovenste en onderste vouwrollen voor de zijkanten | 1 | set | / |
| Materiaaldetectiemechanisme | 1 | set | / | ||
| Positioneringsmechanisme | 1 | set | / | ||
| 7 | Module voor het vouwen van de boven- en onderkant | Mechanisme voor het vouwen van de korte zijde aan de boven- en onderkant | 2 | set | / |
| Mechanisme voor het vouwen van de lange zijde aan de boven- en onderkant | 2 | set | / | ||
| Positioneringsmechanisme | 2 | set | / | ||
| 8 | Ontlaadmodule | Dwarsverplaatsingsmechanisme | 1 | set | / |
| Ontlaadband | 1 | set | / |
Belangrijkste technische vereisten van de wikkelmodules
De volgende kernparameters bepalen de precisie en kwaliteit van de wikkelbewerking van de TOB-SFCA-300, zoals gespecificeerd voor elke module.
Afwikkelmodule
| Item | Technische vereiste |
| Diameter filmrol | ≥ 420 mm |
| Maximale filmbreedte | ≥ 330 mm |
| Afwijking baanregeling | ≤ ± 0,5 mm |
| Responstijd baanregeling | ≤ 0,5 s |
| Draagvermogen afwikkelas | > 30 kg (mag niet buigen of vervormen) |
| Spanningsregeling | Servogestuurd, instelbaar; schutvel opgewikkeld met motor en rem |
| Levensduur bufferrol | ≥ 1 jaar, geen poederverlies |
Wikkelmodule
| Item | Technische vereiste |
| Wikkelmethode | Luswikkelproces |
| Wikkelpositionering | Onderste rollen 1–2° gekanteld, enkelzijdige geleidewielen; positioneernauwkeurigheid ± 0,2 mm |
| Nauwkeurigheid van het montagegat van het geleidewiel | ± 0,05 mm |
| Totale breedte van het geleidewiel | Instelbaar met handslinger |
| Filmtrekkingsmechanisme | Servogestuurde stang; positienauwkeurigheid ± 0,2 mm; roteert 10–30° tijdens het trekken om het trekoppervlak te vergroten en afbladderen van de film te voorkomen |
| Bovenste en onderste drukrollen | Onafhankelijke servomotoren; positienauwkeurigheid 0,02 mm; aanbevolen rubberlaagdikte ≥ 7 mm |
| Filmsnijden | Na het wikkelen; stangloze cilinder (slag ≥ 400 mm) + geleiderailgeleiding; parallelliteit van installatie van rail + stangloze cilinder 0,02 mm |
Module voor boven- en onderkant vouwen
| Item | Technische vereiste |
| Wikkelmethode | Vouw eerst de korte randen van de boven- en onderkant tegelijkertijd, vouw daarna de lange randen van de boven- en onderkant |
| Positionering | ± 0,2 mm; cel aan alle vijf zijden aangedrukt (links/rechts, voor/achter, bovenoppervlak); drukoppervlak beslaat meer dan 2/3 van het grote oppervlak |
| Vouwmechanisme | Isolatiefilm vouwt boven- en onderranden; vouwbasis aangedreven door cilinder |
| Parallelliteit van bovenste en onderste vouwblok | 0,02 mm |
| Slag van het vouwblok | Instelbaar |
| Vouwkwaliteit | Geen deuken, krassen of vervorming; cel stationair gehouden zonder rotatiehoekafwijking |
Algemene vereisten voor apparatuur
| Item | Technische vereiste |
| Bedrijfsomgeving | Temperatuur 22 ± 3 °C, dauwpunt ≤ −35 °C, reinheidsklasse 10000 |
| Geluidsniveau van apparatuur | ≤ 75 dB, gemeten op 1000 mm van de apparatuur |
| Kleur van apparatuur | Computer grijs RAL 7035 |
| Kleuren van riemen | Lade-trekband: zwart; palletloze trekband: groen; NG-product-trekband: geel |
| Blootgestelde onderdelen die gevoelig zijn voor stoten | Hardverchroomd (dikte ≥ 0,02 mm) of omhuld met 304 roestvrij staal |
| Kleurcodering van luchtleidingen | Persluchtinlaat: blauw, uitlaat: zwart; vacuüm: transparant; stikstof: geel; helium: wit |
| Stofdicht ontwerp | Geen metaal-op-metaalwrijving langs het batterijstroompad; stofopvang- of isolatievoorzieningen geïnstalleerd; waar mogelijk gebruik van niet-metalen materialen |
| Beperking van koper/nikkel/zink/cadmium | Materialen die Cu, Ni, Zn of Cd bevatten worden vermeden; strikt verboden op onderdelen die in contact komen of indirect in contact komen met het product; verboden binnen 1 m boven en 0,4 m in andere richtingen van het doorloopgebied van het product |
| Roestvrijstalen bouten | Voorkeur voor montage van apparatuur; verzinkte bouten verboden |
Merken van belangrijke elektrische componenten en onderdelen
De onderstaande tabel bevat de gespecificeerde merken voor de belangrijkste componenten van de TOB-SFCA-300.(Vanwege leveringsoverwegingen behoudt de leverancier zich het recht voor om zonder voorafgaande kennisgeving aan de klant gelijkwaardige merken van hetzelfde niveau te selecteren op basis van het marktaanbod.)
| Nr. | Categorie | Naam standaardonderdeel | Merk |
| 1 | Mechanische transmissie | Lagers | THK / Japan |
| 2 | Glijder / rail | IKO / Japan | |
| 3 | Lineaire lagers | NSK / Japan | |
| 4 | Leidschroef | TBI / Taiwan | |
| 5 | Koppeling | COUP-LINK / China | |
| 6 | Synchrone riem | MITSUBOSHI / Japan | |
| 7 | Vierassige robotarm | Epson / Japan | |
| 8 | Elektrische cilinder | IAI / Japan | |
| 9 | Snelheidsreductiemiddel | Alfa / Duitsland | |
| 10 | Lagerhuis | FAG / Duitsland | |
| 11 | Pneumatische componenten | Pneumatische pomp | WILDEN |
| 12 | F.R.L.-combinatie | CKD / Japan | |
| 13 | Manometer | KEYENCE / Japan | |
| 14 | Magneetventiel | FESTO / Duitsland | |
| 15 | Cilinder | FESTO / Duitsland | |
| 16 | Vacuümelement | FESTO / Duitsland | |
| 17 | Drukregelventiel | FESTO / Duitsland | |
| 18 | Stroomregelventiel | FESTO / Duitsland | |
| 19 | Zuignap | FESTO / Duitsland | |
| 20 | Leidingkoppelingen | Airtac / Taiwan | |
| 21 | Luchtslang | FESTO / Duitsland | |
| 22 | Hydraulische schokdemper | CKD / Japan | |
| 23 | Elektrische componenten | Schakelaar | OMRON / Japan |
| 24 | Knop | APT / Duitsland | |
| 25 | Schakelende voeding | Weidmüller / Duitsland | |
| 26 | Stappenmotor | Oriental Motor / Japan | |
| 27 | Servomotor | MITSUBOSHI / Japan |
Lijst met apparatuurleveringen
| Nr. | Naam | Model | Merk | Aantal | Eenheid | Standaard/Niet-standaard | Opmerking |
| 1 | Wikkelmachine | TOB-SFCA-300 | TOB | 1 | set | Niet-standaard |
Specificaties besturingssysteem
| Item | Specificatie |
| Servocommunicatie | EtherCAT-bus; snelle respons, sterke anti-interferentie |
| I/O-reserve | 10% van de I/O van de hostcomputer gereserveerd voor uitbreiding; ≥ 8 I/O-punten en ≥ 1 uitbreidingsmodule-ruimte gereserveerd in PLC |
| PLC Ethernet-poorten | ≥ 2 (één voor MES, één voor centrale besturing; verschillende netwerksegmenten configureerbaar); ondersteuning voor afstandsbediening |
| Gebruikersinterface | Touchscreen; wachtwoordtoegang op drie niveaus; statistieken voor recepten en productiegegevens; historische alarmregistratie |
| Bedrijfsmodi | Automatisch, handmatig, onderhoud |
| Veiligheid | Onafhankelijke circuits voor noodstop, lichtschermen en veiligheidsdeuren; veiligheidstoegangscontrole en vergrendeling; apparatuur stopt alle werkzaamheden wanneer personeel de ruimte betreedt |
| Robotarm | Flexibel ontwerp; foto-elektrische en koppelgebaseerde foutpreventie; bescherming bij stroom-/gasuitval; zelfbeschermings- en antibotsingsmaatregelen |
| Gegevensstatistieken | Analyse van aanvoer-/afvoercapaciteit en wachttijd; opgeslagen voor ten minste 1 maand |
Technische FAQ
V1: Welke celformaten kan de TOB-SFCA-300 omwikkelen?
De TOB-SFCA-300 is ontworpen voor prismatische cellen met een aluminium behuizing met een celbreedte van 115–300 mm, celhoogte van 90–200 mm en celdikte van 25–45 mm. Het wisselen tussen formaten binnen dit bereik wordt afgehandeld via de instelbare breedte van de geleidewielen (handslinger), de instelbare trekbandstops en het receptensysteem op de HMI met touchscreen. Gereedschapsaanpassingen voor een specifiek celmodel worden uitgevoerd in de handmatige modus.
V2: Hoe zorgt de machine ervoor dat de isolatiefolie niet loslaat of kreukt tijdens het omwikkelen?
Drie ontwerpkenmerken pakken de foliekwaliteit aan. Ten eerste handhaaft de afwikkelmodule een servogestuurde, instelbare spanning op de folie en corrigeert deze webafwijkingen tot ≤ ±0,5 mm met een responstijd van ≤ 0,5 s, zodat de folie recht en vlak het wikkelstation bereikt. Ten tweede roteert de folietrekstang 10–30° tijdens het trekken, waardoor het trekoppervlak wordt vergroot en het loslaten van de folie wordt voorkomen. Ten derde drukken de bovenste en onderste drukrollen, elk aangedreven door een onafhankelijke servo met een positioneringsnauwkeurigheid van 0,02 mm, de folie gelijkmatig op het cellichaam vóór de vouwstap.
V3: Hoe wordt het verbruik van isolatiefoliemateriaal bijgehouden?
De wikkelmodule uploadt het verbruik van foliemateriaal naar het MES-systeem. Daarnaast biedt een materiaalsensor een waarschuwing voor een bijna lege folierol, en een vroegtijdige waarschuwingsfunctie voor materiaalverbruik waarschuwt de operator voordat de rol op is. Deze gegevens ondersteunen het bijhouden van productiekosten en de planning van verbruiksartikelen.
V4: Wat gebeurt er als er tijdens het gebruik een stroom- of gasstoring optreedt?
De TOB-SFCA-300 is uitgerust met bescherming tegen stroom- en gasuitval. De robotarm is zo ontworpen dat bij een stroom- of gasstoring de batterijcellen er niet uitvallen en beschadigd raken. Wanneer de stroom of het gas is hersteld, hervat de apparatuur de vergrendelde, veilige bedrijfssequentie. Het besturingssysteem logt de gebeurtenis ook in de historische alarmrecords.
V5: Hoe voorkomt de apparatuur deeltjesverontreiniging van het celoppervlak?
De TOB-SFCA-300 is ontworpen rond strikte vereisten voor deeltjesbeheersing. Alle relatief glijdende onderdelen zijn verbonden door geleiderails of cilinders, waardoor glijwrijving wordt geëlimineerd; er is een stofopvangbak onder de bewegende delen geïnstalleerd om slijtageafval op te vangen; de onderdelen die in contact komen met de cel zijn gemaakt van niet-metalen materialen, waarbij PEEK/PP/POM-blokken worden gebruikt op de positioneringscontactpunten; en koper-, nikkel-, zink- en cadmiummaterialen zijn verboden in het productdoorvoergebied. De apparatuur werkt in een omgeving van klasse 10000 zoals gespecificeerd.
Klaar om de isolatiefolie-wikkelstap in uw productielijn voor prismatische cellen te automatiseren? Vraag een offerte aan voor de TOB-SFCA-300, inclusief een compatibiliteitsbeoordeling voor uw specifieke celafmetingen en trayconfiguratie. Onze ingenieurs voor productieapparatuur kunnen een technisch voorstel en aanbeveling voor de installatie-indeling verstrekken.
tob.amy@tobmachine.com| +86 181 2071 5609
Misschien heeft u ook nodig
-
Handmatige foliewikkelmachine voor prismatische cellen (TOB-MBFW-300) — Een handmatig bediend werkstation voor het omwikkelen van isolatiefolie voor prismatische cellen met een aluminium behuizing. Vult de TOB-SFCA-300 aan door een flexibele, goedkope wikkeloplossing te bieden voor kleinschalige productie, prototypebouw of nabewerking, waar een automatische machine niet gerechtvaardigd is.
-
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.


 Abonneer u op ons