Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
Categorieën
Hete producten
Octrooi CN215542414U - Coatingmachine met continue rolwissel
Oct 10,2026Een coatinglijn voor lithiumbatterijen waarvan de toevoerstructuur automatisch de volgende substraatrol verwisselt - geen stop, geen las, geen operator bij de afwikkeling.
Volledige specificatie en tekeningen: CN215542414U op Google Patents
Elektrodecoating is de stap die bepaalt hoeveel van de ontworpen capaciteit, veiligheid en consistentie van een batterij uiteindelijk de afgewerkte cel bereikt - de specificatie noemt een goede coating de basisvoorwaarde voor batterijcapaciteit, veiligheid en consistentie. Maar terwijl de coatingkop zelf verbeterde, had de machine eromheen een blinde vlek: wanneer een substraatrol op was, moest de lijn worden gestopt om de volgende te laden. Continue toevoer was simpelweg niet mogelijk.
CN215542414U, ingediend op 1 september 2021, heft die stop op. De toevoerstructuur plaatst verse rollen in een wachtrij op een helling, voert ze één voor één in een opslagbak met twee hydraulisch gekoppelde sluisplaten, en detecteert het einde van de lopende baan met een infraroodstraal - zodat de lege kern wordt weggeduwd en de volgende rol op zijn plaats valt terwijl de coater blijft coaten.
Patentinformatie
| Publicatienummer | CN215542414U |
| Aanvraagnummer | CN202122096805.9U |
| Titel (origineel) | 一种带有连续上料装置的锂电池涂布机 (Coatingmachine met non-stop rolwissel) |
| Uitvinders | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Huidige rechtverkrijgende | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - de geregistreerde entiteit van TOB NEW ENERGY |
| Indieningsdatum | 1 september 2021 |
| Verleningsdatum | 18 januari 2022 |
| Documenttype | Gebruiksmodel (verleend, soortcode U) |
| Juridische status | Actief |
| Verwachte vervaldatum | 1 september 2031 |
| Tekeningen | 4 figuren |
| Officieel register | CN215542414U op Google Patents |
Het productieprobleem dat dit octrooi oplost
De specificatie is duidelijk over het defect in de toen beschikbare machines: de coatingmachine kon materiaal niet continu toevoeren. Een rol substraat bevat slechts een beperkte hoeveelheid web, en wanneer deze leeg was, stopte de productie terwijl een operator een nieuwe rol plaatste. Op een moderne elektrodenlijn is elke dergelijke stop verloren tijd voor de coatingkop, een nieuwe opstart-transiënt voor de coatingkwaliteit en een reden waarom de bruikbare opbrengst van het web achterblijft bij wat het coatingproces zou moeten leveren.
Hoe het mechanisme werkt
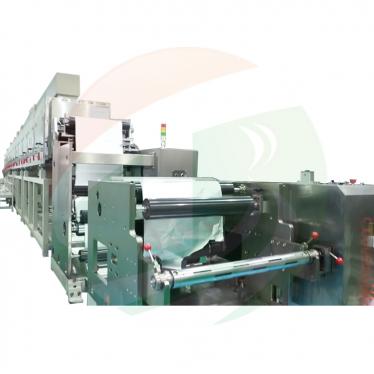
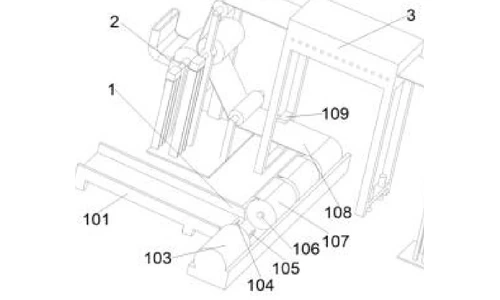
De machine is georganiseerd als drie structuren op een rij: een toevoerstructuur (1), een coatingstructuur (2) en een droogstructuur (3).
Wachtrijrollen en de twee poortplaten
Nieuwe webrollen (107) wachten op een kleine helling (101) die leidt naar een opslagbak (114). Een eerste hydraulische poortplaat (104) staat bij de opening tussen de helling en de bak; een tweede hydraulische poortplaat (105) staat in het midden van de bak, waar de rol die daadwerkelijk in gebruik is, rust op een steunstang (106). Een oliekanaal in de trog verbindt de twee platen hydraulisch. Wanneer de lopende rol plaat 105 naar beneden drukt, brengt de hydraulische koppeling plaat 104 omhoog en blokkeert deze de volgende rol zodat deze niet van de helling rolt. Een schot (115) aan het rechteruiteinde van de trog stopt elke nieuwe rol op de exacte werkpositie op de steunstang.
De wisselcyclus
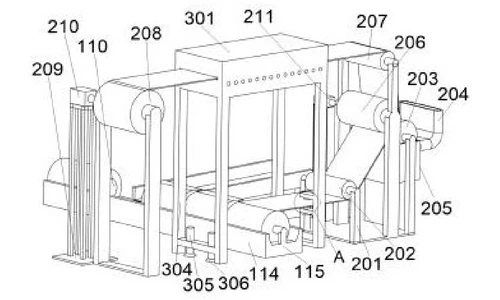
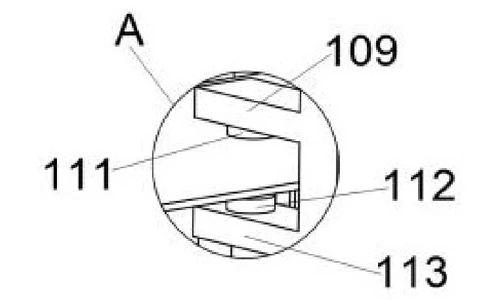
Wanneer de baan (108) opraakt, loopt de baan niet langer tussen de infraroodzender (111) en de infraroodsensor (112) die op de beugels van het droogframe zijn gemonteerd. De sensor geeft een signaal aan de controller van de hydraulische cilinder (103) aan het linkeruiteinde van de trog. De cilinder schuift zijn stang (110) uit, duwt de lege kern van de steunstang en trekt vervolgens weer in. Terwijl de trog even leeg is, wordt plaat 105 niet langer naar beneden gedrukt, laat de hydraulische koppeling plaat 104 zakken en rolt de volgende rol in de trog en op de steunstang - waardoor plaat 105 weer wordt ingedrukt, wat plaat 104 optilt en de blokkering opnieuw activeert. De wissel is voltooid zonder de lijn te stoppen.
Coatingsectie
Vanaf de steunstang wordt de baan door de eerste geleiderol (202) in de coatingstructuur (2) geleid. Slurry wordt via de inlaat (204) in een grondstoftank (205) gevoerd; een coatingrol (203) boven de tank pakt de slurry op en een knijprol (206) aan de zijkant van de coatingrol doseert de film. De gecoate baan verlaat de machine over een tweede geleiderol (207). Een coatingmotor (211) op het eerste motorframe (201) drijft de sectie aan.
Drogen en opwikkelen
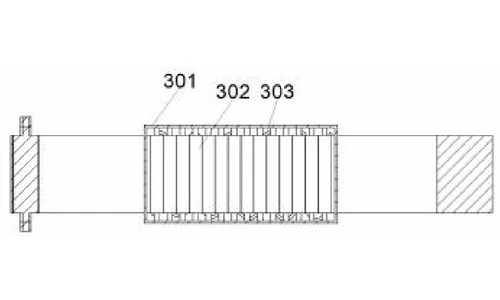
De baan komt vervolgens in de droogstructuur (3) aan de linkerkant van de tweede geleiderol. In de droogkast (301) drogen verwarmingsbuizen (303) aan de binnenste bovenwand en een verwarmingsrol (302) met een interne verwarming de gecoate laag; de verwarming en buizen worden extern gevoed en aangestuurd. Na het drogen reist de baan naar de opwikkelrol (208) aan de zijkant van de droogstructuur, aangedreven door een opwikkelmotor (210) onder een tweede motorframe (209).
Geclaimde voordelen
| Voordeel | Verantwoordelijk mechanisme |
|---|---|
| Continue baantoevoer, geen lijnstop aan het einde van de rol | Toevoersysteem met helling en trog met twee hydraulisch gekoppelde sluisplaten |
| Automatische wissel zonder tussenkomst van de operator | Infraroodzender/sensorpaar dat signalen geeft aan de hydraulische cilinder |
| Betrouwbare rolpositionering | Keerplaat aan het uiteinde van de trog die elke nieuwe rol op de steunstang positioneert |
| Coaten en drogen in één doorgang | Sectie met coatingwals/knijpwals gevolgd door een verwarmde droogkast |
| Onafhankelijke aandrijvingen voor coaten en wikkelen | Coatingmotor en wikkelmotor op afzonderlijke motorframes |
Hoe het zich verhoudt tot coatingtoevoer met stop-naar-las
De specificatie is duidelijk: coatingmachines die destijds beschikbaar waren, konden materiaal niet continu toevoeren. Wanneer een rol leeg was, stopte de productie terwijl een operator een nieuwe rol plaatste - stilstandtijd voor de hele lijn. Dit patent vervangt de lege rol automatisch terwijl het coaten doorgaat.
| Dimensie | Conventionele aanpak | Dit patentontwerp |
|---|---|---|
| Rolwissel | Lijn stopt terwijl een operator een nieuwe rol plaatst | Toevoer met helling en trog met twee hydraulisch gekoppelde sluisplaten wisselt rollen zonder te stoppen |
| Trigger | Oordeel en timing van de operator | Infraroodzender/sensorpaar geeft signalen aan de hydraulische cilinder |
| Doorgangsstructuur | Coaten en drogen afgehandeld los van de toevoer | Coating- en knijpwalsen gevolgd door een verwarmde droogkast, coaten en wikkelen op onafhankelijke aandrijvingen |
Waar deze technologie vandaag de dag wordt gebruikt
Dit patent beslaat de architectuur voor continue toevoer achter de elektrodecoatingmachines van TOB. Het in beweging houden van de baan tijdens rolwissels is wat onze coaters in staat stelt om een stabiel coatingvenster te behouden over een volledige run van elektrodefolie.
Gerelateerde vragen over apparatuur: vraag een offerte aan
Veelgestelde vragen
Wat dekt patent CN215542414U?
Het dekt een lithiumbatterij-coatingmachine met een toevoerstructuur die substraatbaanrollen automatisch wisselt, samen met een coatingstructuur en een droogstructuur. Wachtende rollen worden tegengehouden door een hydraulisch gekoppeld sluisplatenpaar, en een infraroodsensor voor het einde van de baan activeert een hydraulische cilinder om de volgende rol vrij te geven, zodat de toevoer continu is.
Waarom is continue baantoevoer belangrijk bij een coatingmachine?
Coatingkwaliteit is het basisuitgangspunt voor batterijcapaciteit, veiligheid en consistentie. Als de lijn moet worden gestopt telkens wanneer een baanrol opraakt, voegt elke herstart een inactieve periode en een coatingovergang toe. Het toevoeren van de volgende rol zonder te stoppen houdt het coatingvenster stabiel.
Hoe doseren de twee hydraulische sluisplaten de rollen?
De twee platen zijn verbonden door een oliekanaal in de trog. Een baanrol die op de tweede plaat rust, drukt deze naar beneden, en de hydraulische koppeling tilt de eerste plaat bij de opening van de helling op, waardoor de volgende rol wordt geblokkeerd. Wanneer de trog leeg is, zakt de eerste plaat en laat één rol door - één rol per keer.
Wat activeert de rolwissel?
Een infraroodzender en -sensor bevinden zich boven en onder het baanpad. Wanneer de baan opraakt, wordt de straal niet langer onderbroken, geeft de sensor een signaal aan de hydraulische cilinder, en duwt de cilinderstang de lege kern van de steunstang en trekt zich terug, waardoor de volgende rol in de werkpositie kan vallen.
Hoe wordt de gecoate baan gedroogd?
De droogstructuur is een droogkast waarvan de binnenste bovenwand verwarmingsbuizen bevat, met een verwarmingswals met een interne verwarmer direct daaronder. De verwarmer en de verwarmingsbuizen zijn verbonden met een externe stroomvoorziening en worden aangestuurd door een externe controller, waardoor de baan wordt gedroogd voordat deze de opwikkelrol bereikt.
Is patent CN215542414U nog van kracht?
Ja. Het is Actief, ingediend op 1 september 2021 en verleend op 18 januari 2022, met een verwachte vervaldatum op 1 september 2031.
Volledige specificatie en tekeningen: CN215542414U op Google Patents
 Abonneer u op ons