Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- 18650 assemblageapparatuur voor batterijen
- >
- Battery Pack Welding Machine
- >
- Gantry fiberlaserlasser
Categorieën
Hete producten
Loading...
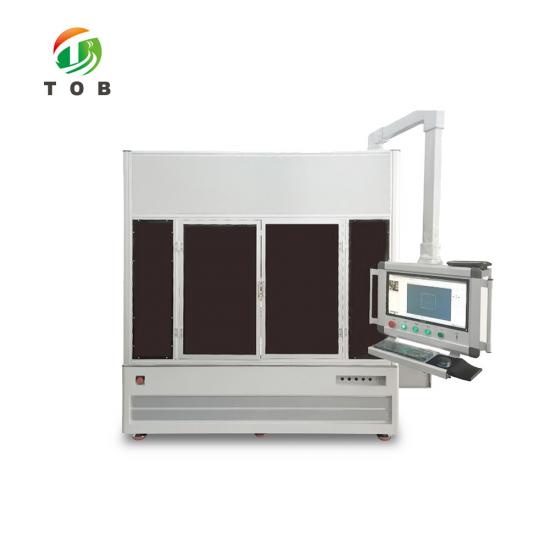
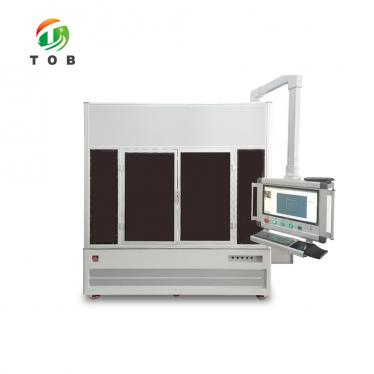
Gantry fiberlaserlasser
Merk:
TOB NEW ENERGYItem nr.:
TOB-XD4000Wbestelling (MOQ):
1setBetaling:
L/C,T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
Gantry Fiber Laser Welding Machine - TOB-XD4000W
4000 W continue fiberlaser voor aluminium en koper, op een gantry van 800 x 600 x 400 mm met een positionering van ±0,05 mm
Productoverzicht en ideale toepassingen
De TOB-XD4000W is een gantry-machine gebouwd rond een continue fiberlaser van 4000 W, en beide helften van die zin zijn belangrijk. De laser is een bron van 1070 nm, gekozen voor metalen met een hoge reflectie - aluminium en koper - die het grootste deel van een zwakkere straal terugkaatsen naar de optica in plaats van in de verbinding. De gantry is een zelf ontworpen frame dat loopt over precisiegeleidingen met servoaandrijvingen met hoge reactiesnelheid, waarmee die laser wordt verplaatst over een bereik van 800 x 600 x 400 mm met een positioneringsnauwkeurigheid van ±0,05 mm en een ijlgang tot 60 m/min.
Voor accutoepassingen dekt die combinatie de lasverbindingen die bepalend zijn voor de opbrengst van het accupakket: aluminium en koperen busbars in een module, nikkelen strips, deksels en vulopeningen van prismatische cellen, en de stroomafnemerverbindingen op 'tabless' cilindrische ontwerpen. Omdat het werkbereik een hele moduletray in plaats van één cel beslaat, kan één opspaninrichting het onderdeel vasthouden terwijl de gantry tussen de naden indexeert en de scankop de snelle straalbeweging binnen elke naad uitvoert. De machine werkt op 380 V, verbruikt niet meer dan 22 kW en heeft een IP54-classificatie voor een productievloer in plaats van een cleanroom.
Ideaal voor:
- Het lassen van aluminium en koperen busbars binnen een module of pakket, inclusief ongelijke Al-naar-Cu-verbindingen
- Het afdichten van deksels en vulopeningen van prismatische cellen, waarbij de naad gasdicht moet zijn
- Het lassen van nikkelen en aluminium strips op cilindrische en pouch-cellen, inclusief meerlaagse stripstapels
- Stroomafnemerlassen op 'tabless' cilindrische cellen, waarbij de verbinding over de volledige schijf loopt
- Moduleframes, eindplaten en pakkethardware die een lange, herhaalbare naad nodig hebben in plaats van een puntlas
- Proeflijnen en procesontwikkeling, waarbij het lasprogramma moet worden opgeslagen, opgeroepen en opnieuw uitgevoerd bij de volgende bouwserie
Het is een productie-lasmachine, geen lasermarkeringstoestel en geen handapparaat. De straal van 4000 W is gespecificeerd voor aluminium tot 3 mm bij directe fusie, dus dikwandig werk met diepe penetratie behoort tot een andere categorie laser; en omdat de kop een scanner is op een bewegende gantry, is de nuttige vergelijking er een met een galvo-lasser met vaste kop, die niet verder kan reiken dan zijn eigen scanveld. Als uw laswerk plaatsvindt op celniveau in plaats van op moduleniveau - een naad op het deksel bijvoorbeeld - dan is de laserlasmachine voor het afdichten van deksels en vulopeningen van prismatische cellen precies gebouwd voor die verbinding.
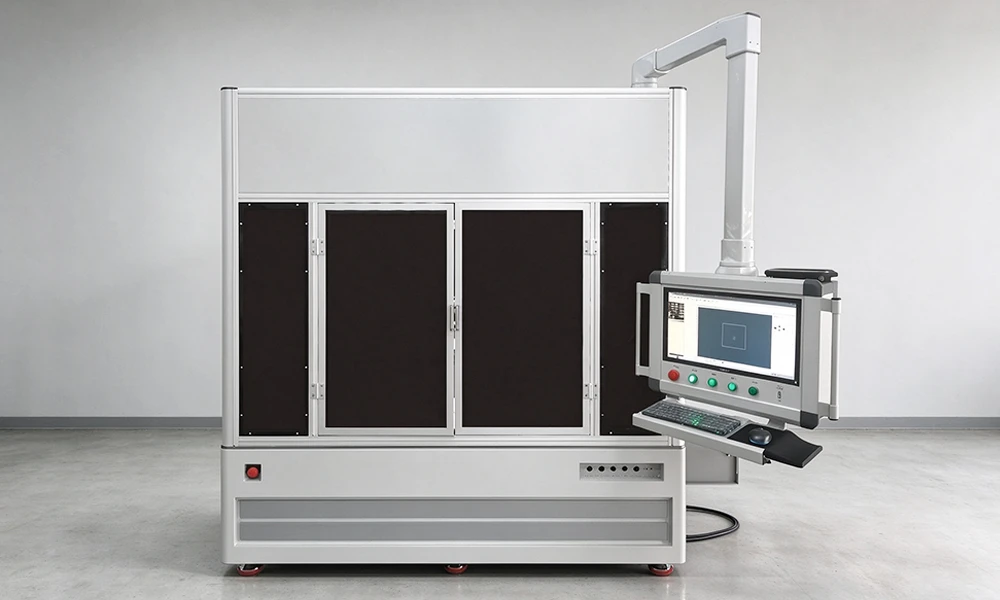
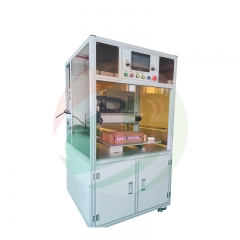
De complete machine: een profielgebouwde buitenbehuizing met drie kijkvensters en de industriële pc op een zwenkarm zodat het programma vanaf de kant van de opspaninrichting kan worden bediend.
Volledige specificaties
Drie tabellen, in de volgorde waarin u ze nodig heeft om de geschiktheid te beoordelen: wat het frame kan bereiken en met welke nauwkeurigheid, wat de laser doet wanneer deze daar aankomt, en wat de ruimte moet aanleveren. Cijfers zijn de opgegeven nominale waarden voor dit model.
1. Gantry en beweging
| Onderdeel | Specificatie |
|---|---|
| Totale machine-afmetingen | 2200 x 2000 x 2400 mm |
| Afmetingen koeler | 1455 x 885 x 645 mm |
| Maximale verwerkingsgrootte | 800 x 600 mm |
| Maximale werkstukhoogte | 400 mm |
| Effectieve verplaatsing, X / Y / Z | 800 / 600 / 400 mm |
| Positioneringsnauwkeurigheid, X / Y / Z | ±0,05 mm op alle drie de assen |
| Herpositioneringsnauwkeurigheid, X / Y / Z | ±0,05 mm op alle drie de assen |
| Snelle positioneringssnelheid, X / Y / Z | 60 / 60 / 15 m/min |
| Beschermingsklasse | IP54 |
2. Laser
| Artikel | Specificatie |
|---|---|
| Bedrijfsmodus | Continu / modulatie |
| Laservermogen | 4000 W |
| Golflengte | 1070 nm |
| Kernsterkte glasvezel | 50 μm |
| Vezellengte | 15 m |
| Lasermodus | YVO4 |
| Straalkwaliteit | Minder dan 0,373 (m²) |
| Maximale modulatiefrequentie | Continu |
| Instelbaar vermogensbereik | 10 tot 100 % |
| Koelmethode | Watergekoeld |
| Bedrijfstemperatuur | 25 °C |
| Langetermijn-operationele stabiliteit (24 h) | Goed |
| Brandpuntsafstand F | 400 mm |
| Instelbaar brandpuntsbereik | -5 tot +5 mm |
| Nominaal vermogen (totale machine) | ≤ 22 kW |
3. Werkomgeving
| Artikel | Vereiste |
|---|---|
| Werktemperatuur | 10 tot 35 °C |
| Relatieve vochtigheid | 30 tot 80 % |
| Omgeving | Goed geventileerd; geen stootbelasting binnen 5 m van de machine |
| Voedingsspanning | 380 V |
| Voedingsfrequentie | 50 Hz |
| Aarding | Directe aarding |
De afmetingen van de machine en koelmachine worden vermeld als totale buitenmaten en zijn inclusief de buitenbeplating. De positionerings- en herpositioneringsnauwkeurigheid bedragen beide ±0,05 mm. Dit is de waarde waarmee een opspanontwerp moet rekenen, en niet de waarde die een lasnaad zal ervaren.
Elektrische en mechanische componenten
Deze machine is een samenstel van ingekochte optische en besturingshardware op een door ons zelf gebouwd frame. De onderstaande lijst is degene die in de orderspecificatie komt, inclusief merken, omdat bij een laser van 4000 W de bron en de kop de twee onderdelen zijn waarop een koper echt beoordeelt.
| Component | Model / functie | Specificatie | Merk |
|---|---|---|---|
| Galvo-laserlaserkop | Hoofdrompstructuur | Standaard, met blaasluchtset | Shenzhen ZBTK |
| Koeler | Hoofdbehuizing koeler | Dubbele temperatuur, dubbele regeling, standaard filterelement | SANHE TONGFEI |
| Gantry-frame | Werkbereik van gantry-structuur | L 800 x B 600 x H 400 mm, buitenbehuizing van profielconstructie | Eigen fabricaat |
| Laser | 4000 W bron | 1070 nm, RS232-interface, 15 m optische vezelkabel, 50 μm kerniameter | Raycus |
| Aandrijfmotor | Servomotor | Standaard, met foto-elektrische eindschakelaar | Jiemeikang; eindschakelaar Huayifeng |
| Lassoftware | Besturingssysteem | DA multifunctionele lasbesturingssoftware | Eigen fabricaat |
| Industriële pc | Standaard | Industriële besturingscomputer, DELL 19-inch industriële monitor | Advantech; monitor Dell |
| Visuele systeem | Visie | Automatische visuele herkenning | Hikvision |
| Scherpstelwatersysteem | Scherpstellen | Automatische herkenningsscherpstelling | Panasonic |
| Stofafzuigsysteem | VX220 | Rookgasafzuiging bij de laszone | Villo |
Om aan de leveringseisen te voldoen behoudt de leverancier zich het recht voor om een onderdeel te vervangen door een component van gelijkwaardige kwaliteit, op voorwaarde dat de nominale prestaties in de bovenstaande tabellen ongewijzigd blijven. Laat het ons in de aanvraagfase weten als uw eigen kwalificatie- of reserveonderdelenbeleid een merk voorschrijft, dan wordt dit bevestigd in de bestelspecificatie.
Lassen op celniveau in plaats van moduleniveau? Twee machines in dezelfde familie doen die verbinding: de lasermachine voor cilindrische tabless batterijstroomcollectoren en het laserlassysteem voor het afdichten van prismatische cellen.
Waarom een bewegende gantry met een scankop
Een scankop op zich is snel maar bijziend: de straal wordt door spiegels gestuurd, en hoe verder deze van het midden van het veld wordt gestuurd, hoe groter de vlek en hoe meer het brandpuntvlak doorbuigt. Voorbij een bepaalde hoek is de las niet meer de las die u hebt geprogrammeerd. Die veldlimiet, en niet het laservermogen, is wat een galvo-lasser met een vaste kop tegenhoudt om een batterijmodule te bestrijken.
Het plaatsen van de kop op een gantry lost dit op door de taak te verdelen. De gantry verplaatst de hele kop van naad naar naad over 800 x 600 mm bij maximaal 60 m/min, en de scanner volgt elke naad terwijl de kop stilstaat, zodat de straal altijd werkt in de buurt van het midden van zijn veld waar de vlek het kleinst is en de focus vlak is. Geen enkel mechanisme hoeft het werk van het andere te doen.
Die splitsing is ook de reden waarom het frame belangrijker is dan het lijkt. Een kop die versnelt tot 60 m/min en stopt binnen ±0,05 mm brengt bij elke cyclus een belasting over op de structuur, en eventuele buiging uit zich als een naad die verloopt op de laatste module van de dienst. De gantry hier is in eigen huis ontworpen en gebouwd op precisiegeleidingen met servoaandrijvingen met hoge respons en foto-elektrische eindschakelaars, wat het deel van de machine is dat we volledig kunnen controleren.
De keuze van de laser volgt het metaal, en niet andersom. Aluminium en koper reflecteren het grootste deel van een straal van 1070 nm wanneer ze koud zijn, dus de bron moet zowel vermogen als helderheid leveren: 4000 W door een kern van 50 μm, waarbij het vermogen instelbaar is van 10 tot 100 %, wordt opgegeven voor directe fusie van aluminium tot 3 mm. De luchtblaasset op de kop is geen accessoire voor comfort - deze houdt spatten weg van de optiek, wat uiteindelijk de levensduur van een laskop beëindigt.
Visuele herkenning en automatische scherpstelling halen vervolgens de laatste variabele uit de handen van de operator. De machine zoekt zelf de naad en het brandpuntvlak, zodat de opspanning het onderdeel alleen hoeft te lokaliseren, en niet tot op een honderdste van een millimeter hoeft te meten. Op een module met tientallen identieke naden is dat het verschil tussen een programma dat een hele dienst draait en een programma dat na elke wissel van opspanning opnieuw moet worden ingeleerd.
Belangrijkste technische kenmerken
- 4000 W continue fiberlaser, 40 % elektro-optische efficiëntie. Veertig procent is het eigen conversiecijfer van de bron, dus voor 4000 W aan straal is ongeveer 10 kW elektrisch vermogen nodig; de machinerating van 22 kW dekt daarbovenop de koeler, de aandrijvingen en de besturingen.
- Aluminium tot 3 mm in directe fusie. Opgegeven voor aluminium plaat zonder toevoegmateriaal, wat de verbinding is die de meeste batterijbusbars en -tabs daadwerkelijk nodig hebben.
- ±0,05 mm positionering en herpositionering op alle drie de assen. Hetzelfde cijfer op X, Y en Z, dus een opspanning ontworpen voor de ene as is geldig op de andere.
- 60 m/min ijlgang in X en Y, 15 m/min in Z. Snel genoeg zodat indexeren tussen naden niet de bottleneck is voor de cyclustijd op een module met veel korte lassen.
- Galvokop gedragen door de gantry. De scanner werkt nabij het midden van zijn veld in elke positie, zodat de vlekkensteek en het brandpuntvlak constant blijven over het hele gebied van 800 x 600 mm.
- Visuele herkenning en automatische scherpstelling. Hikvision-visie en een Panasonic-scherpstelsysteem lokaliseren de naad en het brandpuntvlak, zodat variatie van onderdeel tot onderdeel door de machine wordt opgevangen in plaats van door de opspanning.
- Chiller met dubbele temperatuur en dubbele regeling. De laser en de optica worden gekoeld op hun eigen instelwaarden, wat ervoor zorgt dat een bron van 4000 W stabiel blijft gedurende een volledige dienst.
- IP54-behuizing met rookgasafzuiging. Ontworpen voor een productievloer, waarbij een Villo VX220 de procesrook bij de laszone afzuigt in plaats de deze op de optica te laten neerslaan.
- Programma's die kunnen worden opgeslagen en opgeroepen. Naadgeometrieën kunnen worden geïmporteerd vanuit meerdere bestandsformaten en een beproefd programma wordt opgeslagen bij het onderdeel, zodat de volgende productiecyclus begint met een bekend resultaat.
Bediening, veiligheid en onderhoud
1. Vóór en tijdens een productiecyclus
- Controleer de voeding als eerste: 380 V, 50 Hz, directe aarding en 22 kW beschikbaar voor de machine op een eigen groep.
- Controleer de chiller: waterpeil, beide temperatuurinstellingen (laser en optica) en het filterelement. Een chiller met een watertekort uit zich eerst in een vermogensreductie en niet in een alarm.
- Inspecteer het beschermglas op de kop op spatten en controleer of de blaasluchtset werkt vóór de eerste las van de dienst.
- Laad de opspanmand en controleer het onderdeel ten opzichte van het bereik: binnen 800 x 600 mm en geen element hoger dan 400 mm.
- Roep het opgeslagen programma voor dat onderdeel op, of importeer de naadgeometrie en stel het vermogen in binnen 10 tot 100 %, de brandpuntsafstand binnen -5 tot +5 mm en de lassnelheid. Gebruik visuele herkenning en automatische scherpstelling in plaats van handmatige offsets in te typen.
- Las het eerste onderdeel, inspecteer de naad en sla pas dan het programma op onder het onderdeelnummer, zodat de volgende productiecyclus begint met een bekend resultaat.
2. Veiligheid en onderhoud
- De straal is op geen enkele afstand oogveilig. Houd de behuizing gesloten en vergrendeld tijdens het lassen, draag de voorgeschreven laserveiligheidsbril en kijk nooit in de kop of in een gereflecteerd pad vanaf de vezel of de optica.
- Laat de rookgasafzuiging ingeschakeld. De Villo VX220 verwijdert procesrook bij de laszone; lassen zonder dat deze aan staat vervuilt de optica en brengt metaalrook in de ruimte.
- Omzeil de optische eindschakelaars niet. Deze vormen de verplaatsingsbeveiliging van de machine, en een portaal dat voorbij zijn limiet rijdt met 60 m/min stopt niet geleidelijk.
- Onderhoud de chiller volgens schema. Vervang het filterelement, houd het water schoon en controleer of beide lussen hun instelwaarden behouden. Temperatuurafwijking is de meest voorkomende oorzaak van een las die vorige week wel werkte en nu niet.
- Controleer het beschermglas bij elke dienst. Spatten op het glas veranderen de focus; de blaasluchtset vertraagt dit, maar maakt het niet overbodig.
- Houd de ruimte binnen de omgevingslimieten. 10 tot 35 °C, 30 tot 80 %RV, goed geventileerd, geen schokbelasting binnen 5 m van de machine en het frame direct geaard.
- Alleen opgeleide operators, geen ongeautoriseerde aanpassingen. Vermogensinstellingen, focusbereik en vergrendelingen maken deel uit van de veiligheidsbeoordeling van de machine, niet van de voorkeuren van de operator.
Technische veelgestelde vragen (FAQ)
V1: Kan het aluminium van 3 mm lassen zonder toevoegmateriaal?
Ja – de bron van 4000 W is gespecificeerd voor directe fusie van aluminium tot 3 mm, wat het diktebereik is waarin de meeste rail- (busbar) en tabontwerpen werken. Daarboven is niet langer deze machine de beperkende factor, maar de laserklasse in het algemeen: dik aluminium vereist een andere bron, en geen enkele hoeveelheid programmering op een fiberlaser van 4000 W verandert dat.
V2: Koper reflecteert 1070 nm – waarom deze golflengte überhaupt gebruiken?
Omdat bij kamertemperatuur elke praktische golflengte weerkaatst op koper; het verschil zit in hoe snel het metaal absorbeert zodra het begint te smelten. Een bron van 1070 nm met een hoge helderheid en een vermogen van 4000 W komt door die initiële fase heen en de blaasluchtset houdt de optica schoon terwijl dat gebeurt. Wat hij niet zal doen is zich gedragen als een lasser van 1070 nm op staal – koper is een proces dat moet worden ontwikkeld op uw eigen verbinding, en we bewijzen dit liever op een monster van uw stroomrail dan op een generiek proefstukje.
V3: Moet ik een opspanmand hebben die is gebouwd op ±0,05 mm?
Nee. ±0,05 mm is wat de machine aankan, niet wat het onderdeel hoeft te hebben. Visuele herkenning vindt de naad en automatische scherpstelling vindt het brandvlak, dus de opspanmand moet het onderdeel herhaalbaar positioneren, niet meten. Het bouwen van een opspanmand tot op een honderdste van een millimeter zou meer kosten dan de nauwkeurigheid oplevert.
V4: Kan één machine zowel het afdichten van deksels als het lassen van stroomrails uitvoeren?
Binnen het bereik, ja: beide zijn lassen binnen 800 x 600 x 400 mm en beide worden opgeslagen als programma's. Wat verandert is de opspanmand en de cyclustijd. Als een van die verbindingen de beperkende factor wordt in een productielijn met een hoog volume, zal een machine die is gebouwd rondom die ene verbinding – een speciaal deksel- of afdichtingssysteem – sneller zijn dan een algemeen portaal, en de twee worden meestal naast elkaar gebruikt in plaats van de een in plaats van de ander.
V5: Wat heeft de chiller nodig van mijn gebouw?
Vloeroppervlak van 1455 x 885 x 645 mm, ventilatie en een watercircuit dat u vult en schoon houdt. Het is een eenheid met dubbele temperatuur en dubbele regeling, zodat de laser en de optica elk hun eigen instelwaarde behouden; het filterelement is een verbruiksartikel en moet ook als zodanig worden behandeld.
V6: Kan dit op 220 V eenfase werken?
Nee. De machine is gespecificeerd voor 380 V bij 50 Hz met directe aarding en een totale stroomafname van maximaal 22 kW. Plan de voeding en de aarding voordat de machine arriveert; een laser van 4000 W op een ontoereikende voeding levert minder vermogen of valt uit, en geen van beide valt onder de garantie.
Stuur ons de lasdoorsnede, de metalen en de ccyclusbuurt die u nodig hebt, en wij vertellen u of 4000 W de juiste bron is voordat u zich vastlegt op een armatuur.
E-mail: tob.amy@tobmachine.com| Tel / WhatsApp: +86 181 2071 5609
Beoordeeld door: Science Wang, Six Sigma Black Belt, Batterijlijnen | Laatst bijgewerkt: 29-10-2026
Vorige:
automatisch puntlassen 18650 cellen enkelzijdig puntlasapparaatVolgende:
Elektrisch intelligent transistorpuntlasapparaat 10000A | TOB-550D-10000A
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.

 Abonneer u op ons