Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- batterij materialen en materialen analyse
- >
- kathode actief materiaal
- >
- LMFP-kathode-elektrode op met koolstof gecoate aluminiumfolie
Categorieën
Hete producten
Loading...
LMFP-kathode-elektrode op met koolstof gecoate aluminiumfolie
Merk:
TOB NEW ENERGYItem nr.:
TOB-CE-LMFP-D-180241bestelling (MOQ):
1Betaling:
L/C,T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
LMFP-kathode-elektrode op met koolstof gecoate aluminiumfolie - TOB-CE-LMFP-D-180241
Dubbelzijdig gekalanderde LMFP-elektrode, 241 x 180 mm, 28 mg/cm² op 15 μm met koolstof gecoate folie, 5 vellen per vacuümverpakking
Productoverzicht en ideale toepassingen
De TOB-CE-LMFP-D-180241 is een kant-en-klare elektrode, geen poeder en geen slurry. Lithium-mangaanijzermacrofosfaat (LMFP) is gecoat op beide zijden van een aluminiumfolie van 15 μm die al aan elke kant is voorzien van een koolstoflaag van 1 μm, en de coating is vervolgens gekalanderd tot een gecompacteerde dichtheid van 2,3 g/cm³. Het vel is 241 mm lang en 180 mm breed, maar de coating is slechts 150 mm breed: langs elk van de twee lange randen is een strook blanke folie van 15 mm overgelaten, zodat de elektrode kan worden gelast, geklemd of vastgepakt zonder dat het gereedschap ooit het actieve materiaal aanraakt.
Het materiaal zelf is de reden dat dit vel bestaat. LMFP behoudt de olivijn-fosfaatstructuur die LFP veilig en duurzaam maakt, en voegt mangaan toe aan het rooster om de bedrijfsspanning te verhogen. Dat is het commerciële argument in één zin: meer energie per kilogram dan LFP, zonder de thermische en levensduurcompromissen van de overgang naar een gelaagd oxide. De afweging is reëel, en die vormt de rest van deze pagina. Olivijn-fosfaten geleiden elektronen slecht en zijn moeilijk tot een hoge dichtheid te persen, dus zowel het substraat onder de coating als de kalanderstap erboven dragen meer bij aan de prestaties dan bij een NMC-elektrode het geval zou zijn.
De referentiewaarden voor celontwerp zijn 140 mAh/g over een venster van 2,5 tot 4,3 V, waarbij 94,90% van de massacoating uit actief materiaal bestaat. Beschouw deze als referentiewaarden in plaats van garanties: de capaciteit die u daadwerkelijk verkrijgt, hangt af van uw elektrolyt, uw formatieprotocol en de testsnelheid. Wat het vel vastlegt, is de geometrie en de belading, zodat wanneer u stroomafwaarts een verschil meet, u dit kunt toeschrijven aan uw proces in plaats de elektrode die iets afweek van de vorige.
Kopers gebruiken het op drie manieren. Als screeningselektrode wanneer een nieuwe LMFP-bron of een nieuwe elektrolyt moet worden vergeleken met een basislijn, waarbij een verpakking van 5 vellen voldoende is om een klein experimenteel ontwerp uit te voeren op knoopcellen. Als opbouwelektrode voor een pouchcellenprogramma op lab-schaal, waarbij 241 x 180 mm dicht in de buurt komt van het formaat van een cel met één of enkele lagen. En als referentie bij de ingangscontrole, waarbij dezelfde geometrie wordt vergeleken met een leveranciersvel op dezelfde lijn, zodat alleen het materiaal verschilt tussen de twee armen van de test.
Ideaal voor:
- Knoopcel-screening van LMFP-formuleringen, elektrolyten en formatieprotocollen bij een vaste, bekende belading
- Opbouw van pouchcellen met één of enkele lagen die een elektrodenformaat van 241 x 180 mm vereisen
- Vergelijkende tests van met koolstof gecoate versus onbehandelde aluminiumfolie als kathodesubstraat
- Kalander- en laminatiestudies waarbij 2,3 g/cm³ de startbasislijn vormt om van af te wijken
- Ingangscontrole, waarbij vergelijking tussen lots een identieke geometrie tussen lots vereist
Deze pagina heeft alleen betrekking op de elektrode, en het is de moeite waard om de grenzen expliciet te benoemen. Als u het actieve materiaal nodig hebt, is het LMFP-kathodepoeder een afzonderlijk product dat per gewicht wordt geleverd voor kopers die hun eigen folie coaten. Als uw evaluatie op knoopcellen wordt uitgevoerd, wordt de route van snijden naar testen gedekt door de laboratoriumapparatuur voor knoopcellen; als u de pouchcel bouwt, worden de stations die verderop bij de procestabel aansluiten vermeld onder de pouchcel-montagelijn. Oplosmiddelvrije elektroden behoren weer tot een andere familie, en de pagina over de droge elektrodefilm is het dichtstbijzijnde referentiepunt op deze site. Wat dit vel niet kan doen, is uw celresultaat voorspellen: het is één invoer voor een proces, en een verpakking van 5 vellen is gedimensioneerd voor evaluatie, niet voor productie.
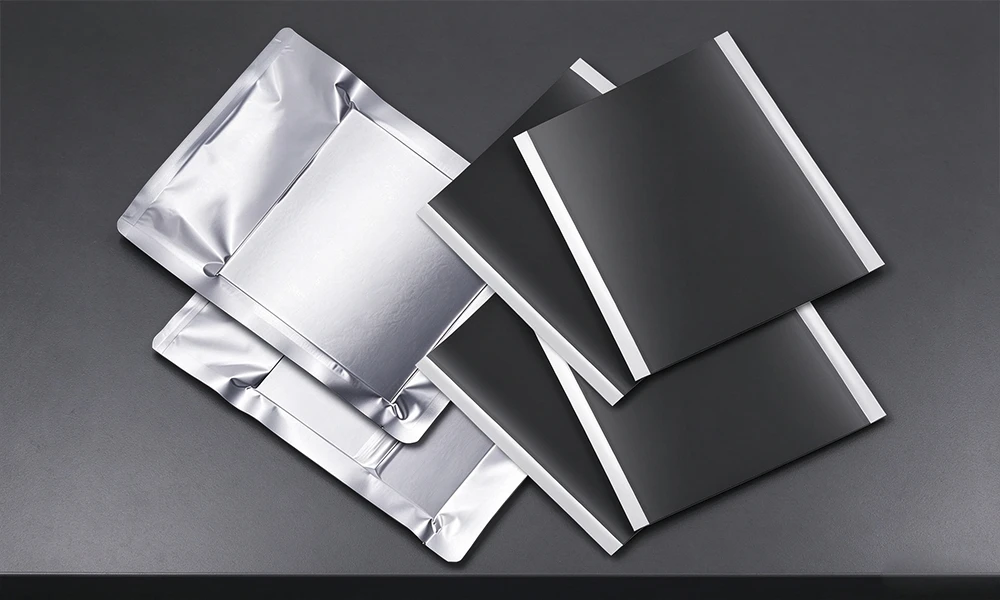
Drie afgewerkte vellen naast twee vacumeerverpakkingen. Het donkere gebied is de gekalanderde LMFP-coating; de heldere stroken zijn de onbedrukte foliemarges van 15 mm die langs twee randen zijn overgelaten.
Volledige specificaties
De eerste tabel is het gegevensblad voor dit formaat, weergegeven zonder afronding. Alles met een tolerantie wordt geschreven als de nominale waarde gevolgd door de tolerantie, omdat die twee getallen op een elektrode even zwaar wegen: een vel dat 28 mg/cm² bereikt maar op 2,5 g/cm³ uitkomt, is niet het onderdeel dat u hebt opgegeven.
1. Elektrode en coating
| Item | Parameters |
|---|---|
| Elektrodenafmetingen | 241 mm L x 180 mm B |
| Afmetingen gecoat gebied | 241 mm L x 150 mm B (15 mm witruimte aan elke kant) |
| Gecoate zijde(n) | Dubbelzijdige coating (gekalanderd) |
| Substraatafmetingen | Aluminiumfolie 15 μm x 180 mm; dubbelzijdige koolstoflaag 1 μm x 150 mm |
| Oppervlaktedichtheid van coating | 28 ± 0,4 mg/cm² |
| Oppervlaktedichtheid van folie | 4,09 mg/cm² |
| Gecomprimeerde dichtheid | 2,3 ± 0,1 g/cm³ |
| Massafractie actief materiaal | 94,90% |
| Referentiespecifieke capaciteit | 140 mAh/g |
| Referentiespanningsbereik | 2,5 tot 4,3 V |
| Berekening massa actief materiaal | Oppervlaktedichtheid van de coating x gehalte actief materiaal x afmetingen van de elektrode |
Twee rijen in die tabel worden gemakkelijk over het hoofd gezien, en beide veranderen waar de folie voor kan worden gebruikt. De substraatrij bevat twee getallen in plaats van één: een folie van 15 μm en 180 mm breed, en een koolstoflaag van 1 μm die alleen de gecoate breedte van 150 mm bedekt. De resterende 15 mm aan weerszijden is onbewerkt aluminium, wat precies is wat een lipjeslas nodig heeft. De laatste rij is een formule in plaats van een waarde, en de derde subsectie hieronder behandelt deze volledig.
2. Verpakking, opslag en andere afmetingen
| Item | Parameters |
|---|---|
| Standaardafmeting | 241 mm l x 180 mm b, gecoat gebied 241 mm l x 150 mm b |
| Verpakking | 5 vellen per vacuümverpakking |
| Andere afmetingen | Op bestelling gemaakt: lengte, breedte, gecoate breedte en marge |
| Opslag na opening | Verzegelen en bewaren; een oven van 60 °C of een handschoenendoos is acceptabel |
Zodra een verpakking is geopend, nemen de vellen vocht op uit de lucht, en een gedroogde elektrode is het verschil tussen een coating die hecht en een die blaren vertoont na het vullen met elektrolyt. De opmerking in het gegevensblad is bewust kort: sluit de vellen na opening weer af en bewaar ze in een oven van 60 °C of in een handschoenendoos. Beide zijn acceptabel, maar kies er een en houd je daaraan, omdat de twee je verschillende oppervlaktetoestanden geven en het hiertussen wisselen midden in een programma een variabele introduceert die je niet wilde testen.
Andere afmetingen worden op bestelling gemaakt, en het is de moeite waard om te weten welke getallen gemakkelijk te veranderen zijn en welke niet. Lengte en breedte volgen de snijmal. De gecoate breedte en de marge van 15 mm volgen de coatingkop, dus een andere marge is een andere coatingrun in plaats van een snijstap. De belading, 28 mg/cm², volgt de coatingspleet en het gehalte aan vaste stoffen. Als je een kleine wijziging nodig hebt, geef dan aan op welke rand de marge moet zitten, aangezien een marge van 15 mm op twee randen en een marge van 15 mm op één rand niet hetzelfde onderdeel zijn wanneer het vel het stapelmechanisme bereikt.
3. Massa actief materiaal, celcapaciteit en dikte
Alles in deze subsectie is rekenen met de bovenstaande tabel. Niets hiervan is een extra waarde uit het gegevensblad, en niets hiervan moet aan een klant worden opgegeven als een gemeten resultaat. Het doel is om je in staat te stellen een test te dimensioneren voordat de vellen arriveren.
Capaciteit per zijde = specifieke capaciteit x gecoat gebied x oppervlaktedichtheid van de coating x fractie actief materiaal. Het gebied dat in die formule hoort, is het gecoate gebied, 241 mm x 150 mm, en niet de volledige elektrode, omdat de ongecoate marges helemaal geen actief materiaal bevatten.
| Hoeveelheid | Berekening | Resultaat |
|---|---|---|
| Volledig elektrodengebied | 241 mm x 180 mm | 433,80 cm² |
| Gecoat gebied, één zijde | 241 mm x 150 mm | 361,50 cm² |
| Massa van de coating, één zijde | 28 mg/cm² x 361,50 cm² | 10,12 g |
| Actief materiaal, één zijde | 10,12 g x 94,90% | 9,61 g |
| Capaciteit, één zijde | 140 mAh/g x 9,61 g | 1,345 Ah |
| Capaciteit, beide zijden | 2 x 1,345 Ah | 2,69 Ah |
| Coatingsdikte, één zijde | 28 mg/cm² ÷ 2,3 g/cm³ | ongeveer 122 μm |
| Elektrodendikte, totaal | 15 μm folie + 2 x 1 μm koolstof + 2 x 122 μm coating | ongeveer 261 μm |
| Velmassa, folie plus coating | 4,09 mg/cm² x 433,80 cm² + 2 x 10,12 g | ongeveer 22 g |
Aan deze cijfers liggen drie aannames ten grondslag, en u moet het met alle drie eens zijn voordat u ze in een voorstel opneemt:
- 28 mg/cm² is de belading op elk oppervlak. Dat is de gebruikelijke datasheet-conventie voor een dubbelzijdige elektrode. Als uw leverancier de twee kanten samen bedoelt, halveer dan elk massa- en capaciteitscijfer in de tabel.
- Het gecoate oppervlak draagt het actieve materiaal. Voer dezelfde berekening uit op het volledige elektrodeoppervlak van 433,80 cm² en elk cijfer neemt met 20% toe, omdat 180 mm gedeeld door 150 mm gelijk is aan 1,2 en het verschil blanke folie is.
- De koolstoflaag valt buiten de plaatmass. Het datasheet weegt de lagen van 1 μm niet afzonderlijk, dus het cijfer van 22 g heeft alleen betrekking op de folie plus de twee coatings.
De toleranties zijn ook de moeite waard om door te rekenen. Een tolerantie van ±0,4 mg/cm² op 28 mg/cm² is ±1,4%, wat ±38 mAh is op een dubbelzijdige plaat van 2,69 Ah, of grofweg anderhalf procent van de cel. De ±0,1 g/cm³ op de gecompacteerde dichtheid verandert de massa niet, maar verschuift de dikte per kant tussen ongeveer 117 μm en 127 μm, zodat een stapelhoogte die u berekent op basis van de nominale 122 μm per plaat 10 μm kan afwijken voordat er ook maar iets mis is gegaan.
De waarden in subsectie 3 zijn afgeleid uit het datasheet volgens de getoonde formules. Het zijn geen afzonderlijk gemeten specificaties en ze dragen de bovenstaande toleranties.
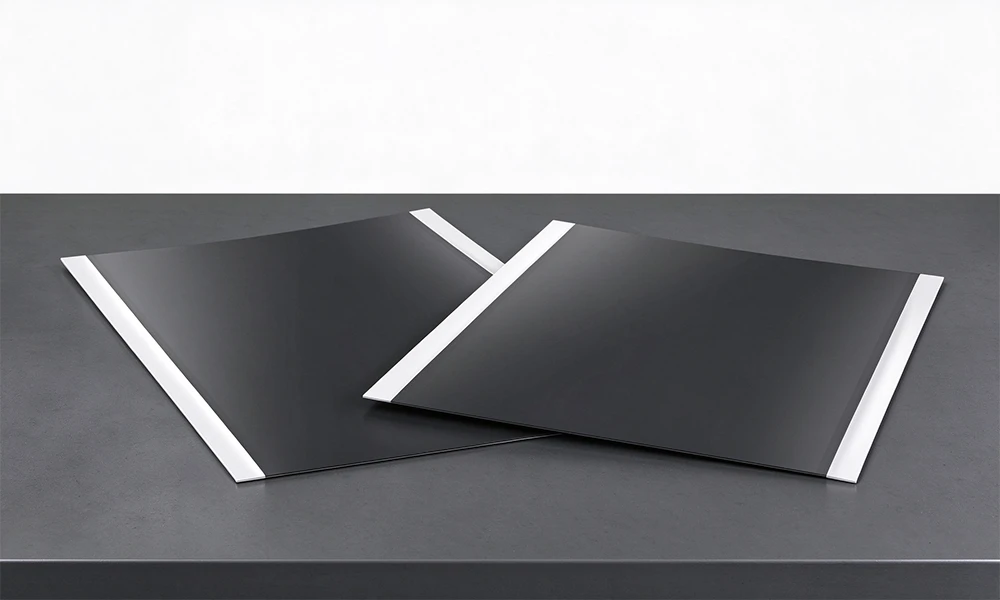
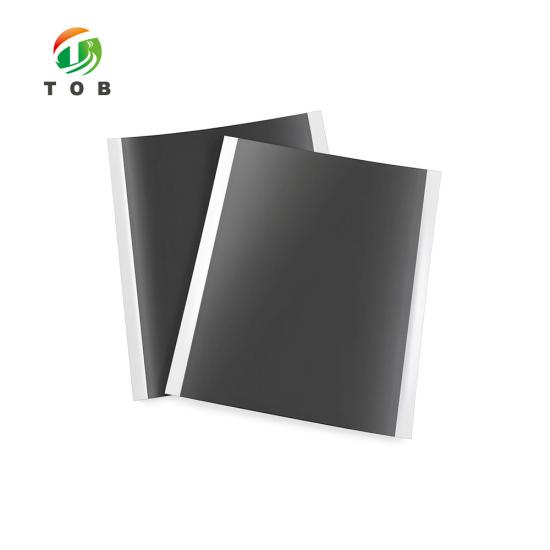
De twee heldere stroken op elke plaat zijn de marges van 15 mm, één langs elke lange rand. Zowel de coating als de koolstoflaag van 1 μm stoppen bij de gecoate breedte van 150 mm, dus wat daar zichtbaar is, is blanke aluminiumfolie.
Referentieproces voor dubbelzijdige elektrode-pouch-cellen
De onderstaande route is de referentiereeks die TOB opgeeft om deze plaat om te zetten in een dubbelzijdige elektrode-pouch-cel. De kolom 'apparatuur' benoemt het station dat elke stap uitvoert, en elk van die modellen is een catalogusartikel in plaats van een placeholder. De parameters zijn referentie-instelpunten om mee te plannen, geen gevalideerd recept: uw elektrolyt, uw separator en uw celformaat zullen de baktijden en de formatiestroom beïnvloeden, en dat moeten ze ook.
1. De referentieroute, station per station
| Processtroom | Ondersteunende apparatuur | Referentieparameters |
|---|---|---|
| Instelling van de celcapaciteit | / | Specifieke capaciteit x elektrodenoppervlak x oppervlaktedichtheid van de coating x gehalte aan actieve materialen |
| Stansen en snijden van elektrodenplaten | TOB-MQ300 | Stans positieve en negatieve elektrodenplaten op vaste afmetingen |
| Elektrodevellen stapelen | TOB-BDP200-C | Stapel elektrodevellen volgens het ontwerp |
| Heetpersen en micro-kortsluitingstest | TOB-HS-2681 | Heetpersen: 2 min bij 45 °C |
| Lipjes lassen | TOB-USW-800W | Las aluminium lipjes aan de positieve elektrode en nikkelen lipjes aan de negatieve elektrode |
| Aluminium-kunststof folie vormen | TOB-SCK200 | Vorm (dieptrek) aluminium-kunststof folie tot de juiste diepte en afmetingen |
| Cel boven- en zijkant afdichten | TOB-SFZ-200 | Voorbehandeling van zakjescel |
| Cel bakken | TOB-DZF-6050 | 80 °C gedurende 12 uur |
| Elektrolyt vullen | TOB-ZYB-01 | Injecteer een specifieke hoeveelheid elektrolyt |
| Vacuüm voor-afdichting | TOB-YF200-JZ | Sluit de zakjescel vooraf af |
| Interne weerstandstest | TOB-HP3560 | Test celspanning en interne weerstand |
| Cel veroudering | TOB-DZF-6050 | 45 °C gedurende 12 uur |
| Cel formatie | TOB-CT-4008Q-5V6A-S1 | Lage-stroom formatie |
| Cel veroudering | TOB-DZF-6050 | 45 °C gedurende 12 uur |
| Definitieve celafdichting | TOB-BFZ-200 | Evacueer intern gas en seal vacuüm |
| Interne weerstandstest | TOB-HP3560 | Testspanning en interne weerstand |
| Celcapaciteit sorteren | TOB-CT-4008Q-5V6A-S1 | Capaciteit bepalen |
Lees de eerste rij als de koppeling naar het vorige gedeelte. De instelling van de celcapaciteit heeft geen apparatuur toegewezen omdat het een berekening is: specifieke capaciteit x elektrodenoppervlak x oppervlaktedichtheid van de coating x actief materiaalgehalte, wat de formule is die hierboven is uitgewerkt. Alles stroomafwaarts van dat getal, van de hoeveelheid geïnjecteerde elektrolyt tot het sorteerbereik, schaalt daarmee mee, dus een fout in de beladingsaanname plant zich voort tot aan het laatste station.
2. De assemblagehelft van de route als stroomdiagram
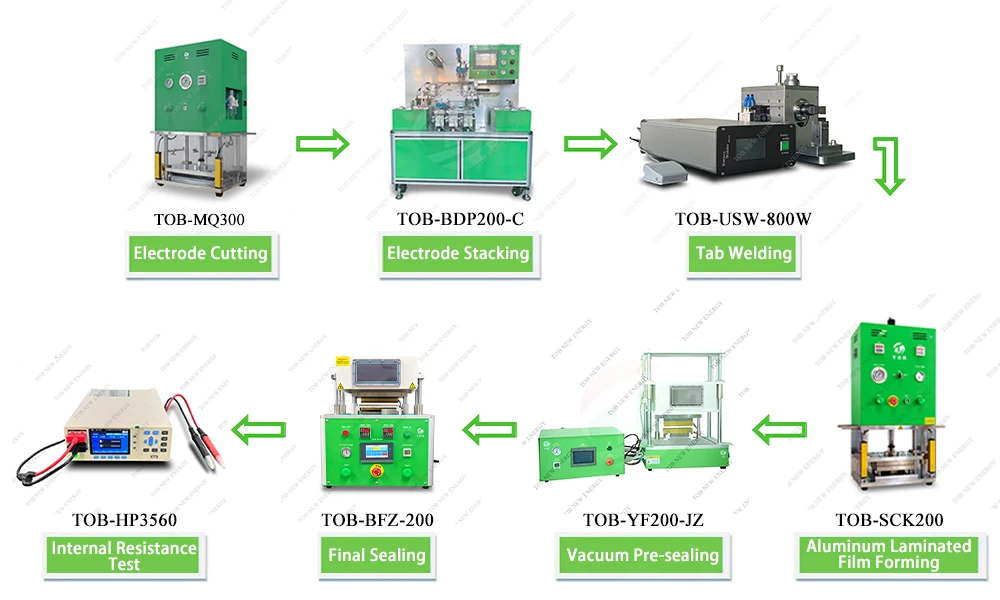
Zeven stations van de pouchcelroute: TOB-MQ300 elektrodesnijden, TOB-BDP200-C elektrodestapeling, TOB-USW-800W tablassen, TOB-SCK200 aluminium gelamineerde folievorming, TOB-YF200-JZ vacuüm voorafdichting, TOB-BFZ-200 definitieve afdichting en TOB-HP3560 interne weerstandstest.
Het stroomdiagram is niet de hele tabel, en het is de moeite waard om te zien welk deel het dekt. Het loopt van het snijden tot de weerstandstest na de definitieve afdichting, dat is de geometrie- en afdichtingshelft van de route. Bakken, elektrolytvulling, veroudering en formatie bevinden zich in de tabel tussen de vacuüm voorafdichting en de definitieve afdichting, en dit zijn processtappen in ovens en handschoenenkastapparatuur in plaats van stations op deze assemblagelus, wat de reden is waarom ze niet als een blok verschijnen.
3. Eerst de elektrode screenen op knoopcellen
De meeste kopers beginnen niet met de pouchcel. Ze beginnen met een knoopcel, omdat een knoopcel antwoord geeft op de vraag waarvoor de elektrode is gekocht, namelijk of deze LMFP-partij en deze elektrolyt de capaciteit en de efficiëntie van de eerste cyclus leveren die het datablad impliceert, en dat beantwoordt het met een paar vierkante centimeter materiaal per cel in plaats van een volledige plaat van 241 x 180 mm. Het pakket van 5 vellen dekt vervolgens een kleine matrix van formuleringen in plaats van één enkele bouw.
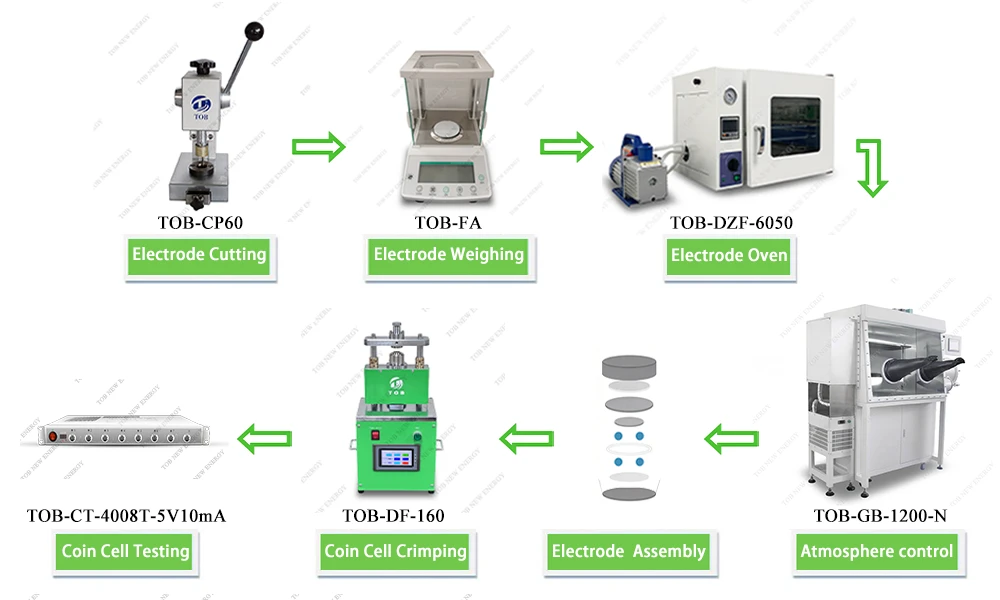
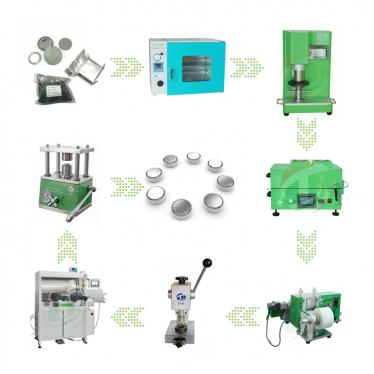
De knoopcelroute in zeven stations: TOB-CP60 elektrodesnijden, TOB-FA elektrodewegen, TOB-DZF-6050 elektrodeoven, TOB-GB-1200-N atmosfeerbeheersing, elektrode-assemblage, TOB-DF-160 knoopcelcrimpen en TOB-CT-4008T-5V10mA knoopceltesten.
Twee stations in dat stroomdiagram zijn bepalend voor de vraag of uw cijfers enige betekenis hebben. Het weegstation is waar de belading van de geponste schijf wordt gecontroleerd, omdat een schijf van 12 mm die is gesneden uit een vel met een tolerantie van ±0,4 mg/cm² niet dezelfde actieve massa heeft als de volgende schijf, en capaciteit per gram alleen tussen cellen kan worden vergeleken als de massa bekend is. Het atmosfeerstation is waar de elektrode droog wordt gehouden tussen de oven en het crimpen, en dat is hetzelfde vochtprobleem waar de opslagopmerking in de specificatietabel over gaat, verplaatst naar de handschoenenkast.
Waarom de koolstoflaag en de calander er allebei toe doen op deze elektrode
Begin met wat zich onder de coating bevindt. Aluminium is een goede geleider en een zwakke interface: het passiveert binnen enkele seconden in de lucht en de oxide die zich vormt, is resistief. Een koolstoflaag van 1 μm op elk vlak vervangt dat oxide door een geleidend, licht ruw oppervlak dat stabiel is tegen de elektrolyt. Bij een NMC-elektrode zou de coating nog steeds werken, maar je zou kunnen discussiëren over de vraag of deze zijn plek verdient. Bij een olivinefosfaat kan dat niet: LMFP geleidt elektronen veel minder goed dan een gelaagde oxide, dus de interfaceweerstand is een veel groter deel van de totale celweerstand, en elke milliohm bij de folie is hier meer waard dan elders in de cel.
De koolstoflaag vervult ook een mechanische taak die het elektrische argument doorgaans verbergt. Bij 28 mg/cm² is de coating aan beide zijden ongeveer 122 μm dik, wat voor laboratoriumstandaarden een dikke elektrode is, en een dikke coating wordt uitsluitend door het bindmiddel op de folie gehouden tenzij er iets is waar deze zich in kan vasthechten. De ruwheid van de koolstoflaag is dat iets. Neem dat weg en de faalwijze is geen geleidelijk verlies aan prestaties, het is delaminatie: een vel dat er in de zak perfect uitziet en coating verliest bij de marge nadat het is geponst, gestapeld en gehanteerd. Niets stroomafwaarts herstelt zich daarvan.
Calanderen is de andere helft van dezelfde afweging. Het persen van de coating verhoogt de volumetrische energiedichtheid en verbetert het contact tussen de deeltjes onderling, en beide aspecten zijn direct zichtbaar in de cijfers. Het sluit ook de porositeit, en porositeit is de ruimte die de elektrolyt moet opvullen en de ruimte waar lithiumionen doorheen moeten bewegen. Of 2,3 g/cm³ het juiste punt op die curve is, hangt af van het benodigde vermogen, en dat is een beslissing voor uw celontwerp in plaats van voor de elektrodenleverancier. Wat het vel doet, is de waarde binnen ±0,1 g/cm³ houden, zodat wanneer u deze verplaatst, u dit bewust doet en het resultaat kunt toeschrijven aan de wijziging.
De fractie actief materiaal van 94,90% is de derde hefboom, en dit is het punt dat kopers het minst zorgvuldig lezen. De resterende 5,10% bestaat uit bindmiddel en geleidend additief, en dat is het budget waaruit zowel de hechtingskracht als het elektronische netwerk binnen de coating worden betaald. Een hoger actief aandeel levert meer capaciteit op voor dezelfde massa; het laat ook minder ruimte over voor het carbonzwartnetwerk dat elektronen naar de folie transporteert, wat precies de zwakte van de chemie is. 94,90% is een compromiscijfer en wordt weergegeven in twee decimalen omdat het van toepassing is op elke capaciteitsberekening die u op dit vel zult uitvoeren.
De marges van 15 mm verdienen een aparte paragraaf omdat zij het onderdeel van het ontwerp zijn dat het eerst faalt in de productie. De positieve tab wordt ultrasoon gelast op de elektrode, en ultrasoon lassen vereist schoon metaal: plaats de hoorn op de coating en de laspit pikt actief materiaal en bindmiddel op, wat resulteert in een zwakke verbinding en een bron van verontreiniging in de pouch. Dezelfde strook is wat de grijper vasthoudt wanneer het vel wordt overgedragen van de stans naar de stapelaar. Een marge die breed genoeg is voor de tab maar niet voor de grijper levert nog steeds een hanteringsprobleem op, en daarom is de marge gespecificeerd als een coatingparameter en niet overgelaten aan de snijstans.
Wat dit allemaal niet oplost, is de cel. Het referentiecijfer van 140 mAh/g in de tabel wordt vermeld zonder bijbehorende snelheid, dus beschouw dit als een vergelijkingspunt tussen partijen die op dezelfde manier zijn gemeten in plaats van als een absolute waarde die u zomaar in een specificatie kunt opnemen. Hetzelfde geldt voor het bereik van 2,5 tot 4,3 V: het is een referentiebereik voor het ontwerp, en de werkelijke bovengrens die u gebruikt is eerder een levensduurbeslissing dan een capaciteitsbeslissing. De elektrode is een goed gecontroleerde invoer; de uitvoer blijft uw eigen proces.
Belangrijke technische kenmerken
- Belading en dichtheid zijn twee afzonderlijke beloften. 28 ± 0,4 mg/cm² en 2,3 ± 0,1 g/cm³ zijn onafhankelijke getallen, en een vel kan aan de ene eis voldoen terwijl het de andere misloopt. Beide verschijnen als toleranties in het datablad zodat beide bij aankomst kunnen worden gecontroleerd in plaats van te worden afgeleid van celresultaten drie weken later.
- Beide zijden zijn gecoat en gecalanderd. Dit is een dubbelzijdige elektrode in definitieve zin, geen enkelzijdig vel dat tweemaal is gecoat. Het cijfer van 122 μm per zijde en de stapelhoogte van 261 μm in de berekeningstabel gaan er beide vanuit dat de twee zijden symmetrisch zijn, dus als u slechts één zijde meet, neem het resultaat dan op in het totaal in plaats van in een enkelzijdige vergelijking.
- De koolstoflaag stopt bij de gecoate breedte. 1 μm aan elk vlak, over 150 mm, binnen een folie van 180 mm. De 15 mm daarbuiten is kaal aluminium, en die grens is een eigenschap van het onderdeel, geen artefact van de coatingproductie.
- Twee kaal gelaten marges, één langs elke lange rand. Dit zijn de laszone voor de tab en de grijperzone. Geef bij een afwijkend formaat aan bij welke rand de marge hoort: twee marges en één marge zijn verschillende onderdelen in de stapelopstelling.
- Actief-materiaalfractie van 94,90%, weergegeven in twee decimalen. Het is geen versiering. Het vermenigvuldigt zich direct met de massa van het actieve materiaal en daarmee met de capaciteit van elke cel die u uit het vel bouwt, en een fout van één procent daarin verandert een elektrode van 2,69 Ah met ongeveer 27 mAh.
- Vijf vellen in een vacuümverpakking.De verpakkingsgrootte is een evaluatiehoeveelheid: genoeg voor een knoopcelmatrix of een paar enkellaagse pouch-cellen, niet genoeg om een productielijn te vullen, en het houdt de geopende hoeveelheid klein genoeg om goed op te slaan.
- Andere maten op bestelling gemaakt.Lengte en breedte volgen de mal; gecoate breedte en marge volgen de coapkop; belading volgt de coapspleet en het vaste stof-gehalte. Het wijzigen van de marge is een nieuwe coaprun, geen snijstap, en moet ook als zodanig worden geoffreerd.
Behandeling, opslag en veiligheid
1. Bewaring na opening van de verpakking
De opmerking in het gegevensblad is kort en vormt de volledige opslagspecificatie: verzegel de platen na opening opnieuw en bewaar ze in een oven bij 60 °C of in een handschoenenvak. Beide zijn acceptabel en de keuze is aan jou, maar maak die keuze één keer. Een in een oven gedroogde elektrode en een in een handschoenenvak bewaarde elektrode bereiken de stapelaar met verschillende oppervlaktetoestanden, en een programma dat halverwege tussen de twee wisselt, introduceert een variabele die achtergrondchemie heel moeilijk te scheiden zal maken.
Waar de opmerking tegen beschermt is vocht, en het defect dat wordt voorkomen is niet subtiel. Water dat door de coating wordt opgenomen, komt tijdens vacuümdrogen en voorafdichten weer vrij, en kost in het gunstigste geval pomptijd; in het slechtste geval bereikt het de elektrolyt, waar het het zout hydrolyseert en waterstoffluoride produceert. Dat is een probleem met het eerste-cyclusrendement en gasvorming, en dit zal aan het materiaal worden geweten tenzij de opslagstap wordt gecontroleerd. Bewaar gepopende vellen in hun verzegelde verpakking tot het moment van gebruik, en laat een deels gebruikte verpakking niet open en bloot in het laboratorium liggen tussen diensten in.
2. Het hanteren van het vel
Pak het vel vast bij de onbedrukte marges. Deze zijn er voor het gereedschap en vormen tevens het enige deel van de elektrode dat vingers, poeder vrije handschoenen of een pincet verdraagt zonder iets achter te laten op het actieve gebied. Zodra een vel over de coating is vastgepakt, blijft de markering daar voor de levensduur van de cel, en op een coating van 122 μm is dit tevens een beginpunt voor scheuren.
Vermijd buigen of kreuken van het gecoate gebied en laat twee vellen niet langs elkaar schuiven. Schuring van coating op coating oogt onschuldig op een werkbank en duikt later op als gaatjes en als microkortsluitingsfouten bij het station voor heetpersen en microkortsluiting in de procestabel. Als vellen los moeten worden getransporteerd, leg er dan tussenvelletjes tussen in plaats van ze onbeschermd te stapelen. Snijden en stansen moeten binnen de ontwerpomtrek blijven, en bijsnijden in de marge is een wijziging aan het onderdeel in plaats van een opruimactie.
3. Veiligheid
Dit is een elektrode, geen cel. Deze houdt geen lading vast, bevat geen theelicht- of lithiummetaal en geen elektrolyt, en er staat geen spanning over, dus de elektrische gevaren die mensen associëren met batterijwerk zijn in dit stadium niet van toepassing. De gevaren die wel van toepassing zijn, zijn de gewone gevaren van een fijn poeder gebonden in een coating: stof van snijden, stansen of bijsnijden moet bij het gereedschap worden afgezogen in plaats van achteraf te worden opgeveegd, en snijresten moeten volgens uw eigen locatieregels in uw normale elektrodeschrootstroom terechtkomen in plaats van bij het algemene afval.
Oplosmiddel- en bindmiddelresten zijn het andere punt van aandacht, en deze vallen onder de gegevens van uw coatingleverancier in plaats van op deze pagina. Als uw KAM-dienst (HSE) een classificatie nodig heeft voor transport of opslag, vraag hier dan naar bij de bestelling, zodat de papierwinkel met de goederen meereist in plaats van te worden gereconstrueerd nadat deze zijn aangekomen.
Technische Veelgestelde Vragen
V: Kun je een andere maat leveren?
Ja. Het formaat van 241 x 180 mm is een op voorraad gehouden formaat, niet het enige. Stuur de lengte en breedte van de elektrode, de gecoate breedte, welke randen de marge moeten dragen, of het vel enkel- of dubbelzijdig is en de gewenste belasting, en de offerte komt op basis van die getallen terug. Wees specifiek over de marge, omdat deze wordt bepaald door de coatingkop en niet door de matrijs, en een margewijziging die wordt geoffreerd als een snijbewerking zal terugkomen als een andere coatingrun.
V: Is 28 mg/cm² de belading aan elke kant, of voor beide kanten samen?
In het meegeleverde gegevensblad wordt dit per kant vermeld, wat de gebruikelijke conventie is voor een dubbelzijdige elektrode. Het is hoe dan ook de moeite waard om dit te bevestigen op de inkooporder, omdat het verschil een factor twee is voor elke massa- en capaciteitswaarde: bij 28 mg/cm² per kant draagt de plaat ongeveer 2,69 Ah, en als het cijfer voor de gecombineerde twee vlakken zou zijn, zou dit ongeveer 1,35 Ah zijn. De berekeningstabel in het specificatiegedeelte werkt vanuit de meting per kant en geeft aan welke regels gehalveerd moeten worden.
V: Kan deze plaat in een cilindrische cel worden gebruikt?
Niet zoals geleverd. Het is een platte, gesneden plaat met de kale marges langs de twee lange randen, wat een lay-out voor gestapelde cellen is. Een gewikkeld ontwerp vereist dat de onbeklede marge langs de wikkelrichting loopt en heeft een smalle strook nodig in plaats van een plaat met een breedte van 180 mm, en met 122 μm per kant is de coating stijf genoeg dat strakke wikkelsradii hun eigen risico op scheurvorming met zich meebrengen. Vertel ons het celformaat voordat u rondom deze elektrode ontwerpt en wij offreren in plaats daarvan een gesneden of anders gemargeerde plaat.
V: Wat draagt de koolstoflaag nu eigenlijk bij, en is deze inbegrepen in de oppervlaktedichtheid van de folie?
De laag verlaagt de weerstand tussen de coating en de folie en zorgt ervoor dat het bindmiddel ergens grip op heeft, wat ervoor zorgt dat een coating van 122 μm vast blijft zitten tijdens het stansen en stapelen. Het voegt geen capaciteit toe. Wat betreft de 4,09 mg/cm² in de tabel: 15 μm aluminium bij 2,7 g/cm³ komt neer op 4,05 mg/cm², dus die rij komt overeen met alleen de folie, en de koolstoflaag van 1 μm wordt daarin niet apart meegerekend.
V: Wordt het pakket geleverd met lotspecifieke testgegevens?
Het gegevensblad op deze pagina is de specificatie voor het onderdeel. Als uw ingangscontrole gemeten waarden voor het geleverde lot vereist, spreek dan de metingen en de testmethode af voordat de bestelling wordt geplaatst, zodat deze erin kunnen worden vastgelegd. Achteraf vragen nadat de goederen zijn verzonden is de enige manier die betrouwbaar niet werkt, omdat de enige overige optie is om de platen te meten die u al heeft geopend.
V: Is 60 °C de bedrijfstemperatuur van deze elektrode?
Nee. De 60 °C in het gegevensblad is een opslag- en droogmarge voor het vel, geen thermische classificatie, en deze moet dan ook niet als zodanig in een celspecificatie worden overgenomen. De enige elektrische referentie op deze pagina is het venster van 2,5 tot 4,3 V, wat een ontwerpbereik voor de cel is in plaats van een limiet van de elektrode op zich.
Als uw vraag gaat over een afmeting, een laadhoeveelheid of een marge die niet op deze pagina staat, is het waarschijnlijk sneller om ernaar te vragen dan eromheen te werken. Maatwerkruns is hoe de meeste van deze elektroden daadwerkelijk worden verkocht.
Vertel ons wel celformaat u bouwt en welke laadhoeveelheid u nodig heeft, dan bevestigen wij de elektrodegrootte, de margin layout en de verpakking voordat er iets wordt gecoat.
E-mail: tob.amy@tobmachine.com| Tel / WhatsApp: +86 181 2071 5609
Beoordeeld door: Science Wang, Six Sigma Black Belt, Batterijlijnen | Laatst bijgewerkt: 2026-10-30
Vorige:
Batterij Kathode Actieve materialen NMC LFP NCA LNMO BatchorderVolgende:
MnO₂-elektrode voor zink-mangaanbatterijen
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.



 Abonneer u op ons