Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- apparatuur voor het samenstellen van zakjes
- >
- zakje vormmachine
- >
- Automatische continue vormmachine voor pouch-celbehuizingen
Categorieën
Hete producten
Loading...
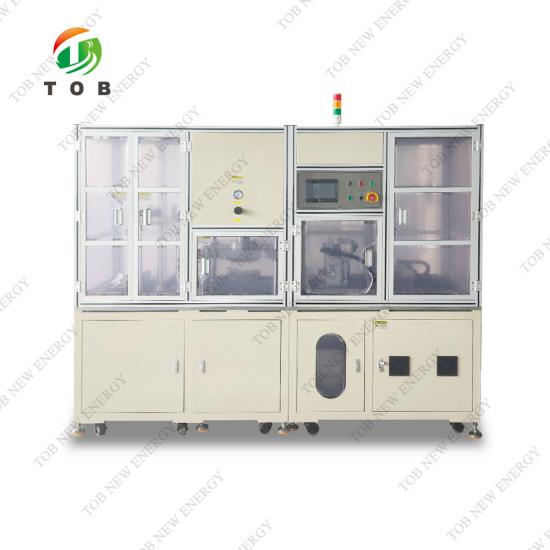
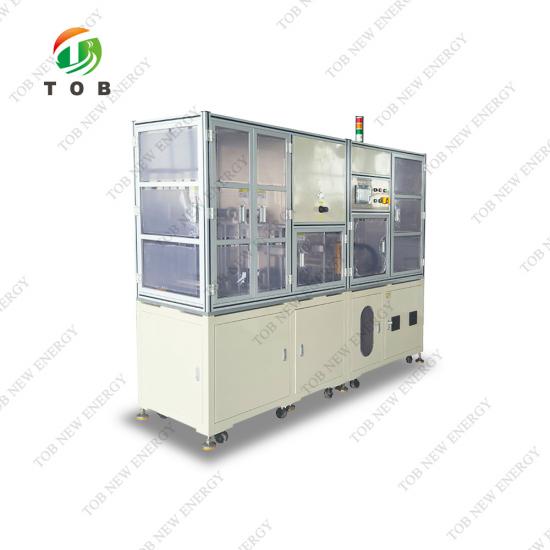
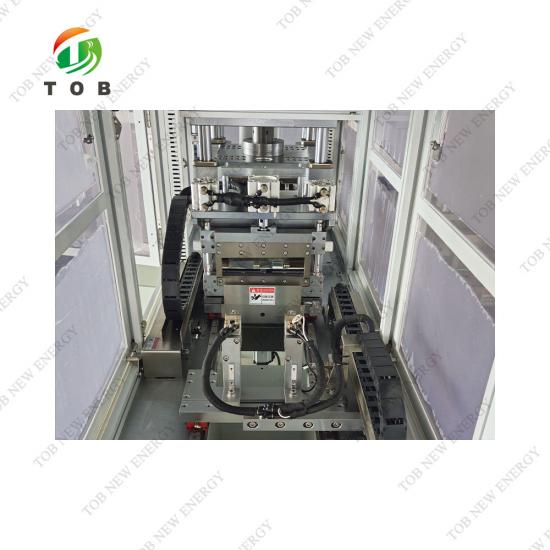
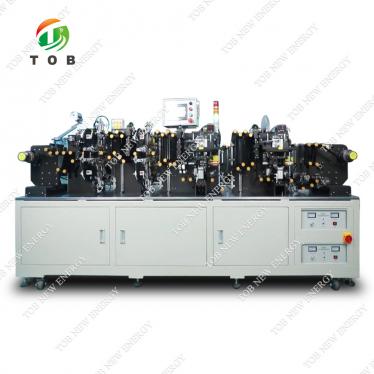
Automatische continue vormmachine voor pouch-celbehuizingen
Merk:
TOB NEW ENERGYItem nr.:
TOB-ZCY-002bestelling (MOQ):
1setBetaling:
L/C,T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
Automatische continue vormmachine voor pouchcel-behuizingen voor aluminium-gelamineerde folie - TOB-ZCY-002
Productoverzicht en ideale toepassingen
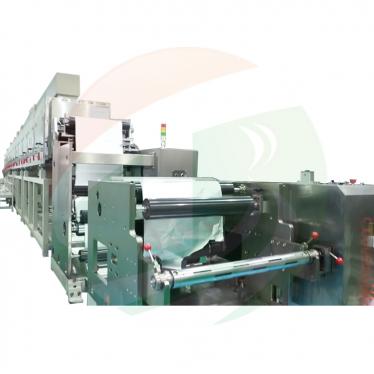
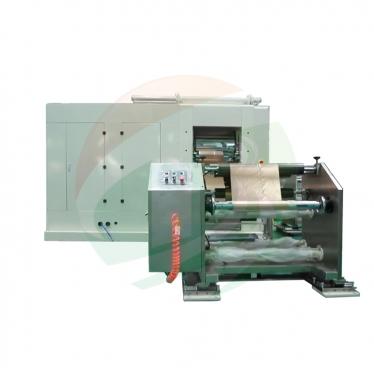
De TOB-ZCY-002 is een automatische continue vormmachine voor behuizingen, specifiek ontworpen en gefabriceerd voor het vormen van aluminium-gelamineerde folie voor polymeer- en pouch-lithiumbatterijen. Het is gebouwd voor het continu vormen van pockets (behuizing vormen of ponsen) van aluminium-gelamineerde folie in configuraties met één of twee pockets.
Bij de productie van pouchcellen vormt de aluminium-gelamineerde folie de celbehuizing. Voordat de elektrodestapel kan worden ingesloten, moet de vlakke folie worden gevormd tot een pocket die de stapel zal bevatten, en de geometrie van de pocket - lengte, breedte, diepte en randmarges - bepaalt zowel de interne ruimte die beschikbaar is voor de elektroden als de afdichtingsranden die beschikbaar zijn voor de daaropvolgende afdichtingsprocessen. De TOB-ZCY-002 voert deze vormstap uit op een continue, roll-to-roll basis: de folie wordt afgerold van een rol, gevormd onder een servogestuurde matrijs, op de vereiste maat gesneden en afgevoerd, waarbij de gehele reeks automatisch verloopt nadat de operator op de startknop drukt.
De machine is opgebouwd rond een servovormingssysteem: de bovenste matrijs sluit op een gas-vloeistof snelle booster-cilinder met een maximale output van 10 t, terwijl de onderste pons wordt aangedreven door een servomotor en schroef met een vormdieptenauwkeurigheid van ±0,1 mm over de vier hoeken. De vormdiepte is instelbaar van 0 tot 15 mm op het touchscreen, met een instelnauwkeurigheid van 0,01 mm, en kan worden uitgevoerd in de modus voor constante kracht. Foliespanning wordt vastgehouden door een zwevende rol met constante spanning, en de toevoer is servogestuurd, zodat de gevormde pockets hun maatnauwkeurigheid behouden tijdens het snijden. De parallelliteit van de matrijzenset wordt binnen 0,1 mm gehouden en de afgewerkte pockets worden geproduceerd met afgeronde hoeken, zonder rimpels, gaatjes, putjes, krassen, scheuren of delaminatie.
De machine is geschikt voor verschillende producten met eenvoudige aanpassing: de afrolbreedte van de folie beslaat 50 tot 200 mm, de maximale foliegrootte is 200 mm bij 200 mm (gebaseerd op de maximale batterij-omtrekmaten verstrekt door de klant), en een formaatwissel wordt door één persoon binnen twee uur voltooid. De TOB-ZCY-002 is daarom geschikt voor zowel productieactiviteiten die een bepaald pouch-formaat draaien als voor werkplaatsen die moeten schakelen tussen verschillende pouch-formaten.
Ideaal voor:
- Fabrikanten van pouchcellen die de vormstap voor de behuizing (pocket) uitvoeren op een continue productielijn of proeflijn.
- Onderzoeks- en ontwikkelingsteams voor batterijen die pouchcelontwerpen ontwikkelen, waarbij de geometrie, diepte en randmarges van de pocket moeten worden gevormd en geverifieerd.
- Producenten van kleine series en multi-formaat pouchcellen die een snelle formaatwissel vereisen (één persoon, binnen twee uur).
- Producenten van polymeer- en pouch-lithiumbatterijen die aluminium-gelamineerde folie gebruiken in formaten met één of twee pockets.
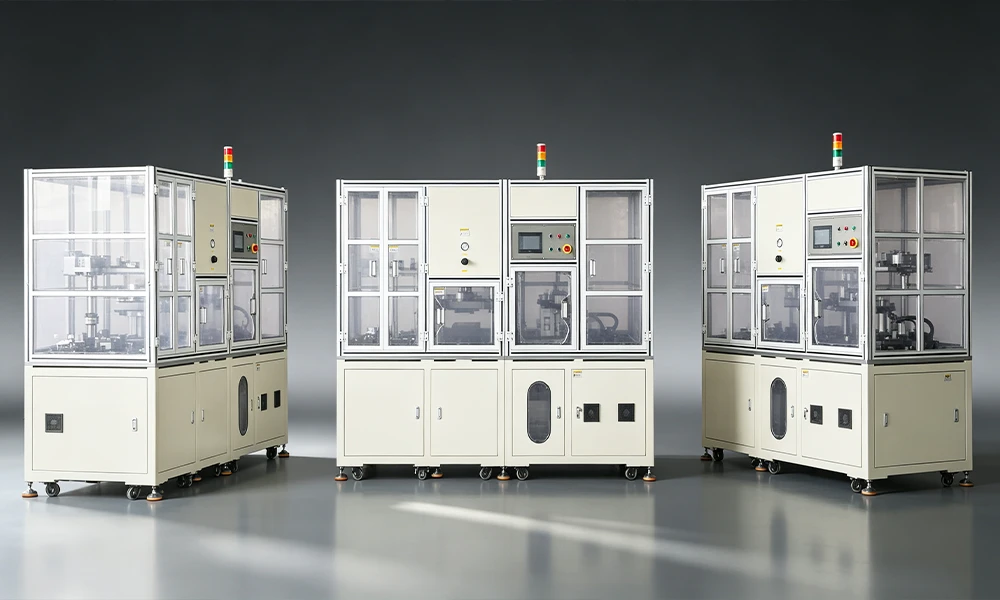
Waar behuizingsvorming past in de productie van pouchcellen
In de productievolgorde van pouchcellen vindt de behuizingsvorming plaats nadat de baan van aluminium-gelamineerde folie op breedte is gesneden en voordat de elektrodestapel wordt ingesloten. De typische procescontext is:
- Folievoorbereiding: de rol aluminium-gelamineerde folie wordt op de vereiste breedte gesneden.
- Behuizingsvorming: de vlakke folie wordt gevormd tot pockets met de gedefinieerde geometrie - de stap uitgevoerd door de TOB-ZCY-002 - en op de vereiste productmaat gesneden.
- Stapelinvoeging: de elektrodestapel (geassembleerd door stapelen of wikkelen) wordt in de gevormde pocket geplaatst.
- Afdichting aan de bovenzijde, elektrolytvulling, formatie en secundaire vacuümafdichting voltooien de cel.
De vormstap legt de dimensionale basis voor alles wat volgt. Een pocket die met de juiste diepte is gevormd, geeft de elektrodestapel zijn ruimte en houdt de stapel op zijn plaats zonder deze samen te drukken; de zijmarges en de bovenrand bieden de oppervlakken die later hitteverzegeld zullen worden; en de gevormde hoekradii en wandkwaliteit bepalen of de folie kan worden verzegeld zonder rimpels die anders lekkagepaden zouden worden. Dit is de reden waarom de nauwkeurigheid van de pocketdiepte (±0,1 mm bij de vier hoeken), de nauwkeurigheid van de gevormde omtrekmaat (±0,1 mm) en de eisen aan de oppervlaktekwaliteit (geen rimpels, gaatjes, putjes, krassen, scheuren of delaminatie) zo strikt zijn gespecificeerd op de TOB-ZCY-002.
Het continue, roll-to-roll ontwerp van de machine ondersteunt deze stap op productieritme: de folie schuift na elke vormslag op door servo-aansturing, het gevormde gedeelte wordt aan de achterzijde op de vereiste maat gesneden en de afgewerkte stukken worden via de goot afgevoerd, waarbij het afval apart wordt verzameld.
Hoe de TOB-ZCY-002 werkt
De werkvolgorde van de TOB-ZCY-002 volgt de continue vormstroom die voor de machine is beschreven:
- Rolladen:de rol aluminium-gelamineerde folie, op breedte gesneden, wordt op de afrolas (luchtexpansie-as) geplaatst.
- Folie doorvoeren:de folie gaat door de geleiderollen, de ponsmatrijs en de toevoertafel, en wordt vastgeklemd op de toevoerklemcilinder.
- Start:de operator drukt op de startknop en de machine begint met de automatische werking.
- Vormen:de bovenste matrijs ponst de pocket in de folie met het servogestuurde vormsysteem.
- Toevoeren:nadat de bovenste matrijs de vormslag heeft voltooid, voert de toevoerservo de folie naar voren.
- Snijden:de gevormde folie wordt aan de achterzijde op de vereiste maat gesneden.
- Verzamelen:de gesneden stukken worden verzameld in de omkeerbak.
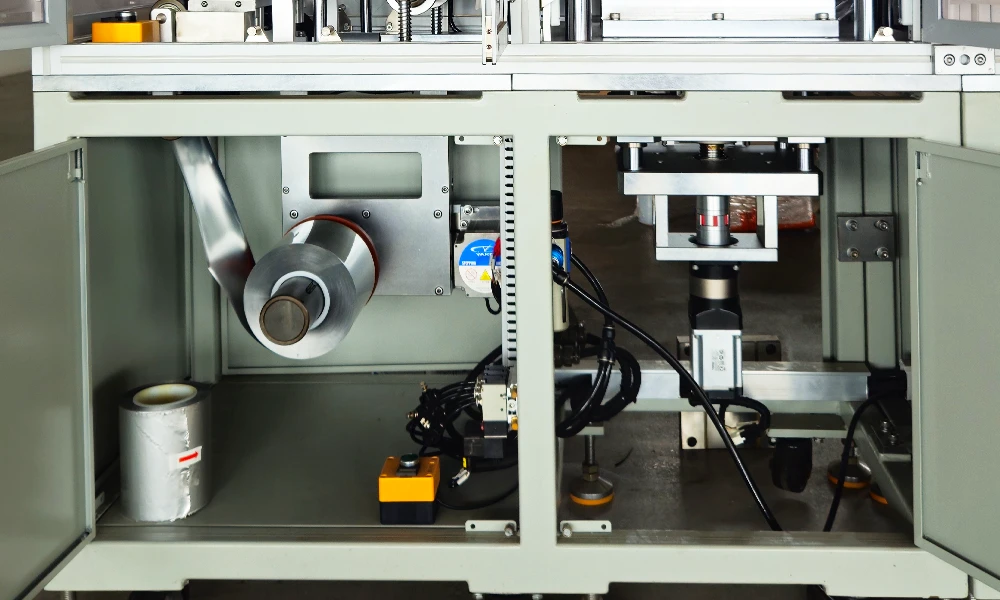
Functionele modulestructuur
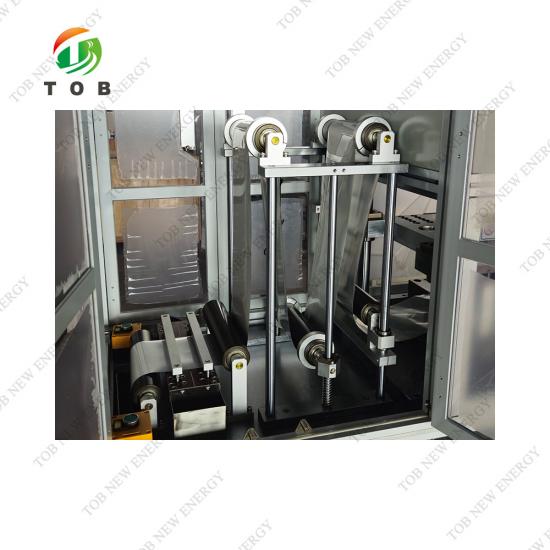
1. Afrolsectie:het afrollen maakt gebruik van een 3-inch luchtexpansie-as. Het afrollen wordt aangedreven door een motor (actief afrollen) en de afrolsnelheid wordt aangepast aan de positie van de spanrol; de afrolmotor is instelbaar.
2. Sectie met rollen en zwevende rol:Het spanningsmechanisme maakt gebruik van een zwevende rol met constante spanning. Het mechanisme bevat een folie-lasapparaat en een instelrol voor de hoogte van de folietoevoer vóór het vormen.
3. Vormsectie:Het bovenste deel maakt gebruik van een gas-vloeistof snelversterkingscilinder voor het sluiten van de matrijs, met een maximaal vermogen van 10 t. Het onderste deel maakt gebruik van een servomotor met schroefaandrijving voor het vormen door middel van een opwaartse slag; de nauwkeurigheid van de vormdiepte is ±0,1 mm en de vormdiepte is instelbaar van 0 tot 15 mm op het aanraakscherm. Na het vormen vertoont het product geen visstaartlijnen of ingezakte hoeken op enige hoekpositie of rond de omtrek. Nadat de versterkingscilinder omhoog is gekomen, is de maximale opening tussen de bovenste en onderste matrijsplaten 80 tot 90 mm. De machine werkt met servogestuurde vorming met constante kracht, en zowel configuraties met één als met twee vakken zijn beschikbaar.
4. Toevoersectie:Een trebservomotor, geplaatst na het snijmes, drijft de schroef aan voor het trekken van het materiaal; de nauwkeurigheid van de snijrand voor de gevormde lengte is ±0,1 mm. Het trekmechanisme is na het snijmes geplaatst om een continue constante spanning van de folie te behouden en het aantal opgehoopte producten tussen het snijmes en de matrijspositie te minimaliseren, waardoor de snijnauwkeurigheid wordt gewaarborgd. Voor het snijden van restafval wordt servopositionerend snijden gebruikt.
5. Matrijs:Raadpleeg de schematische tekening van de matrijs (figuur meegeleverd bij de apparatuur).
6. Opvanginrichting:De opvanginrichting verzamelt restafval en eindproducten afzonderlijk. (Restafval verwijst naar het materiaal dat tussen de cellen achterblijft na het snijden, zodra de afmeting van de bovenste afdichtingsrand is bereikt. Dit is doorgaans ≤ 5 mm en wordt apart verzameld in de afvalbak.)
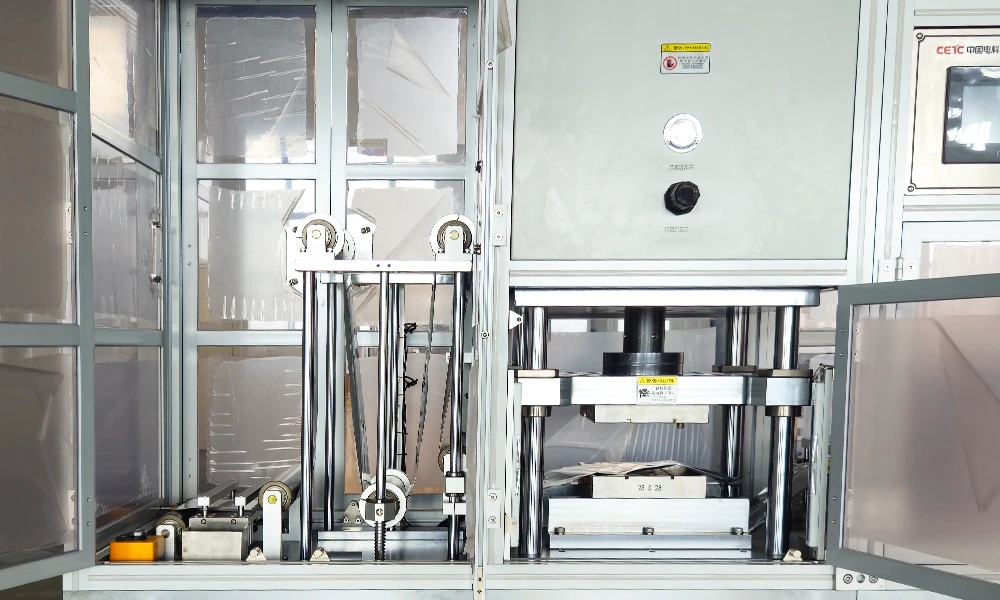
Besturingssysteem
7.1 Besturingsmodus:PLC-besturing, met 10% van de I/O-punten gereserveerd voor toekomstige uitbreiding.
7.2 Bedienersinterface:Gebruiksvriendelijke mens-machinebediening met uitgebreide informatie over de status van de apparatuur voor eenvoudige bediening en onderhoud. Het systeem ondersteunt wachtwoordbeveiligd autorisatiebeheer op drie niveaus, recepten, statistieken van productiegegevens en historische alarmgegevens.
7.3 Bedieningsmodi:Het systeem biedt automatische bediening, handmatige bediening en onderhoudsmodi. In de handmatige modus kunnen individuele bewegende delen afzonderlijk worden bediend. In de onderhoudsmodus zijn de bewegende delen vergrendeld om de veiligheid van de apparatuur te verbeteren.
7.4 PLC-besturingssysteem:
- De machine biedt beheerinstellingen voor meerdere gebruikers, waarbij verschillende gebruikers verschillende autorisaties voor de bediening van de apparatuur hebben.
- Alle actie-eenheden zijn uitgerust met afschermingen en een deurtoegangssysteem; de machine kan niet draaien wanneer een deur open is.
- Het bedieningspaneel is een interface in de Chinese taal.
- De mens-machine-interface is ontworpen voor eenvoudige bediening, met bedieningselementen die voor de duidelijkheid zijn gelabeld. Het display omvat, maar is niet beperkt tot: apparatuurbesturing (OK-hoeveelheid, NG-hoeveelheid, totale productie, capaciteit, opbrengst, bezettingsgraad), apparatuurstatus, foutenlijst en foutlocatie, debugfuncties en systeeminstellingen. Sommige displayfuncties zijn leesbaar of beschrijfbaar.
- Er is geen wachtwoord- of tijdsperiodevergrendelingsfunctie toegevoegd in het programma.
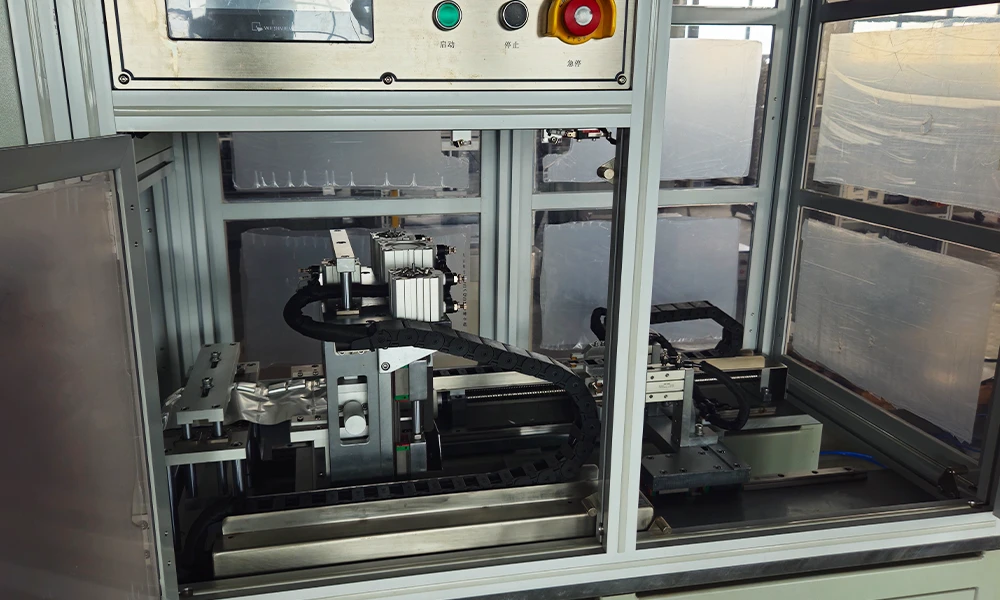
Belangrijkste technische kenmerken van de TOB-ZCY-002
- Continu Roll-to-Roll vormen -De folie wordt van de rol afgewikkeld, gevormd, door servo naar voren gevoerd en aan de achterzijde gesneden in een continue automatische stroom. De machine vereist alleen het initiële laden en inrijgen van de rol, waarna deze automatisch draait totdat deze wordt gestopt - een ontwerp dat geschikt is voor de continue productie van zakcellen.
- Servogestuurd vormen met nauwkeurige diepteregeling- Vormdiepte is 0 tot 15 mm, continu instelbaar door servo, waarbij het aanraakscherm een instelnauwkeurigheid van 0,01 mm toelaat. De nauwkeurigheid van de vakdiepte is ±0,1 mm in de vier hoeken, en de nauwkeurigheid van de gevormde omtrek is ±0,1 mm. De 10 t gas-vloeistof versterkingscilinder sluit de matrijs, terwijl de onderste servopons zorgt voor vorming met constante kracht.
- Stabiele matrijzenset met hoge parallelliteit- De parallelliteit van de matrijzenset is ≤ 0,1 mm, wat zorgt voor een uniforme vakdiepte en wandkwaliteit over het gevormde onderdeel. De levensduur van de matrijs is beoordeeld op 1.000.000 cycli.
- Zwevende foliecontrole met constante spanning- De foliespanning wordt geregeld door een zwevende rol en de afwikkelsnelheid volgt de positie van de spanningsrol. Dit handhaaft een stabiele spanning tijdens het vormen, toevoeren en snijden, waardoor de dunne folie wordt beschermd tegen uitrekken en verkeerde uitlijning. Het mechanisme bevat een folie-lasapparaat en een rol voor het aanpassen van de toevoerhoogte.
- Servotoevoer met nauwkeurig snijden- De toevoer is servogestuurd (ingesteld op het aanraakscherm) met een toevoernauwkeurigheid van ±0,2 mm, en de snijnauwkeurigheid van de bovenrand is ±0,1 mm. Het trekmechanisme is na het snijmes geplaatst, waardoor de spanning constant blijft en het opgehoopte materiaal tussen het mes en de matrijs wordt geminimaliseerd om de snijnauwkeurigheid te beschermen. Voor het snijden van restafval wordt servopositionerend snijden gebruikt.
- Schoon, defectvrij uiterlijk van het vak- De gevormde vakken zijn gespecificeerd met afgeronde hoeken, zonder rimpels of gaatjes, en een glad oppervlak zonder putjes, krassen, scheuren en delaminatie. Het vormsysteem is geconfigureerd om te draaien zonder visstaartlijnen of ingezakte hoeken bij de hoeken en de omtrek.
- Flexibele productie: enkel of dubbel vak, snelle omstelling- De machine vormt producten met één of twee vakken, verwerkt foliebreedtes van 50 tot 200 mm en voltooit een formaatomstelling door één persoon binnen twee uur - wat zowel productie met een vast formaat als werkplaatsen met meerdere formaten ondersteunt.
- Gescheiden opvang van restafval en product- De opvanginrichting scheidt restafval van eindproducten: de afgewerkte onderdelen worden via de glijgoot afgevoerd voor handmatige verwijdering uit de materiaaldoos, terwijl het restafval (doorgaans ≤ 5 mm materiaal dat tussen de cellen achterblijft) apart wordt verzameld in de afvalbak, waardoor de werkplek georganiseerd blijft.
- Productiemonitoring en gegevensfuncties- Het PLC-besturingssysteem biedt weergaven voor OK/NG-aantallen, totale productie, capaciteit, opbrengst en bezettingsgraad, evenals de status van de apparatuur, foutenlijst en foutlocatie, recepten, productiestatistieken en historische alarmgegevens - ter ondersteuning van productiebeheer en traceerbaarheid.
- Veiligheidsgericht ontwerp- Alle actie-eenheden zijn voorzien van afschermingen en een deurentoegangssysteem dat voorkomt dat de machine draait wanneer een deur open staat, en de onderhoudsmodus vergrendelt bewegende delen tijdens onderhoud.
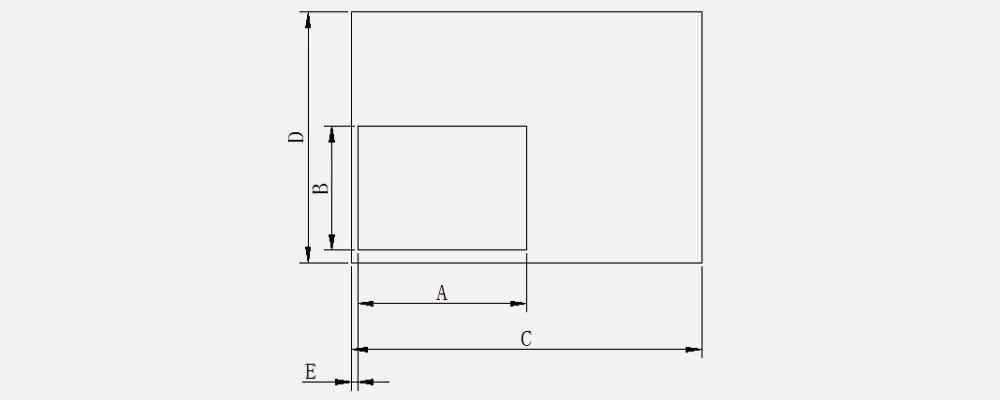
Productspecificaties voor gevormde folie
| Nr. | Item | Grootte (mm) | Nauwkeurigheid | Opmerking |
| A | Zaklengte | 20-200 | ±0.1 mm | |
| B | Zakbreedte | 20-150 | ±0.5 mm | |
| C | Totale productlengte | 400 | ±0.1 mm | |
| D | Breedte zijmarge | 40-100 | ±0.5 mm | |
| E | Bovenrand | 2-20 | ±0.2 mm | |
| T | Diepte van de zakvorming | 0-15 | ±0.1 mm |
Belangrijkste technische parameters
| Item | Specificatie |
| Apparatuurmodel | TOB-ZCY-002 |
| Afvoermodus | Eén-uit-één (één gevormd onderdeel per machinecyclus) |
| Laadmodus | Rollaad, motorafwikkeling, spanning geregeld door spanningsrol |
| Afmetingen filmrol | Breedte (max) 200 mm, binnendiameter 3 inches, buitendiameter |
| Filmspanning | Spanningsregeling voor aluminium-gelamineerde film, met gebruik van een zwevende rol voor spanningsregeling |
| Ontlaadmodus | Afvoer via glijgoot (afval apart verzameld), handmatig ophalen uit de materiaalbak |
| Max. filmafmeting | Lengte 200 mm, breedte 200 mm (gebaseerd op de maximale batterij-omtrekmaten verstrekt door de klant) |
| Uiterlijk van de pocket | Afgeronde hoeken, glad, geen rimpels, geen gaatjes; glad oppervlak zonder putjes, krassen, barsten en delaminatie |
| Toevoermodus | Servotoevoer (in te stellen op het touchscreen) |
| Capaciteit van de apparatuur | ≥ 150 cellen/dag (gebaseerd op 8 uur, exclusief laad- en ontlaadtijd) |
| Opbrengst van de apparatuur | ≥ 99 % (alleen defecten veroorzaakt door de apparatuur) |
| Storingspercentage van de apparatuur | ≤ 2 % (storingen veroorzaakt door de apparatuur; regulier onderhoud en voorbereiding vóór productie niet inbegrepen) |
| Formaatwissel | Voltooid door 1 persoon binnen 2 uur |
| Vormdiepte van de pocket | 0-15 mm, servo continu instelbaar |
| Nauwkeurigheid van de pocketdiepte | ± 0,1 mm (vier hoeken); instelnauwkeurigheid touchscreen 0,01 mm |
| Nauwkeurigheid van de gevormde omtrekmaten | ± 0,1 mm |
| Vormdruk | Max 10 t, continu instelbaar |
| Vormmodus | Servovorming |
| Aanpassing van de pocketdiepte | Servoaanpassing van de vormdiepte van de matrijs |
| Levensduur van de matrijs | 1.000.000 cycli |
| Bereik van de ponsdruk | Max 3 t, continu instelbaar |
| Parallellisme van de matrijzenset | ≤ 0,1 mm |
| Breedte bovenrand | ≥ 2 mm |
| Nauwkeurigheid bovenrand | ≤ ± 0,2 mm |
| Toevoernauwkeurigheid | ± 0,2 mm |
| Snijnauwkeurigheid bovenrand | ± 0,1 mm |
| Breedte afwikkeling folie | 50-200 mm |
| Nauwkeurigheid totale productlengte | ≤ ± 0,1 mm |
| Effectief snijbereik foliesnijmes | ≤ 300 mm |
| Levensduur foliesnijmes | ≥ 1.000.000 cycli (herslijpbaar) |
| Vormmethode | Eén-uit-één |
Lijst met apparatuurconfiguratie (Module BOM)
De machine bestaat uit: afwikkelmechanisme, rol- en zwevend rolmechanisme, vormmechanisme (inclusief matrijs), toevoerstructuur en ontvangstinrichting.
Merken hoofdcomponenten
| Item | Merk | Specificatie | Hoeveelheid | Opmerking |
| PLC | Panasonic | 60-punts | 1 | 10% van de I/O-punten gereserveerd voor toekomstige uitbreiding |
| Touchscreen | Weinview | 7-inch | 1 | |
| Servo | Panasonic + Inovance | 0,4/1,5 kW | 3 | Twee sets van 400 W, één set van 1,0 kW |
| Cilinder | AirTac | Boring 63 mm en andere maten | 14 in totaal | |
| Magneetventiel | AirTac | 4V210 en andere | 10 | |
| Knop | Binnenlands | diameter 22 mm | 6 | |
| Veiligheidslichtscherm | Panasonic | 8-straals | 1 |
Opmerking: Vanwege levertijden heeft de leverancier het recht om componenten van andere merken van gelijkwaardige kwaliteit te selecteren op basis van het marktaanbod, zonder voorafgaande kennisgeving aan de klant.
Afmetingen en installatie van de apparatuur
| Item | Specificatie |
| Totale afmetingen (L x B x H) | Ca. 2250 x 650 x 1900 mm (onder voorbehoud van het werkelijke ontwerp) |
| Gewicht | Ca. 1,5 t |
| Installatievereisten | 220 V / 50 Hz, enkelfasig; persluchtbron: 0,5-0,6 MPa (stabiel op 0,5 MPa); luchtverbruik: 0,04 m³/min; vermogen: 2,5 kW |
| Kleur van de apparatuur | Internationaal warm grijs 1C (gemoffelde afwerking; kan een door de klant verstrekt kleurmonster volgen) |
Vereisten voor de installatieomgeving en ondersteunende faciliteiten
| Item | Vereiste |
| Omgevingstemperatuur | 15 °C - 35 °C |
| Relatieve vochtigheid | ≤ 70 %, geen condensatie, geen brandbare of corrosieve gassen |
| Reinheid | Klasse 100.000 |
| Hoofdvoeding | AC 220 V ± 10 %, 50 Hz |
| Perslucht | Druk ≥ 0,6 MPa, debiet 1 m³/min, buitendiameter aansluiting 10 mm snelkoppeling |
| Kwaliteit perslucht | A. Max. deeltjesdiameter ≤ 1 µm, max. deeltjesconcentratie |
Aanbevelingen voor praktisch gebruik
- Voorbereiding filmrol: de filmrol moet vóór het laden op breedte worden gesneden. De machine accepteert rolbreedtes van 50 tot 200 mm, met een binnendiameter van 3 inch en een buitendiameter van minder dan 400 mm. Controleer de rol vóór het laden, aangezien een rol die met ongelijkmatige spanning is gewikkeld de spanningsregeling van de zwevende rol zal verstoren.
- Inrijgen: voer de film door de geleiderollen, de ponsmatrijs en de invoertafel, en klem deze vast op de invoerklemcilinder. Correct inrijgen is de basis voor nauwkeurige invoer en snijden tijdens het hele proces.
- Diepte-instelling: stel de vormdiepte in op het aanraakscherm binnen het bereik van 0 tot 15 mm. De instelnauwkeurigheid is 0,01 mm en de vormdiepte kan door de servo worden aangepast terwijl de machine de matrijs gebruikt, zodat diepte-optimalisatie voor een nieuwe filmspecificatie kan worden uitgevoerd zonder hardware te wijzigen.
- Spanningscontrole: monitor de positie van de zwevende rol tijdens de eerste producten van elke run. De afwikkelsnelheid moet zich aanpassen aan de positie van de spanningsrol; als de film rimpels of een verkeerde uitlijning bij de matrijs vertoont, controleer dan de spanningstoestand voordat u doorgaat.
- Enkelvoudige of dubbele pocket: bevestig de pocketconfiguratie die vereist is voor het celontwerp en controleer de matrijsinstelling vóór de productie. De machine ondersteunt beide configuraties.
- Afvalverwerking: controleer de afvalbak regelmatig. Afval is over het algemeen 5 mm of minder per snede, maar de bak moet met een vast interval worden geleegd om de afvoergoot vrij te houden.
- Formaatwissel: plan wissels uitgaande van één persoon en twee uur, zoals gespecificeerd. Gebruik de receptfunctie om parameters per formaat op te slaan, wat de insteltijd bij herhaalde runs verkort.
- Luchttoevoer: de machine verbruikt tijdens bedrijf ongeveer 0,04 m³/min perslucht. Controleer of de toevoer stabiel is op 0,5 MPa (binnen het bereik van 0,5-0,6 MPa) en of de luchtkwaliteit voldoet aan de gespecificeerde limieten voor deeltjes, dauwpunt en oliegehalte.
Technische veelgestelde vragen
V1: Welke pocketafmetingen kan de TOB-ZCY-002 vormen?
De productspecificatie van de gevormde film omvat een pocketlengte van 20 tot 200 mm, een pocketbreedte van 20 tot 150 mm, een totale productlengte van 400 mm, een zijmargebreedte van 40 tot 100 mm, een bovenrand van 2 tot 20 mm en een pocketvormdiepte van 0 tot 15 mm. De bijbehorende nauwkeurigheden zijn ±0,1 mm (pocketlengte, totale productlengte, pocketdiepte), ±0,5 mm (pocketbreedte, zijmargebreedte) en ±0,2 mm (bovenrand). De maximale filmafmeting is 200 mm bij 200 mm, gebaseerd op de maximale batterijomtrekmaten die door de klant zijn verstrekt.
V2: Kan de machine zowel enkelvoudige als dubbele pockets vormen?
Ja. Zowel enkelvoudige als dubbele pocketconfiguraties zijn beschikbaar, en de invoer- en snijsecties verwerken de gevormde onderdelen in een continue rol-naar-rol-stroom met gescheiden afvalinzameling.
V3: Hoe wordt de vormdiepte aangepast en wat is de nauwkeurigheid ervan?
De vormdiepte is 0 tot 15 mm, traploos instelbaar door servo, en wordt ingesteld op het aanraakscherm met een instelnauwkeurigheid van 0,01 mm. De nauwkeurigheid van de pocketdiepte is ±0,1 mm op de vier hoeken. De onderste pons wordt aangedreven door een servomotor en schroef voor vorming met constante kracht, terwijl de bovenste matrijs wordt gesloten door een gas-vloeistof snelbooster-cilinder met een maximaal vermogen van 10 t.
V4: Welke productieprestaties biedt de machine?
De capaciteit van de apparatuur is ≥ 150 cellen/dag (gebaseerd op 8 uur, exclusief laad- en lostijd). Het rendement van de apparatuur is ≥ 99 %, gebaseerd op defecten die uitsluitend door de apparatuur worden veroorzaakt, en het uitvalpercentage van de apparatuur is ≤ 2 %, inclusief storingen veroorzaakt door de apparatuur en exclusief regulier onderhoud en voorbereiding vóór de productie. Een formaatwissel wordt door één persoon binnen twee uur voltooid.
V5: Hoe worden het afval en de afgewerkte onderdelen verwerkt?
Het ontvangstapparaat verzamelt afval en afgewerkte producten afzonderlijk. De afgewerkte onderdelen worden via de goot afgevoerd en handmatig uit de materiaalbak gehaald. Het afval - het materiaal dat na het snijden tussen de cellen overblijft, meestal ≤ 5 mm - wordt apart verzameld in de afvalbak. Voor het snijden van afval wordt servopositionering gebruikt.
V6: Welke nutsvoorzieningen en omgeving vereist de machine?
Installatie vereist 220 V / 50 Hz eenfasige stroom (vermogen 2,5 kW) en een persluchtbron van 0,5-0,6 MPa, stabiel op 0,5 MPa, met een luchtverbruik van ongeveer 0,04 m³/min. De omgeving moet 15 °C tot 35 °C zijn, met een relatieve vochtigheid ≤ 70 % zonder condensatie, geen brandbare of corrosieve gassen en een reinheid van klasse 100.000. De perslucht moet voldoen aan de gespecificeerde limieten voor deeltjes, dauwpunt en oliegehalte, en de persluchttoevoer van de faciliteit is gespecificeerd op ≥ 0,6 MPa en 1 m³/min bij een 10 mm snelkoppeling.
V7: Welke veiligheidsvoorzieningen biedt de machine?
Alle actie-eenheden zijn uitgerust met afschermingen en een deurentoegangssysteem; de machine kan niet draaien als een deur open staat. Het besturingssysteem biedt automatische, handmatige en onderhoudsmodi, waarbij de onderhoudsmodus de bewegende delen vergrendelt tijdens onderhoud. Een Panasonic veiligheidslichtgordijn is als standaardonderdeel gemonteerd en het systeem biedt beheer voor meerdere gebruikers met verschillende gebruiksrechten voor verschillende gebruikers.
V8: Hoe wordt de machine bestuurd en bewaakt?
De machine gebruikt een Panasonic PLC (60-punts, met 10 % van de I/O-punten gereserveerd voor toekomstige uitbreiding) en een 7-inch Weinview aanraakscherm. De HMI ondersteunt met wachtwoord beveiligd beheer op drie niveaus, recepten, productiedatastatistieken en historische alarmrecords, en geeft apparatuurbesturingsgegevens weer (OK-hoeveelheid, NG-hoeveelheid, totale productie, capaciteit, rendement, bezettingsgraad), apparatuurstatus, foutenlijst en locatie, debugfuncties en systeeminstellingen.
Klaar om continue, nauwkeurige vorming van behuizingen toe te voegen aan uw productielijn voor pouch-cellen? Vraag een offerte aan voor de TOB-ZCY-002 met uw filmspecificatie (breedte, binnendiameter en buitendiameter) en uw pockettekening. Onze ingenieurs voor pouch-celapparatuur kunnen adviseren over matrijsconfiguratie, invoerparameters en planning van formaatwissels voor uw celontwerpen.
tob.amy@tobmachine.com | +86 181 2071 5609
Misschien heeft u ook nodig
▶ Automatische vormmachine voor pouchcel-behuizingen voor aluminium-gelamineerde folie - Een automatische vormmachine voor behuizingen van aluminium-gelamineerde folie. Een alternatieve TOB-vormoplossing voor de productie van pouchcel-behuizingen; vergelijk met de TOB-ZCY-002 voor de configuratie die past bij uw zakgeometrie en productieritme.
▶ Vormmachine voor lithium-pouchcellen - Een vormmachine voor lithium-pouchcellen. Een gerelateerd TOB-vormplatform voor de productie van pouchcel-zakjes, als aanvulling op de TOB-ZCY-002 voor verschillende productspecificaties.
▶ Automatische boven- en zijsealmachine voor pouchcellen - Een automatische boven- en zijsealmachine voor pouchcellen. Vult de TOB-ZCY-002 stroomafwaarts aan: het gevormde zakje van de vormmachine voor behuizingen gaat door naar de boven- en zijsealing terwijl de celassemblage wordt voortgezet.
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.


 Abonneer u op ons