Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 日本語
 한국의


- Huis
- >
- knoopcelapparatuur
- >
- lab coater
- >
- Lab Slot-Die Coatingmachine met 800 mm Slag
Categorieën
Hete producten
Loading...
Lab Slot-Die Coatingmachine met 800 mm Slag
Merk:
TOB NEW ENERGYItem nr.:
TOB-EFCA800X100bestelling (MOQ):
1 setBetaling:
L/C, T/Tproduct oorsprong:
Chinaverzendhaven:
XIAMEN
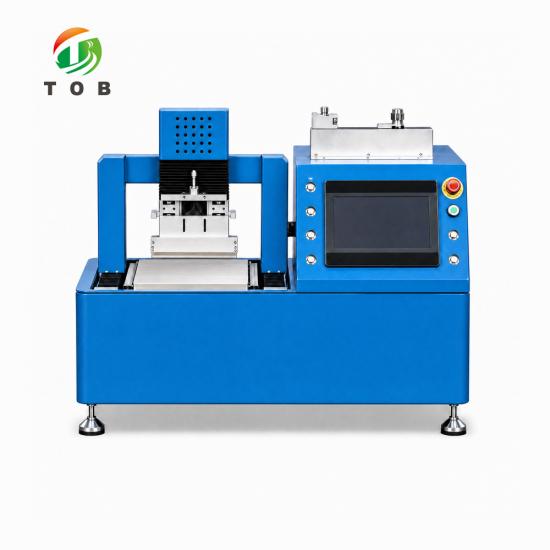
800 mm slag Lab Slot Die Coating Machine - TOB-EFCA800X100
800 mm verplaatsing bij 100 mm coatingbreedte, op een vacuümplaat verwarmd tot 150 °C
Productoverzicht en Ideale Toepassingen
De TOB-EFCA800X100 is een vlakke slot die coater gebouwd rondom één lange, smalle beweging. Een roestvrijstalen matrijs beweegt 800 mm over een op zijn plaats gehouden vacuüm-substraat terwijl een zeer nauwkeurige spuitpomp slurry toevoert, zodat er een natte film van constante dikte op een vel wordt aangebracht in plaats van op een bewegende baan. Het is een onderzoeksinstrument voor filmtoepassingen bij hoge temperaturen: keramische dunne films, kristal- en speciale nanofilms en batterij-elektrodecoatings.
De machine bestaat uit vier subsystemen die vanuit één besturing werken: de matrijs, de verwarmde vacuümplaat, het toevoersysteem en de PLC. De plaat is een aluminium vacuümspanplaat van 885 mm lang, vlak gehouden en verwarmd van kamertemperatuur tot 150 °C door een digitale regelaar op ±2 °C. De spleet van de matrijs wordt ingesteld met een micrometer over 0 tot 5 mm, de coatingsnelheid bedraagt 0 tot 120 mm/s en is traploos instelbaar op het aanraakscherm, en de droge filmdikte valt in de bandbreedte van 10 tot 250 μm. Slag en breedte zijn de twee getallen die het model definiëren: 800 mm verplaatsing, 100 mm coating.
Ideaal voor:
- Keramische dunne films, waarbij een groen laagje vlak over een lang monster moet worden gegoten en gedroogd zonder te barsten
- Kristal- en speciale nano-dunne films die een herhaalbare natte dikte in het micrometerbereik over een strook nodig hebben, niet een vierkant
- Batterij-elektrodeslurries op koper- of aluminiumfolie, inclusief LFP, waarbij 0 tot 120 mm/s is ingesteld voor die reologie
- Langwerpige monsteraandrijvingen, waarbij de slag van 800 mm ervoor zorgt dat één beweging een specimen bestrijkt dat een machine van 300 mm in tweeën zou moeten coaten
- Solid-state en sulfidesystemen die binnen een handschoenenkastje worden gebruikt, waarbij de hele machine in een sluis moet passen en via poorten moet worden bediend
- Laboratoria die de viscositeit van de slurry van de ene op de andere week willen wijzigen zonder de machine te veranderen, waarbij de vulplaatset wordt gebruikt in plaats van een nieuwe matrijs
Dit is een onderzoekscoater, geen productielijn. Deze brengt één film per beweging aan op een stilstaand vel, en de breedte van 100 mm is een bewuste limiet: een smalle matrijs houdt de slurryvraag, randril en droogspanning binnen de grenzen die een laboratorium kan beheersen. Als uw monsters vierkant zijn en kleiner dan 300 mm, biedt de kortere TOB-EFCA300X200 slot die coating machine dezelfde chemie bij een breedte van 200 mm en is de goedkopere manier om dat te bereiken.
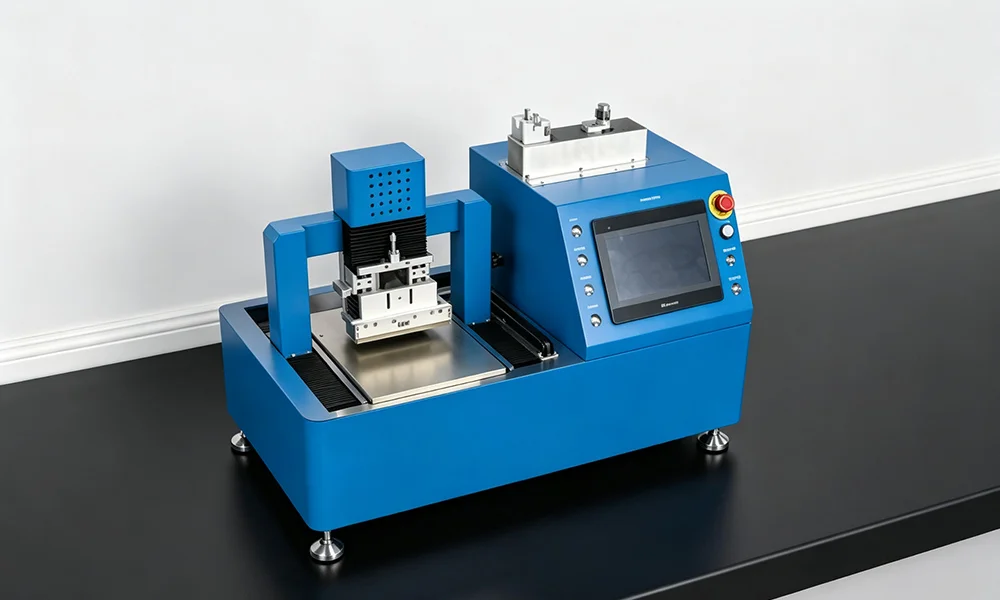
TOB-EFCA800X100 op een batterijlaboratoriumtafel: 1100 mm lang, 600 mm breed en 800 mm hoog, waarbij de vacuümplaat van 885 mm van voren naar achteren onder de matrijs loopt.
Volledige Specificaties
Eén model, drie tabellen: wat de matrijs doet, wat de plaat doet en wat de machine nodig heeft van de ruimte. Elk cijfer hieronder is een opgegeven nominale waarde, geen gunstigste geval - de coatingsnelheid wordt vermeld voor een LFP-slurry omdat snelheid en slurryreologie niet van elkaar te scheiden zijn.
1. Coating en Matrijs
| Parameter | TOB-EFCA800X100 |
|---|---|
| Coatingmethode | Slot die coating, vlak bed |
| Effectieve slag | 800 mm |
| Coatingbreedte | 100 mm |
| Coatingsnelheid | 0 tot 120 mm/s, opgegeven voor een LFP-slurry |
| Coatingaandrijving | Servomotor; snelheid traploos ingesteld op het aanraakscherm |
| Droge filmdikte | 10 tot 250 μm |
| Coatingnauwkeurigheid | ±3 μm (optionele micrometer van 1 μm) |
| Matrijsafstelling | Micrometerinstelling |
| Afstand tussen matrijs en plaat | 0 tot 5 mm, instelbaar |
2. Plaat, verwarming en toevoer
| Parameter | TOB-EFCA800X100 |
|---|---|
| Vacuümplaat | Aluminium vacuümplaat |
| Afmeting vacuümplaat | L 885 mm x B 150 mm x H 29 mm |
| Subraambevestiging | Vacuümvastzetting |
| Vacuümbron | Extern, geleverd door de gebruiker |
| Maximale substraatverwarming | Kamertemperatuur tot 150 °C |
| Temperatuurregeling | Digitale displayregelaar, ±2 °C |
| Voermethode | Hoge-precisie spuitpomp, capaciteit selecteerbaar |
| Vulplaatjes | Meerdere dikte-opties, geschikt voor verschillende viscositeiten van de slurry |
| Mondstukmateriaal | Hoogwaardig roestvrij staal |
3. Nutsvoorzieningen en fysieke gegevens
| Parameter | TOB-EFCA800X100 |
|---|---|
| Voeding | 220 V / 50 Hz |
| Vermogen | 4 kW |
| Gewicht | 200 kg |
| Afmetingen | L 1100 mm x B 600 mm x H 800 mm |
| Besturing | PLC met groot aanraakscherm; slag, snelheid en temperatuur ingesteld als parameters |
De buitenafmetingen zijn bij benadering en worden vóór verzending bevestigd aan de hand van de definitieve tekening. De vacuümpomp maakt geen deel uit van de machine: de vacuümbron is extern en moet ter plaatse worden voorzien. De co Snelheid wordt geciteerd voor een LFP-slurry omdat een oplosmiddelsysteem met lage viscositeit en een waterige slurry met een hoog gehalte aan vaste stoffen niet met dezelfde snelheid door dezelfde die-opening lopen.
Elektrische en mechanische componenten
De onderdelen die bepalen of de film binnen ±3 μm blijft, staan hieronder vermeld per functie. Merk en model voor de servoaandrijving, de PLC, de spuitpomppomp en de regelaar zijn vastgelegd in de orderspecificatie; ze worden hier niet afgedrukt als catalogusclaim.
| Onderdeel | Zoals geleverd |
|---|---|
| Coatingkop | Hoogwaardige roestvrijstalen slot die, coatingbreedte 100 mm, met een selecteerbare vulplaatjesset |
| Matrijsafstelling | Micrometerinstelling over een spleet tussen matrijs en plaat van 0 tot 5 mm |
| Beweging | Servomotoraandrijving, slaglengte 800 mm, traploos 0 tot 120 mm/s |
| Vacuümplaat | Aluminium plaat, L 885 mm x B 150 mm x H 29 mm |
| Verwarming | Plaatverwarming, kamertemperatuur tot 150 °C, digitale regelaar op ±2 °C |
| Toevoer | Hoge-precisiespuitpomp, capaciteit selecteerbaar, geïntegreerd met de regelaar zodat de toevoersnelheid en de slag gelijktijdig starten |
| Besturing | PLC met een groot aanraakscherm; slag, snelheid en plaattemperatuur ingesteld als parameters |
Om aan de leveringsvereisten te voldoen, behoudt de leverancier zich het recht voor om een onderdeel te vervangen door een gelijkwaardig onderdeel, op voorwaarde dat de nominale prestaties in de bovenstaande tabellen ongewijzigd blijven. Laat het ons in de aanvraagfase weten als uw eigen kwalificatie- of reserveonderdelenbeleid een merk voorschrijft, en dit zal worden bevestigd in de bestelspecificatie.
Belangrijkste technische kenmerken
- Grootschalige plaatverwarming, constant gehouden op ±2 °C.De hele plaat van 885 mm wordt verwarmd, niet een zone in het midden, zodat een film die aan het begin van de gang wordt aangebracht, onder dezelfde omstandigheden droogt als een film die aan het einde wordt aangebracht. Het maximum is 150 °C met een digitale regelaar.
- Servogestuurde slag met traploze snelheid.De matrijs wordt gedragen door een servomotor en de snelheid kan op het aanraakscherm worden ingesteld op elke waarde van 0 tot 120 mm/s. Handmatig trekken koppelt de natte dikte aan hoe snel de operator toevallig duwt; daarom produceren twee mensen twee verschillende monsters uit één suspensie.
- Micrometermatrijsopening over 0 tot 5 mm. De afstand van matrijs tot plaat wordt ingesteld met een micrometer in plaats van op het gevoel, and een coatingsnauwkeurigheid van ±3 μm wordt opgegeven met een optionele 1 μm meetklok voor laboratoria die de opening willen aflezen in plaats van op de schaal te vertrouwen.
- Vacuümvasthouding vanuit een externe bron. Substraten worden vlak gehouden zonder tape en zonder klemmen, zodat niets de natte rand raakt. De vacuümbron is extern, wat ook een installatie in een handschoenenkastje praktisch maakt.
- Roestvrijstalen matrijs voor agressieve chemicaliën. De matrijs is van hoogwaardig roestvrij staal, wat van belang is wanneer de slurry op oplosmiddelbasis is, zuur is of een bindmiddel bevat dat aluminium aantast.
- Een vulplatenset in plaats van een tweede matrijs. De natte dikte wordt net zo goed bepaald door de dikte van de vulplaat als door de opening, dus een verandering in viscositeit wordt opgevangen door een vulplaat te vervangen in plaats van een andere matrijs te kopen. Bij de machine zijn meerdere dikte-opties verkrijgbaar.
- Toevoer gekoppeld aan beweging op één PLC. De spuitpomp is geïntegreerd met de controller, zodat de toevoersnelheid en de slag als één actie starten. Een pomp die een halve seconde voordat de matrijs beweegt met de hand wordt gestart, laat een ruit achter aan de voorste rand.
Waarom een slag van 800 mm bij een breedte van 100 mm
Slag en breedte zijn twee onafhankelijke beslissingen, en deze machine voert beide door tot een uiterste dat past bij een specifiek soort monster. De slag van 800 mm is er voor monsters die langer zijn dan de 300 mm-familie in één beweging kan dekken. De breedte van 100 mm bestaat omdat een smalle film gemakkelijker gelijkmatig te drogen is, minder suspensie per proef verspilt en randdikte binnen de perken houdt die een laboratorium met de hand kan bijsnijden. Samen vormen ze een machine voor lange, smalle stroken - geen opgeschaalde versie van de vierkante-plaatcoaters, en geen vervanging daarvoor.
Lengte verandert de plaat, en de plaat verandert het vermogen. De vacuümtafel hier is 885 mm lang tegenover 385 mm bij de 300 mm-modellen, dus de verwarming heeft meer dan tweemaal het oppervlak om op ±2 °C te houden, en de massa die vlak moet blijven terwijl deze uitzet is dienovereenkomstig groter. Dat is waar de 4 kW en de 200 kg vandaan komen: de 300 mm-machines draaien op 2,5 kW bij 110 kg. Een lange plaat die niet gelijkmatig wordt verwarmd, veroorzaakt een diktegradiënt in de film langs de slag, wat precies het defect is dat men met een sleufkop probeert te vermijden.
Een smaddere kop verandert ook het toevoerprobleem. Bij een breedte van 100 mm is de volumetrische vraag per eenheid snelheid de helft van wat een kop van 200 mm vraagt bij dezelfde natte dikte, dus de pomp moet nauwkeurig zijn bij een laag debiet in plaats van simpelweg groot. Daarom is de machine uitgerust met een spuitpomp van hoge precisie met selecteerbare capaciteit en waarom de vulplaatset hier belangrijker is dan bij een brede kop: dezelfde suspensie die schoon door een sleuf van 200 mm loopt, kan hongeren of strepen vertonen door een sleuf van 100 mm als de opening uit gewoonte in plaats van op viscositeit wordt ingesteld.
Het vlak houden van een lange folie is een vacuümprobleem, geen klemprobleem. Over 885 mm zal een koperen folie met rolgeheugen gaan overbruggen als deze alleen aan de randen wordt vastgehouden, en de kop zal over die brug rijden en een dunne streep achterlaten over de lengte van de beweging. De plaat houdt het substraat vast door middel van vacuüm en de bron is extern, waardoor het lab de pomp kan afstemmen op het substraat: een dunne folie heeft minder stroming nodig dan een stijve keramische 'green tape', en een handschoenenkastinstallatie wil de pomp meestal buiten de kast hebben.
De beperking is eveneens duidelijk. Eén beweging bestrijkt 800 mm bij 100 mm, dus het maximale oppervlak per film is 0,08 m², en alles wat breder is dan 100 mm moet in banen of op een andere machine worden gecoat. Als uw werk uit vierkante monsters van minder dan 300 mm bestaat, is de extra slag massa die u bij elke beweging verplaatst zonder deze te gebruiken. De eerlijke verdeling is: lange stroken en smalle elektroden hier, vierkante platen op de 300 mm-familie, en continue webproductie op een roll-to-roll-lijn.
Bedieningsaanbevelingen, onderhoud en veiligheid
1. Voor en tijdens een coatingrun
- Veeg de plaat en het kopoppervlak af met een zachte doek en alcohol. Een enkel opgedroogd suspensieschilfertje onder de kop is te zien als een longitudinale streep over de volledige 800 mm.
- Leg het substraat op de vacuümplaat, schakel het vacuüm in en controleer of de plaat tot aan alle vier de randen vlak ligt voordat u verdergaat. Over 885 mm gaat een gekrulde folie in het midden overbruggen, zelfs wanneer de hoeken afgedicht lijken.
- Stel de opening tussen kop en plaat in op de micrometer, ergens tussen 0 en 5 mm, en vergrendel deze.
- Monteer de vulplaat die overeenkomt met de viscositeit van de suspensie en vul de spuitpomp tot de gewenste capaciteit. Het wisselen van de vulplaat nadat de matrijs heet is, is een taak voor twee personen die eigenlijk geen taak voor twee personen zou mogen zijn.
- Voer de slag en snelheid in op het aanraakscherm. Beide zijn traploos, dus het getal dat in het labjournaal staat, is het getal waarmee de machine draait.
- Breng de plaat op temperatuur en laat de regelaar stabiliseren voor de passage. De laagdikte die u krijgt, hangt ervan af dat de plaat op de instelwaarde is wanneer de matrijs arriveert, en niet wanneer deze vertrekt.
2. Onderhoud en veiligheid
- Reiniging. Veeg regelmatig af met een zachte doek bevochtigd met alcohol en houd de plaat en de matrijs schoon. Opgedroogde suspensie is de meest voorkomende oorzaak van een streep die eruitziet als een matrijsfout.
- Smering. Smeer de bewegende delen zodat de slede soepel blijft lopen; een droge geleiding uit zich eerst als een snelheidstrikking en vervolgens als een diktegolf.
- Lange perioden van stilstand. Reinig de bewegende oppervlakken en spuit ze vervolgens in met antiroestolie voordat de machine wordt opgeslagen.
- Bevestigingsmiddelen. Controleer schroeven, moeren, pennen en andere bevestigingsmiddelen volgens een schema. Een losgeraakt bevestigingsmiddel op een coaticmachine is zowel een kwaliteitsrisico als een risico op persoonlijk letsel.
- Handen uit de slag. Steek tijdens de werking nooit handen of enig ander lichaamsdeel in het bewegende gebied of de gevaarlijke werkzone. Slechts één operator - twee mensen op één machine is hoe de tweede persoon wordt geraakt door het startcommando van de eerste persoon.
- Geen onbevoegde demontage. Externe technici en personeel dat niet door de klant is aangewezen, mogen de machine niet uit elkaar halen. Service geschiedt in overleg met ons.
Twee andere leden van deze familie bevinden zich buiten de pagina: de TOB-EFCB300X200 dual layer slot die coating machine voor twee natte lagen in één passage, en de TOB-JYCM-800 lab slot die coater, die ook 800 mm aflegt maar een plaat van 200 mm breed draagt in een veel lichter frame van 70 kg.
Technische FAQ
V1: Waarom een slag van 800 mm combineren met slechts 100 mm coatingbreedte?
Omdat de twee getallen verschillende vragen beantwoorden. De slag wordt bepaald door het langste monster dat u in één passage moet coaten; de breedte wordt bepaald door de breedste film die uw droging en hantering kunnen ondersteunen. Een lange smalle strook is de vorm van veel echt werk - elektrodestroken gesneden voor een knoopcel of een klein zakje, keramische tapes voor een buigtest, nanofilms gekarakteriseerd langs één as - en het is een vorm die coaticmachines voor vierkante platen slecht aankunnen, omdat ze u dwingen oppervlakte te coaten die u vervolgens weggooit.
V2: Wat verandert een vulplaat, en hoeveel heb ik er nodig om te beginnen?
Een vulplaat bepaalt de spleetopening in de matrijs, die samen met de spleet tussen matrijs en plaat en de coatingsnelheid de natte laagdikte vastlegt. Op een matrijs van 100 mm breed is de spleet zo kort dat de vulplaat, in plaats van de pomp, de eerste regeling voor de dikte wordt: een te dunne spleet hongert een suspensie met een hoge viscositeit uit en laat strepen achter, een te dikke spleet overspoelt de kraal aan de voorrand. Begin met het vulplaatbereik dat uw suspensie met de laagste viscositeit dekt en voeg de dikten toe die u daadwerkelijk gebruikt - de set is een lopende voorraad, geen eenmalige aankoop.
V3: Waarom is de vacuümbron extern in plaats van ingebouwd?
Drie redenen, allemaal praktisch. Een pomp in het frame voegt trillingen toe naast de matrijs, en trillingen zijn dikteruis. Het voegt warmte toe aan een machine die al een plaat verwarmt tot 150 °C. En voor een handschoenkastinstallatie is een pomp buiten de kast de enige opstelling die geen motor en de uitlaat daarvan in de atmosfeer brengt die u probeert schoon te houden. Het nadeel is dat de vacuümleiding en de pomp deel gaan uitmaken van uw opstelling, dus specificeer de pomp wanneer u de machine specificeert.
V4: Waarom hier 4 kW terwijl de modellen van 300 mm 2,5 kW nodig hebben?
Omdat de plaat de belasting is. De vacuümplaat op deze machine is 885 mm lang tegenover 385 mm op de modellen van 300 mm, dus de verwarmde massa en het uitstralende oppervlak zijn beide meer dan verdubbeld, en de machine draagt dit ook met 200 kg tegenover 110 kg. Het extra vermogen zorgt voor neerwaartse trekkracht en herstel, en verhoogt niet het plafond - beide families stoppen bij 150 °C. Als uw profielen zich meestal tussen 60 en 80 °C bevinden, is het vermogensverschil niet wat u zult opmerken; als u de plaat meerdere keren per dag laat cyclus tussen kamertemperatuur en 100 °C, is dat wel zo.
V5: De plaat is 150 mm breed en de matrijs 100 mm. Wat gebeurt er in de 25 mm aan beide kanten?
De plaat is breder dan de coating zodat het substraat aan beide zijden over de gecoate band kan hangen, waardoor het vacuüm kan afdichten tegen kale folie in plaats de natte suspensie. Dit betekent ook dat de randkraal zich binnen de plaat bevindt in plaats van aan de rand, zodat de suspensie niet langs de zijkant van de houder loopt. De marge van 25 mm is geen verspild gebied dat gecoat moet worden - het is het afdichtingsvlak.
V6: Welke machine heb ik nodig - deze of het model van 300 mm?
Begin bij het monster, niet bij de specificatie. Als uw langste specimen kleiner is dan 300 mm en minder dan 200 mm breed, coat de machine van 300 mm dit met meer bruikbare breedte, minder massa om te verwarmen en een lagere prijs. Kies voor de slag van 800 mm wanneer een enkele passage een specimen moet dekken dat anders in twee overlappende runs zou worden gecoat, omdat de overlappingsnaad een defect is dat door geen enkele hoeveelheid zorg wordt weggenomen. Stuur de lengte, de breedte en de suspensie, en de keuze wijst zich meestal vanzelf.
Stuur ons de suspensie, de natte dikte die u nastreeft, en de lengte en breedte van uw grootste monster, en wij bevestigen de vulplaatset, de pompcapaciteit en of de slag van 800 mm voldoende marge overlaat aan beide uiteinden van de passage.
tob.amy@tobmachine.com | +86 181 2071 5609
Beoordeeld door: Science Wang, Six Sigma Black Belt, Battery Lines | Laatst bijgewerkt: 23-10-2026
Vorige:
Laboratoriumsleufmatrijs-coatingmachine met een slag van 800 mm voor het coaten van batterij-elektroden.Volgende:
Hoge Precisie Slot-Die Coatingmachine
Als u geïnteresseerd bent in onze producten en meer details wilt weten, laat dan hier een bericht achter, wij zullen u zo snel mogelijk antwoorden.


 Abonneer u op ons